银纹和气纹成因不同,混着治容易一边改善一边恶化。本文用对照表区分两者,分别给出含水、分解、剪切过热、排气不良与浇口设计的处置方向,并说明温度这个共同变量怎么调。
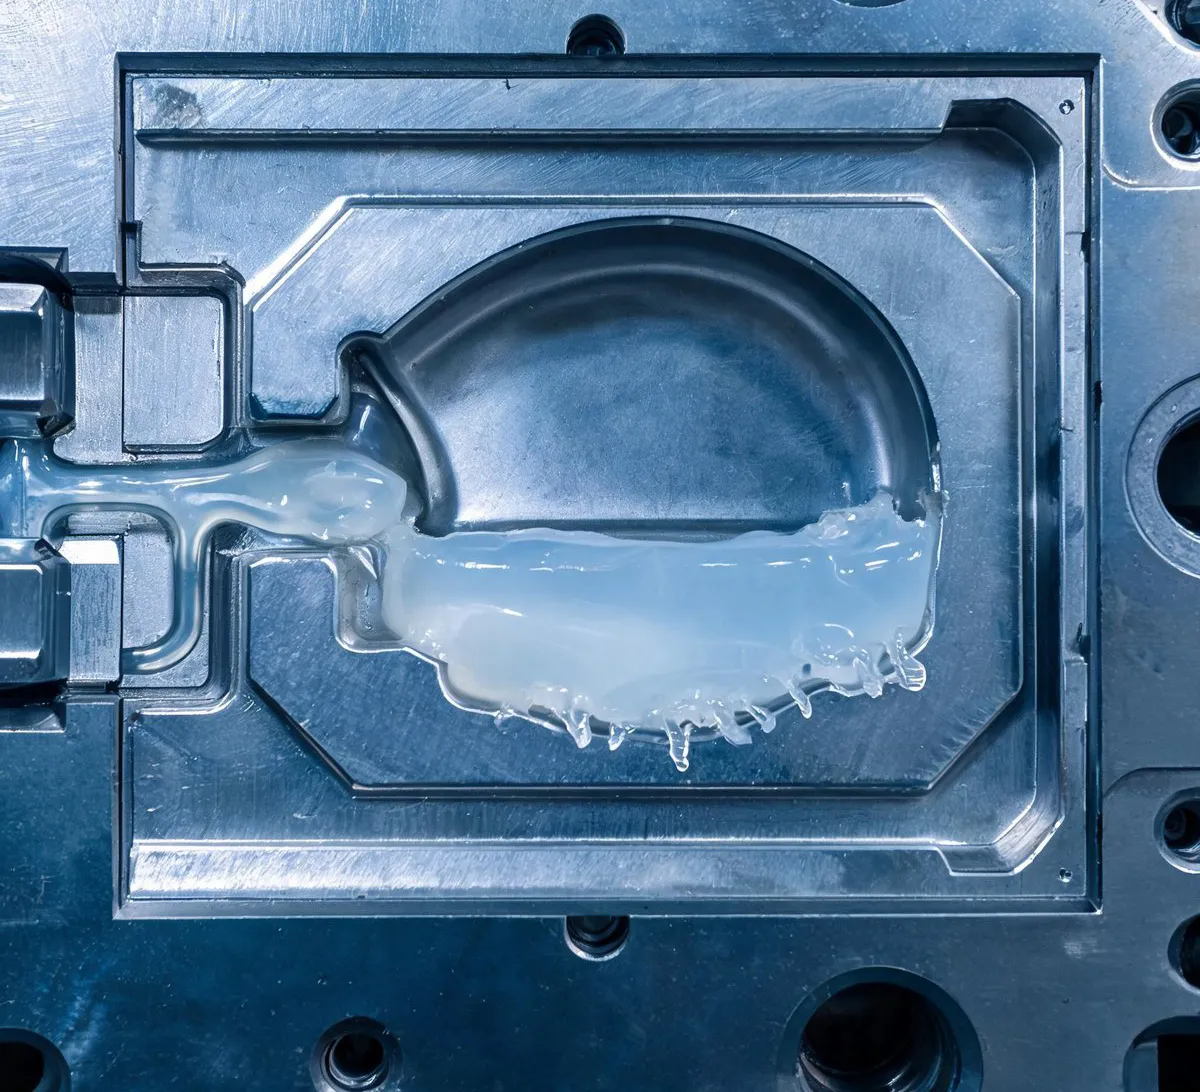
短射原因可能在模具、工艺或设备。本文给出射胶量、流道浇口、排气、料温模温、注射速度压力、薄壁区、冷料井 7 项排查清单,并给出区分模具问题与工艺问题的判断方法。
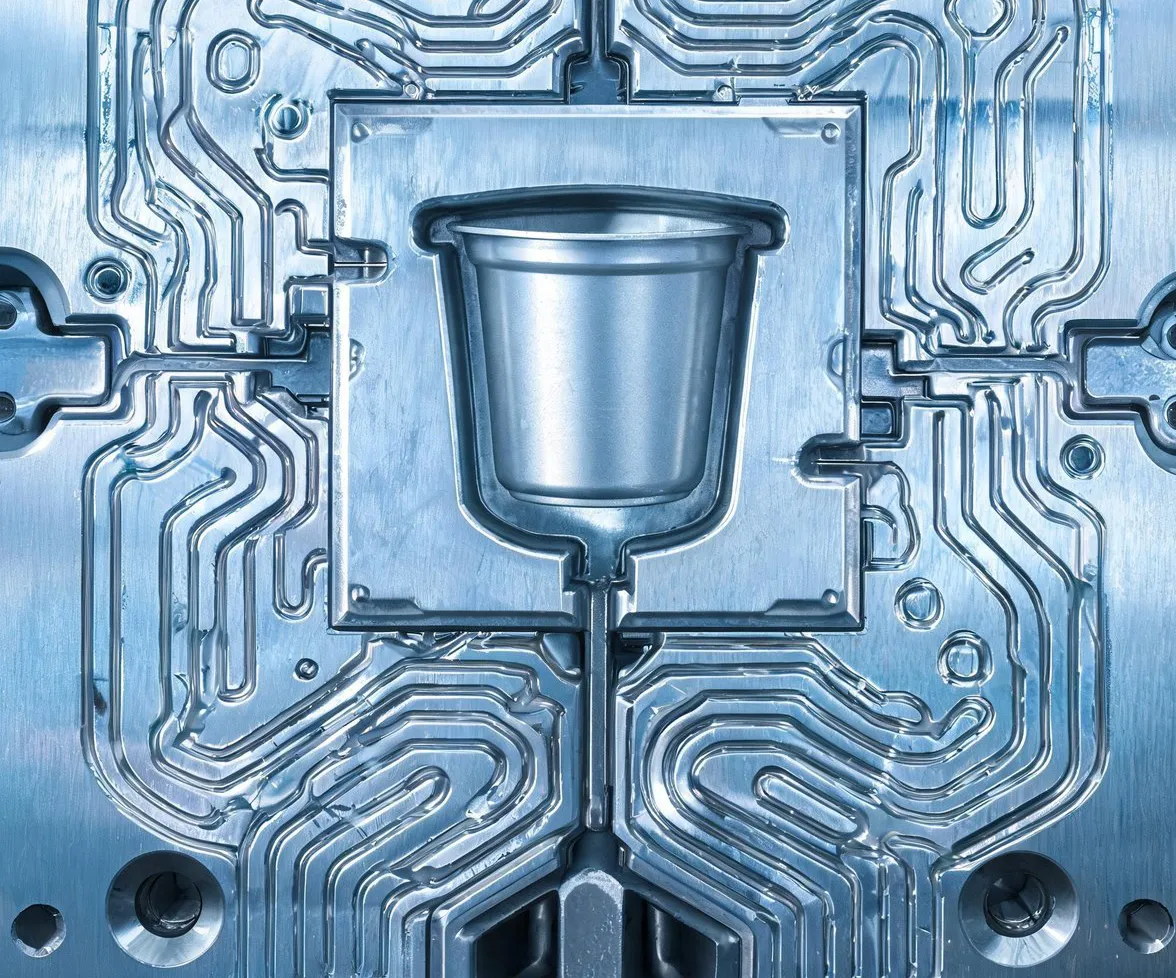
薄壁包装件要在极短周期内同时完成填充和冷却。本文讲清热流道与浇口如何解决填充、随形冷却与高导热镶件如何缩短周期、排气与顶出如何配合高速成型。
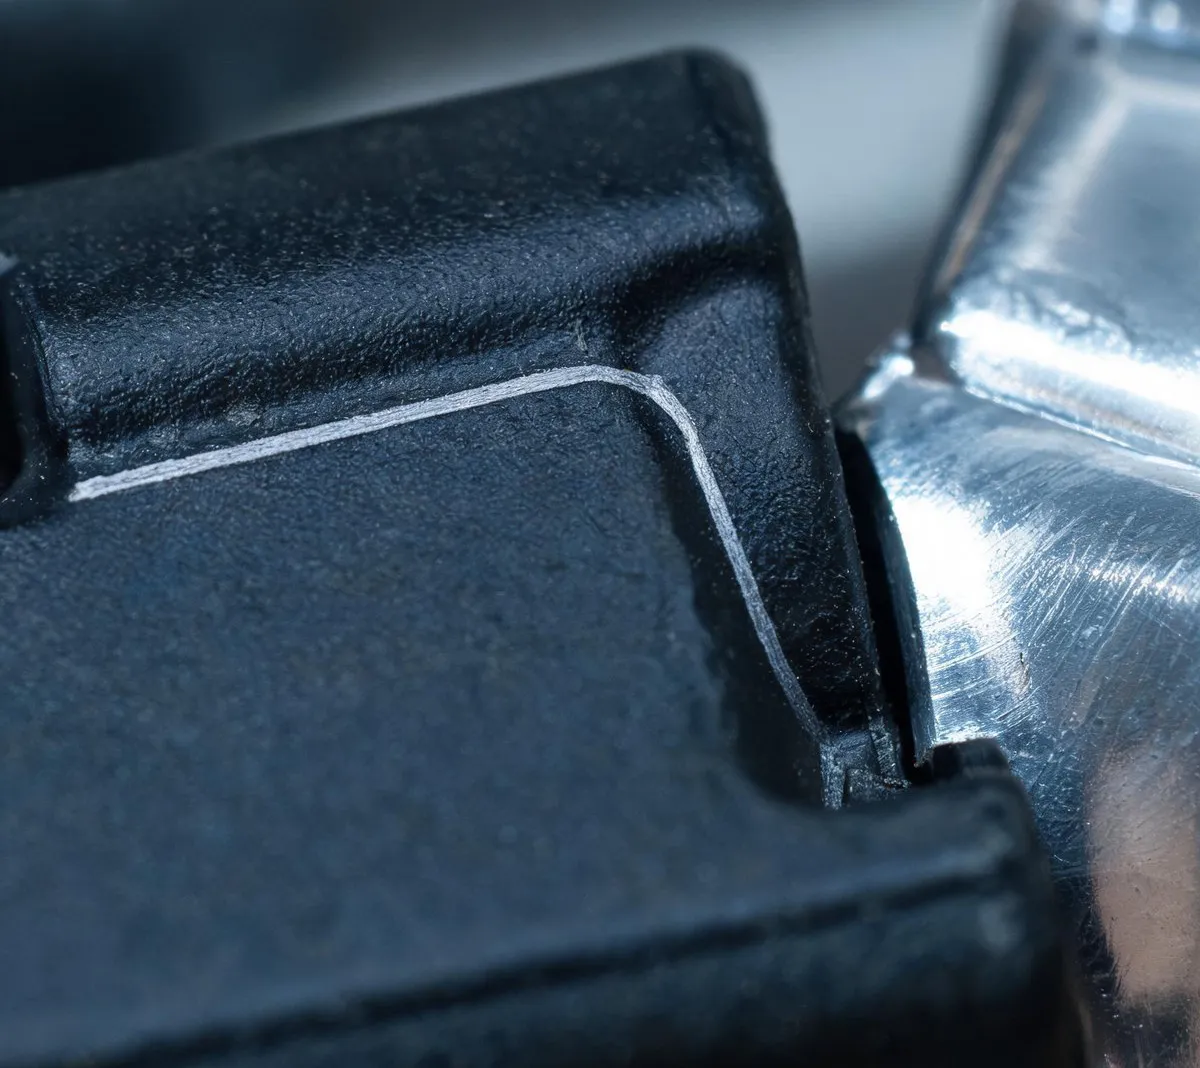
熔接痕无法完全消除,但可以控制位置和明显程度。本文说明熔接痕的形成原因,并从浇口位置与数量、浇口类型尺寸、流道平衡、排气、冷却与模温五个方向给出调整方法。
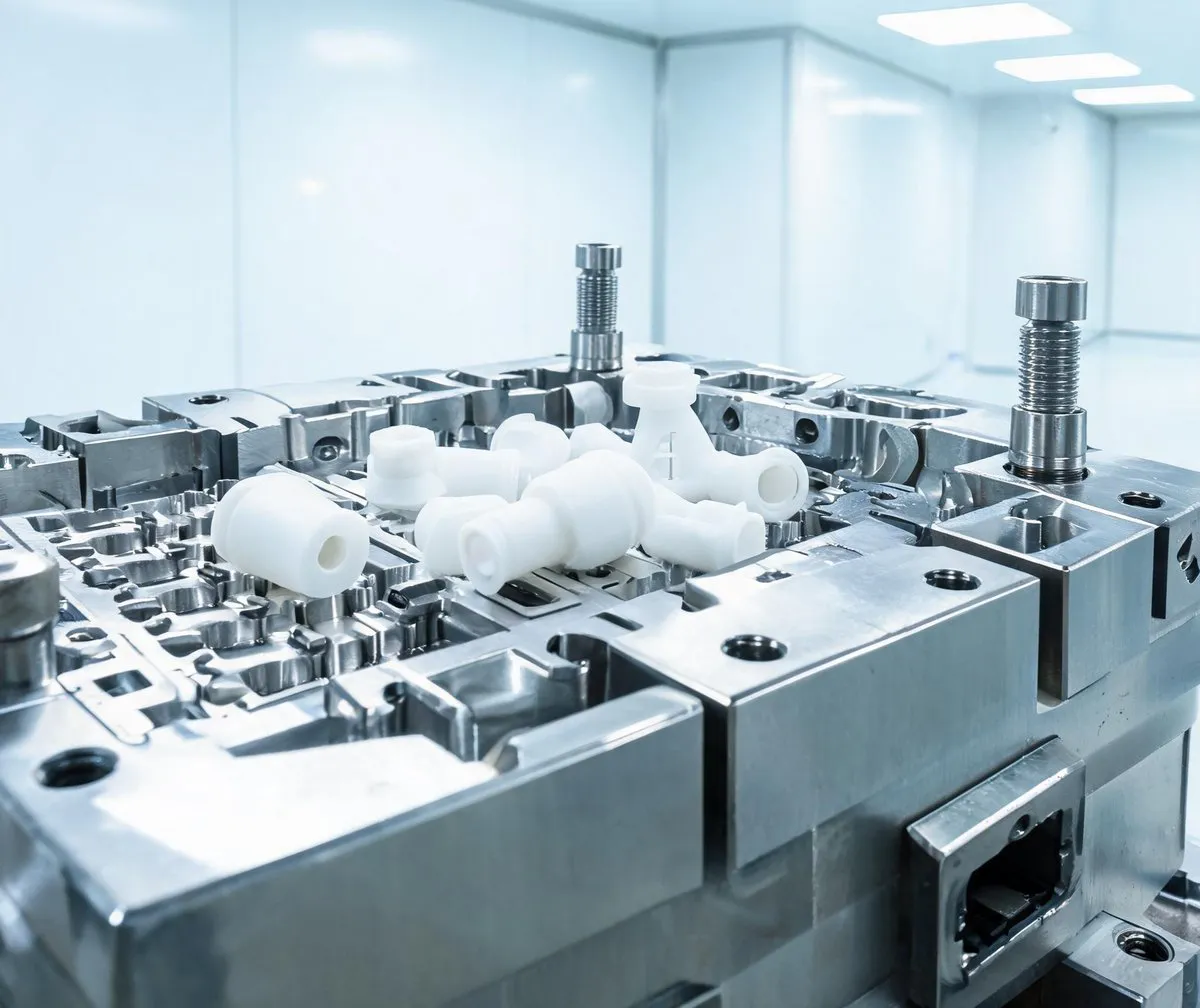
医疗件的合规要求会一路传导到模具设计。本文讲清材料如何决定收缩率与模具钢、洁净要求如何影响排气与润滑、一致性要求如何影响冷却设计,并附设计要点速查表。
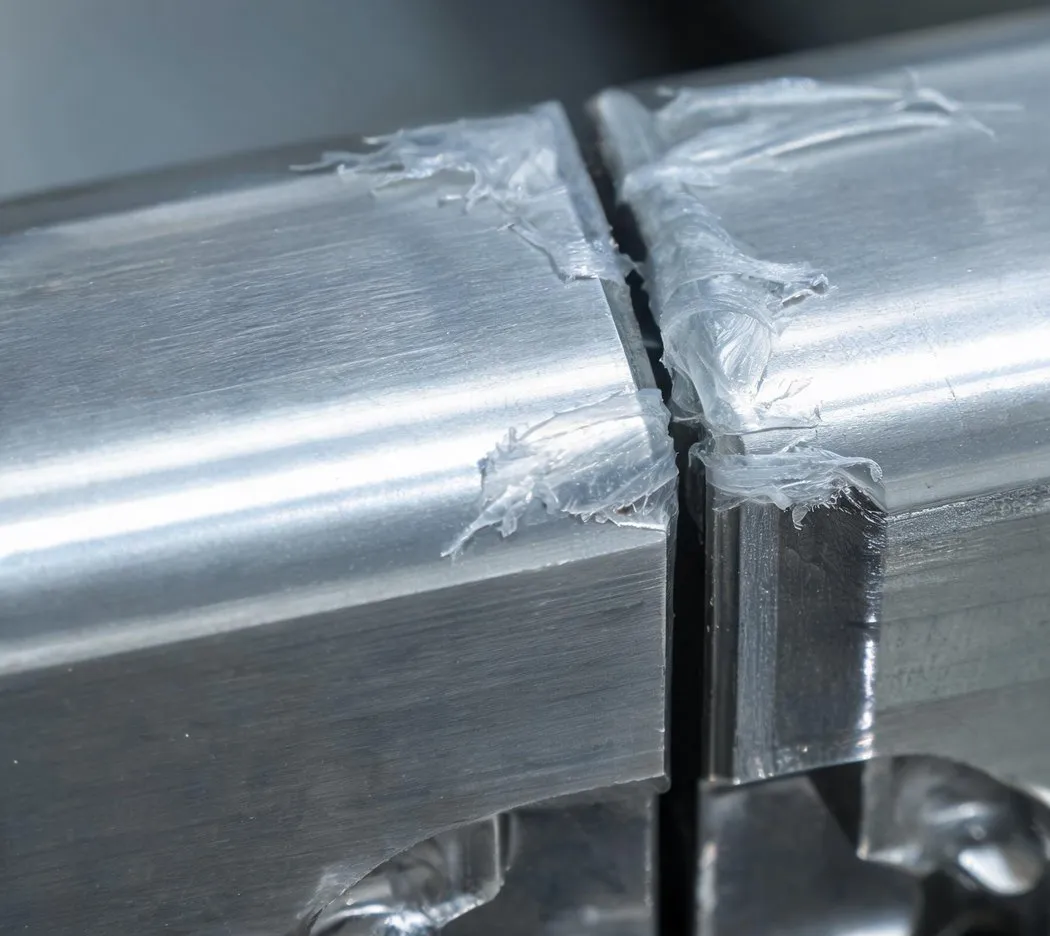
飞边不一定是锁模力不够,锁模力过大同样会压塌分型面。本文按飞边出现位置分类,给出从分型面贴合、模具刚性、锁模力、注塑压力、温度到排气槽深度的完整检查顺序。
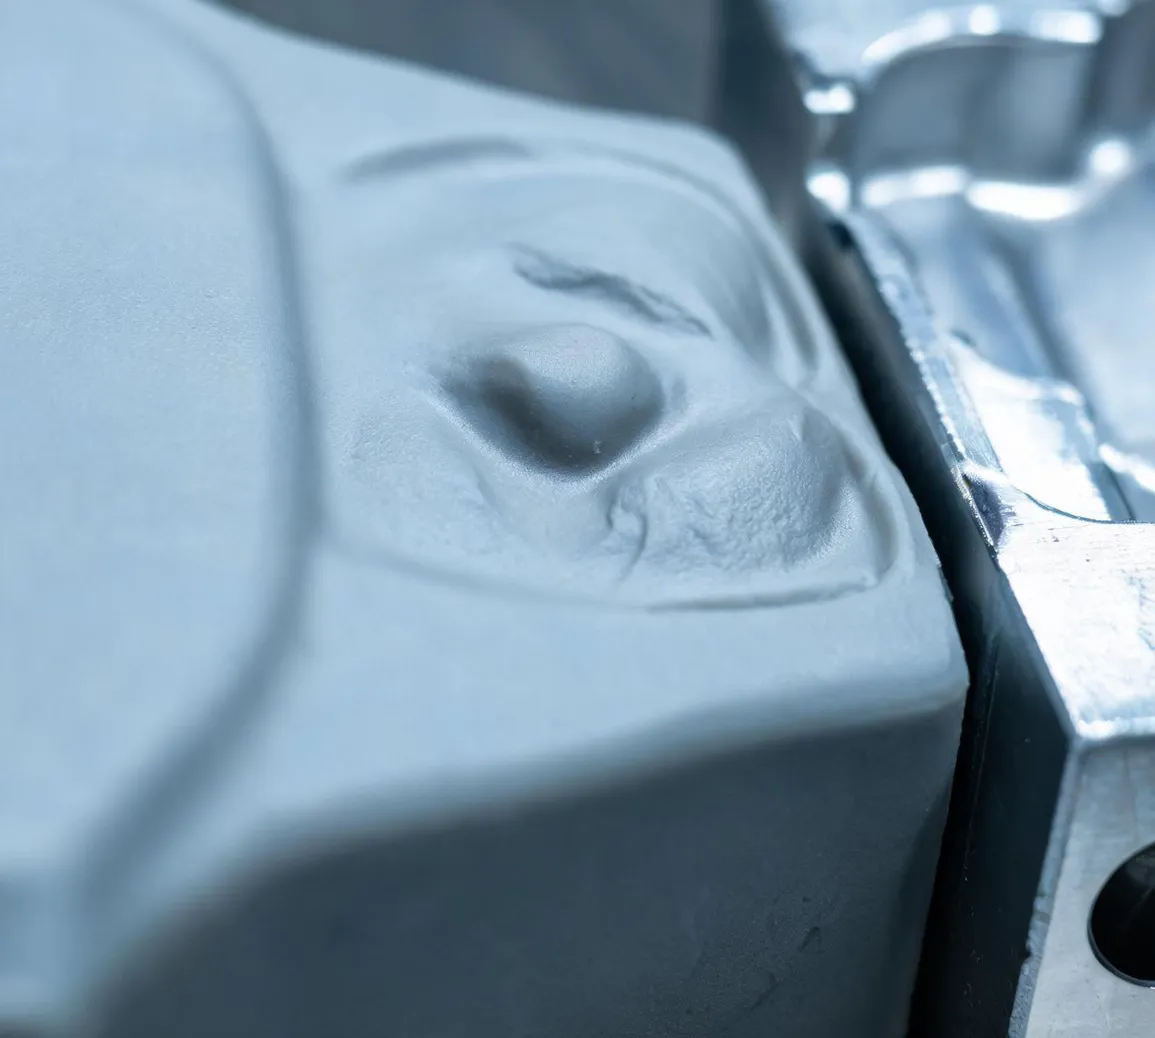
注塑件缩水不只是工艺问题。本文从模具设计端拆出肉厚不均、浇口偏小、保压路径过长、冷却不均、筋柱肉厚比、排气不良 6 个排查方向,并给出开模后的补救顺序。
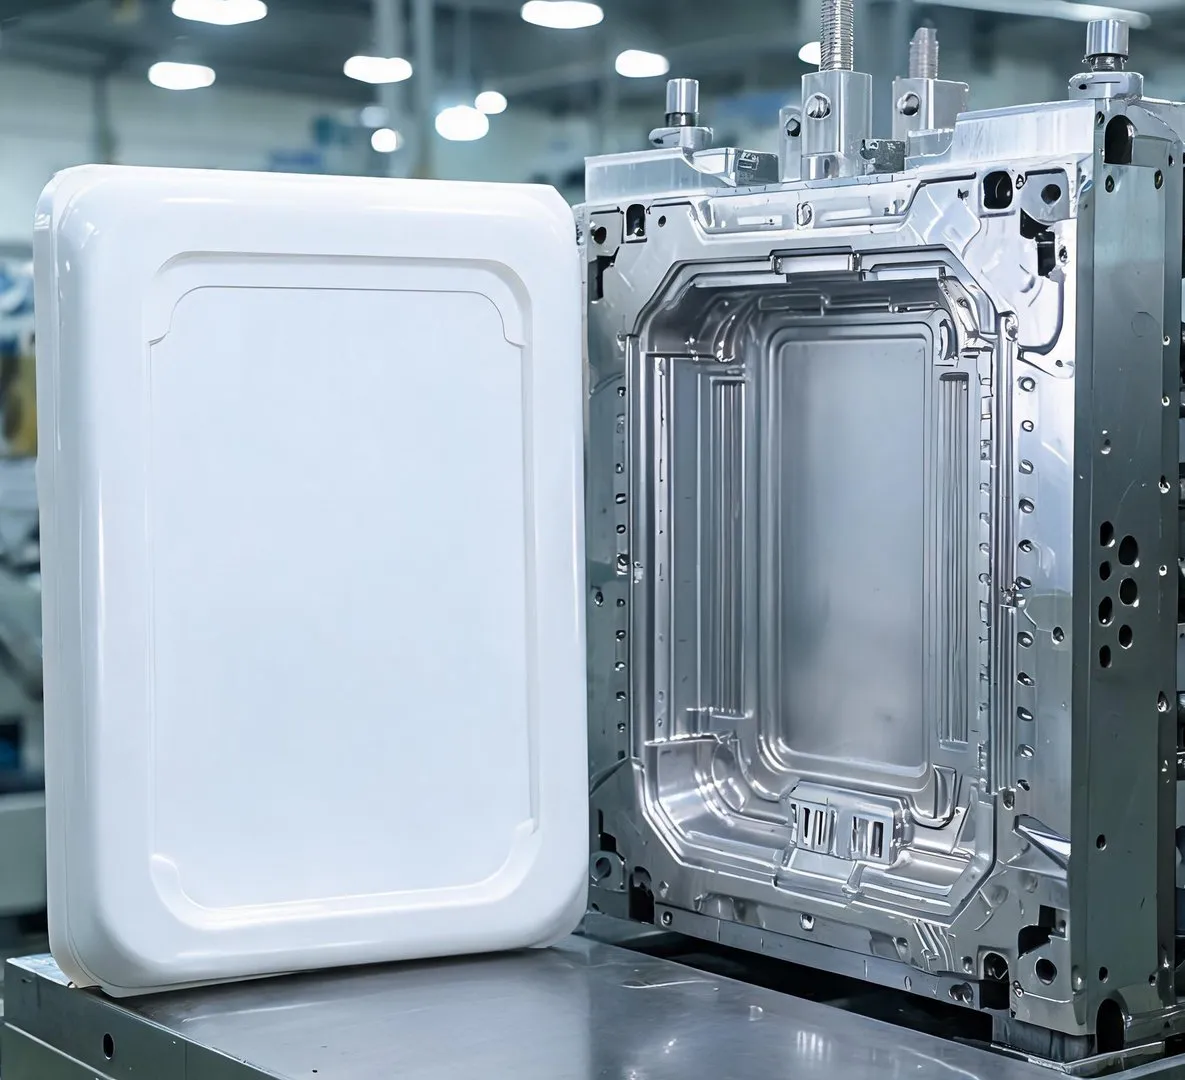
家电外壳既要外观好,又要薄壁、大批量。本文从外观面定义、浇口位置、薄壁填充压力、皮纹与脱模斜度、顶出痕迹、冷却变形几个方面,讲清设计上的平衡点。
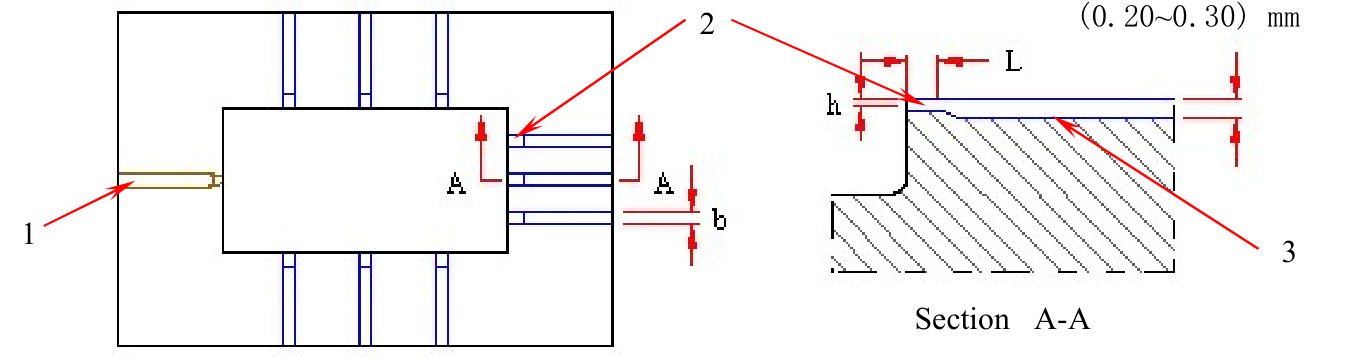
本文深度解析注塑模具排气系统设计,说明排气不足导致的烘印、气花等缺陷,重点介绍排气槽开设位置与尺寸设计原则,并给出常用塑料的参考参数。
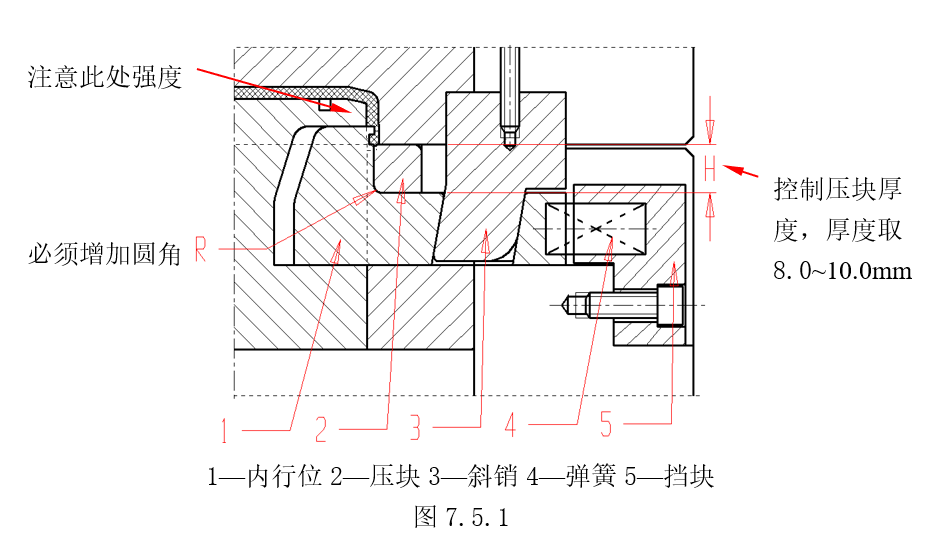
讲解注塑模具内滑块(内行位)3 种常用结构,包含斜销驱动、斜尾式内滑块,介绍尺寸 D、T 型行位等设计参数,以及内滑块试模常见问题与解决方案。
 扫码添加工程师