倒扣不深时,第一反应常是加滑块或斜顶。但对浅倒扣,模具有时可以不开侧向机构,靠塑料本身的延展性把产品“强脱”出来。前提是算清楚应变:算得对,模具更简单、成本更低;算得不对,就会顶白、拉裂、变形。下面把强脱的判定公式、常用材料延展率和适用边界一次讲清。
强脱也叫强制脱模。对于产品内侧或外侧带较浅凸凹环、凸凹槽的塑件,利用塑料的延展性,在不损伤产品的前提下,强制把产品从型芯或型腔上顶出,不额外做滑块、斜顶或内抽。
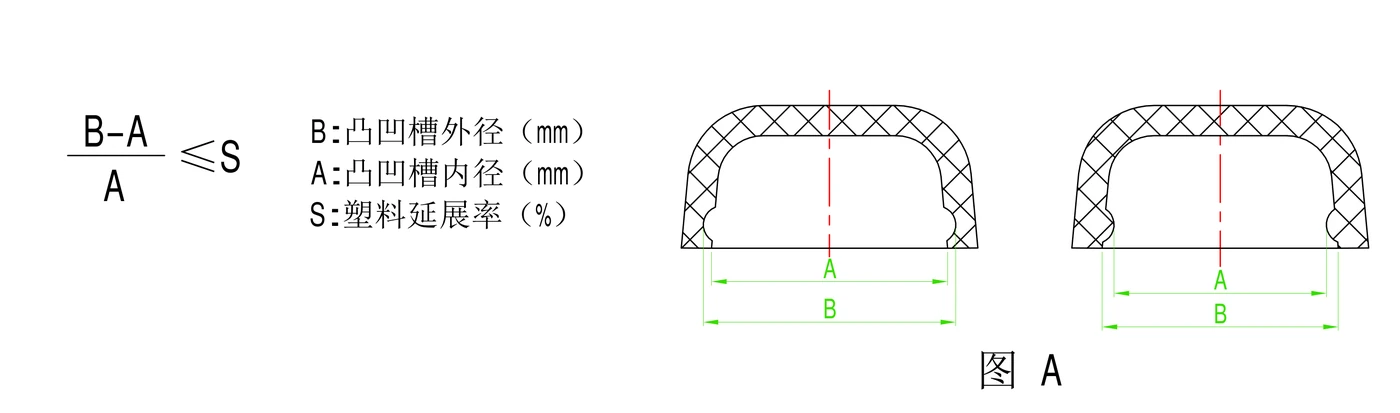
产品内孔带凸凹槽时,按图 A 的尺寸关系计算。凸凹槽要从内径 A 撑到外径 B,材料被拉伸的幅度用下面的公式判断:
(B - A) / A ≤ S
B − A 就是强脱时必须撑开的量,再除以 A,得到相对应变。比如 A=20 mm、B=21.2 mm,应变就是 1.2/20=6%;ABS 的延展率约 8%,看起来能过,但实际还要留安全系数,不能按 8% 顶格用。
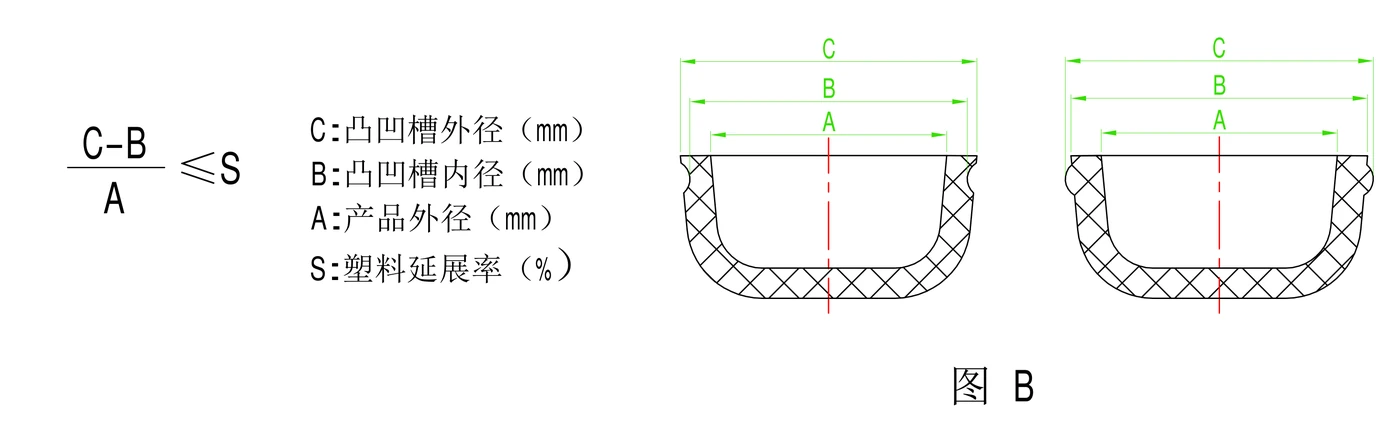
产品外侧带凸凹槽时,按图 B 的尺寸关系计算。凸凹槽外径 C、内径 B、产品外径 A,三者之间的关系如下:
(C - B) / A ≤ S
图 B 的结构里,C − B 是凸凹槽的深度,除以产品外径 A 得到相对应变。注意这里的基准是产品外径,不是槽内径;代入时不要把 A、B 搞反,否则算出来的应变会偏大或偏小。
延展率越高,强脱的余量越大。常用材料的参考值如下:
| 塑料 | LDPE | HDPE* | PP | PS | ABS | AS | PA | PC |
|---|---|---|---|---|---|---|---|---|
| S(%) | 21 | 6 | 5 | 2 | 8 | 2 | 9 | 2 |
*原表第二列表头重复写为 LDPE,数值 6% 按 HDPE 处理;实际以材料物性表和试模为准。
这张表是材料断裂伸长率的参考值,不等于允许的设计应变。实际设计要留安全系数,建议把计算应变控制在 0.6–0.8 S 以内;有熔接线、尖角、低温脱模时,还要再降。
| 情况 | 建议 |
|---|---|
| 计算应变超过 0.8 S,或倒扣较深 | 改用滑块、斜顶或内抽 |
| PC、PS、AS 等延展率只有 2% 的材料 | 不建议强脱,优先滑块/斜顶 |
| 透明件、外观面、高光件 | 慎用,强脱容易白化、拉伤 |
| 螺纹、深卡扣、精度要求高的倒扣 | 滑块/斜顶更稳 |
| 大批量、长寿命模具 | 侧向机构更可靠,强脱磨损后难修 |
| LDPE、ABS、PA 等浅倒扣 | 可优先评估强脱,先小批试模 |
| 检查项 | 要求 |
|---|---|
| 倒扣类型 | 确认是内孔还是外侧凸凹槽,选对图 A/图 B 公式 |
| 尺寸取值 | A/B/C 定义不混,单位统一为 mm |
| 应变计算 | (B-A)/A 或 (C-B)/A,换算成百分数 |
| 材料延展率 | 查物性表,不以经验值代替 |
| 安全系数 | 计算应变 ≤0.6–0.8 S |
| 倒扣细节 | 倒圆、抛光、无尖角毛刺 |
| 顶出与温度 | 顶出均衡;试模确认脱模温度窗口 |
| 试产验证 | 小批试产,检查白化、裂纹、变形 |
强脱的价值在于“用材料延展性换模具简化”,不是所有倒扣都能省滑块。先按图 A/图 B 算应变,再对照材料延展率留安全系数;算得过,模具可以更简单;算不过,老老实实做滑块、斜顶或内抽。强脱省下的模具成本,不应该用批量报废来换。
 扫码添加工程师