模架是模具的骨架。模架选小了,强度不够、顶针板容易变形;选大了,注塑机装不下、成本又上去。下面这 7 条,是模架设计里最常被检查、也最容易出错的规则:体系怎么选、细水口用标准还是简化型、宽度和注塑机怎么对、非标能放多长、A 板加厚后拉杆和面板怎么变、A/B 板要不要离空、顶针板螺丝打多密。逐条对照,基本能避开大部分模架问题。
模架一般采用龙记 LKM 的标准模架。对于有一定要求的中、小型或精密模具,可以选择富得巴 FUTABA 标准模架;客户指定体系的除外,按客户要求执行。
同一套模的模架、标准件、图纸标注要统一体系,不要“模架用 LKM、顶针用 MISUMI、图纸标 HASCO”混着来,采购和装配都容易出错。
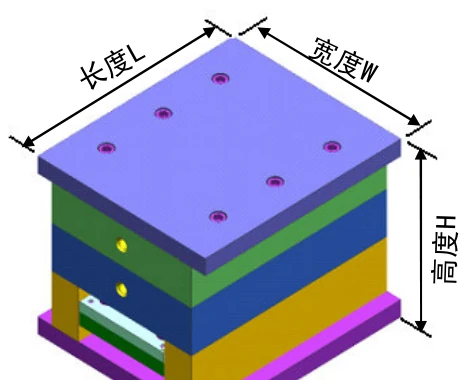
细水口模架(三板模)用于点浇口、自动脱料的结构。它分标准细水口和简化型细水口,选错会影响导向精度、顶出稳定性和模具寿命。按下面 3 条判断:
简化型省的是导柱、导套、水口板等结构,刚性和导向精度都会弱一些。小模、短寿命、精度不高的项目用它降本没问题;一旦到了 4040、5 万次、插位多或精度高的场景,就必须回到标准细水口,否则量产时容易出现导向磨损、水口板卡滞、顶出不平衡。
模架宽度要小于报价所规定的注塑机两条导柱之间的间距。这一条不是“差不多就行”,而是装不装得进去的问题:宽度超了,模架进不了机台,或者拉杆与模架干涉。
除了导柱间距,还要一起核对容模厚度、开模行程、顶出行程、码模槽位置和喷嘴接口。报价时按哪台机算,设计就按哪台机核对;中途换机台要重新确认,不能沿用原尺寸。
非标模架设计时,模架长度不可超过模架宽度的 2 倍。长宽比过大,模架刚度下降,吊装、加工、受力都容易出问题;注塑时模板变形还会影响产品尺寸和飞边。
优先选标准规格;确实需要非标时,要向模架供应商提供详细模架图,注明与标准模架不同之处,别只口头说“加长一点”。
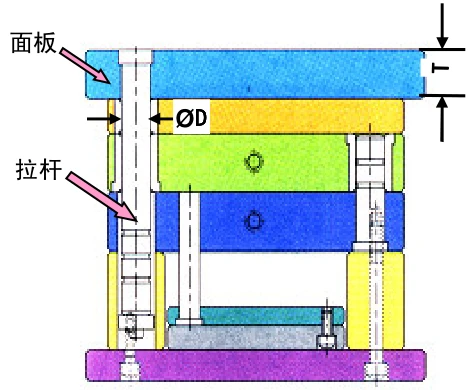
细水口模架当 A 板超过标准而加厚时,大拉杆直径必须加大,相应的面板也必须加厚。面板厚度按下面公式取:
T = D + 20 mm (T:面板厚度;D:大拉杆直径)
原因不复杂:A 板加厚后,开模行程和拉杆受力都变了,拉杆太细会弯,面板太薄会变形,最终反映到导向精度和水口板动作上。图 2 标出了面板、拉杆和 ØD 的位置关系,设计时按图核对,不要只加 A 板、不动拉杆和面板。
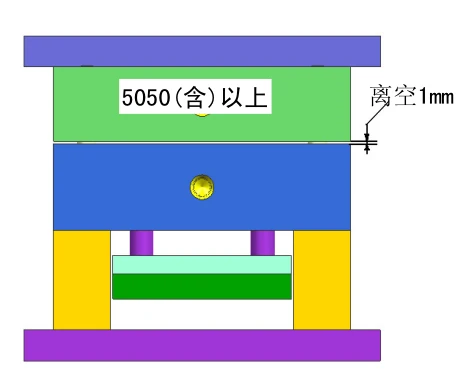
5050(含)以上模架,A、B 板之间要离空 1 mm;5050(不含)以下模架,不允许离空。
这是按模架规格定的硬规则,不要凭经验“看情况留”。大模架留 1 mm,是为了避免 A/B 板直接贴合带来的受力与加工问题;小模架不留,保证闭合刚性和产品厚度。设计时在模架图上标清楚,装配时按图检查。
4040(含)以上模架,为防止顶针板变形,顶针板螺丝间距需保证在 250 mm 以内;大于 250 mm 时,要另行追加螺丝,长、宽两个方向都要加。
顶针板面积大、螺丝稀,顶出时板中间会拱起,顶针高低不一,轻则顶白,重则卡针、断针。设计时先把螺丝按 ≤250 mm 排一遍,再看长宽方向有没有超过,超过就补,不要等装配时再打孔。
| 检查项 | 要求 |
|---|---|
| 模架体系 | 默认 LKM;中/小/精密模可选 FUTABA;客户指定优先 |
| 细水口类型 | 3030 以上、5 万次以上、精度高、插位多 → 标准细水口 |
| 简化型边界 | 仅限 4040 不含以下、A 板 200 以下、5 万次以下、精度不高 |
| 4040 以上 | 必须标准细水口模架 |
| 模架宽度 | 小于注塑机两导柱间距;同时核对容模厚度、行程 |
| 非标长宽比 | 长度不超过宽度的 2 倍 |
| A 板加厚 | 大拉杆直径加大,面板厚度 T = D + 20 mm |
| A/B 板离空 | 5050(含)以上离空 1 mm;5050 以下不允许 |
| 顶针板螺丝 | 4040 以上间距 ≤250 mm;超过则长宽方向补螺丝 |
| 图纸与订购 | 非标模架出图,注明与标准不同处;体系、规格、板厚写清 |
模架设计的 7 条规则,核心就三件事:体系选对、尺寸和机台对得上、该加强的地方加强。细水口别把简化型用到大模上,宽度别超导柱间距,非标别超过 2 倍长宽比,A 板加厚记得拉杆和面板一起加,5050 以上留 1 mm,4040 以上螺丝排密。出图前按清单过一遍,比试模时再改模架省事得多。
 扫码添加工程师