双色模具是在同一台注塑机上完成两次射出的成型方式,两次射出可以采用不同颜色,也可以采用不同材质的塑料。与单色模具相比,双色模具在外观表现力、防水密封性、手感与透光性上有明显优势,但同时对机台、模架结构、材料匹配和机构设计提出了更高要求。
本文按设计顺序梳理双色模具的十项关键规范:先看适用场景与优劣取舍,再依次说明一二次材料、胶位划分、机台条件、模架形式、进胶方式、母模仁避空与封胶、水路布置、滑块与特殊机构的处理,每一项都配有可直接对照的工程示意图。
双色模具最适合的,是那些靠单色成型很难做出来、或者外观与功能要求较高的产品。
双色模具可以让数字或箭头部分采用一次料成型、外框采用二次料电镀框方式,产品既能透光又具备良好的电镀外观。单色模具只能采用丝印,或者电镀后再做镭雕,喷漆外观效果差且容易磨损;采用电镀加镭雕的方案,则会明显拉长交期并增加运营成本。
双色模具可以让主体硬胶作为一次料、二次料采用具备防水性能的软胶,一次成型即完成。单色模具需要开两套模再装配,不仅增加装配工时,防水性能也难以保证。
双色模具还常用于提升产品外观观赏性,比如部分高端 3C 产品;以及改善手感,让直接与手接触的部位改用软胶。
综合来看,双色模具在特种产品上能带来高效率、高性能和高外观表现,具备很强的竞争力。但它的劣势同样明确:双色机台与双色模具本身成本较高,加工与配模难度较大,双色产品的回收率偏低。因此是否采用双色模具,需要结合订单量、外观要求与预算做完整评估后再决定。
一次料的熔点必须高于二次料的熔点,否则二次射出时会把已经成型的第一次料熔掉。典型组合如 PC 与 ABS:PC 必须作为一次料,ABS 作为二次料。
并非所有塑料都能组成双色模具,材料相容性是双色设计的第一道门槛,可参考什么是注塑模具的双色模具设计?中的选材思路。下面这张组合相容性表给出了常用塑料之间的匹配情况,可直接作为选材对照:
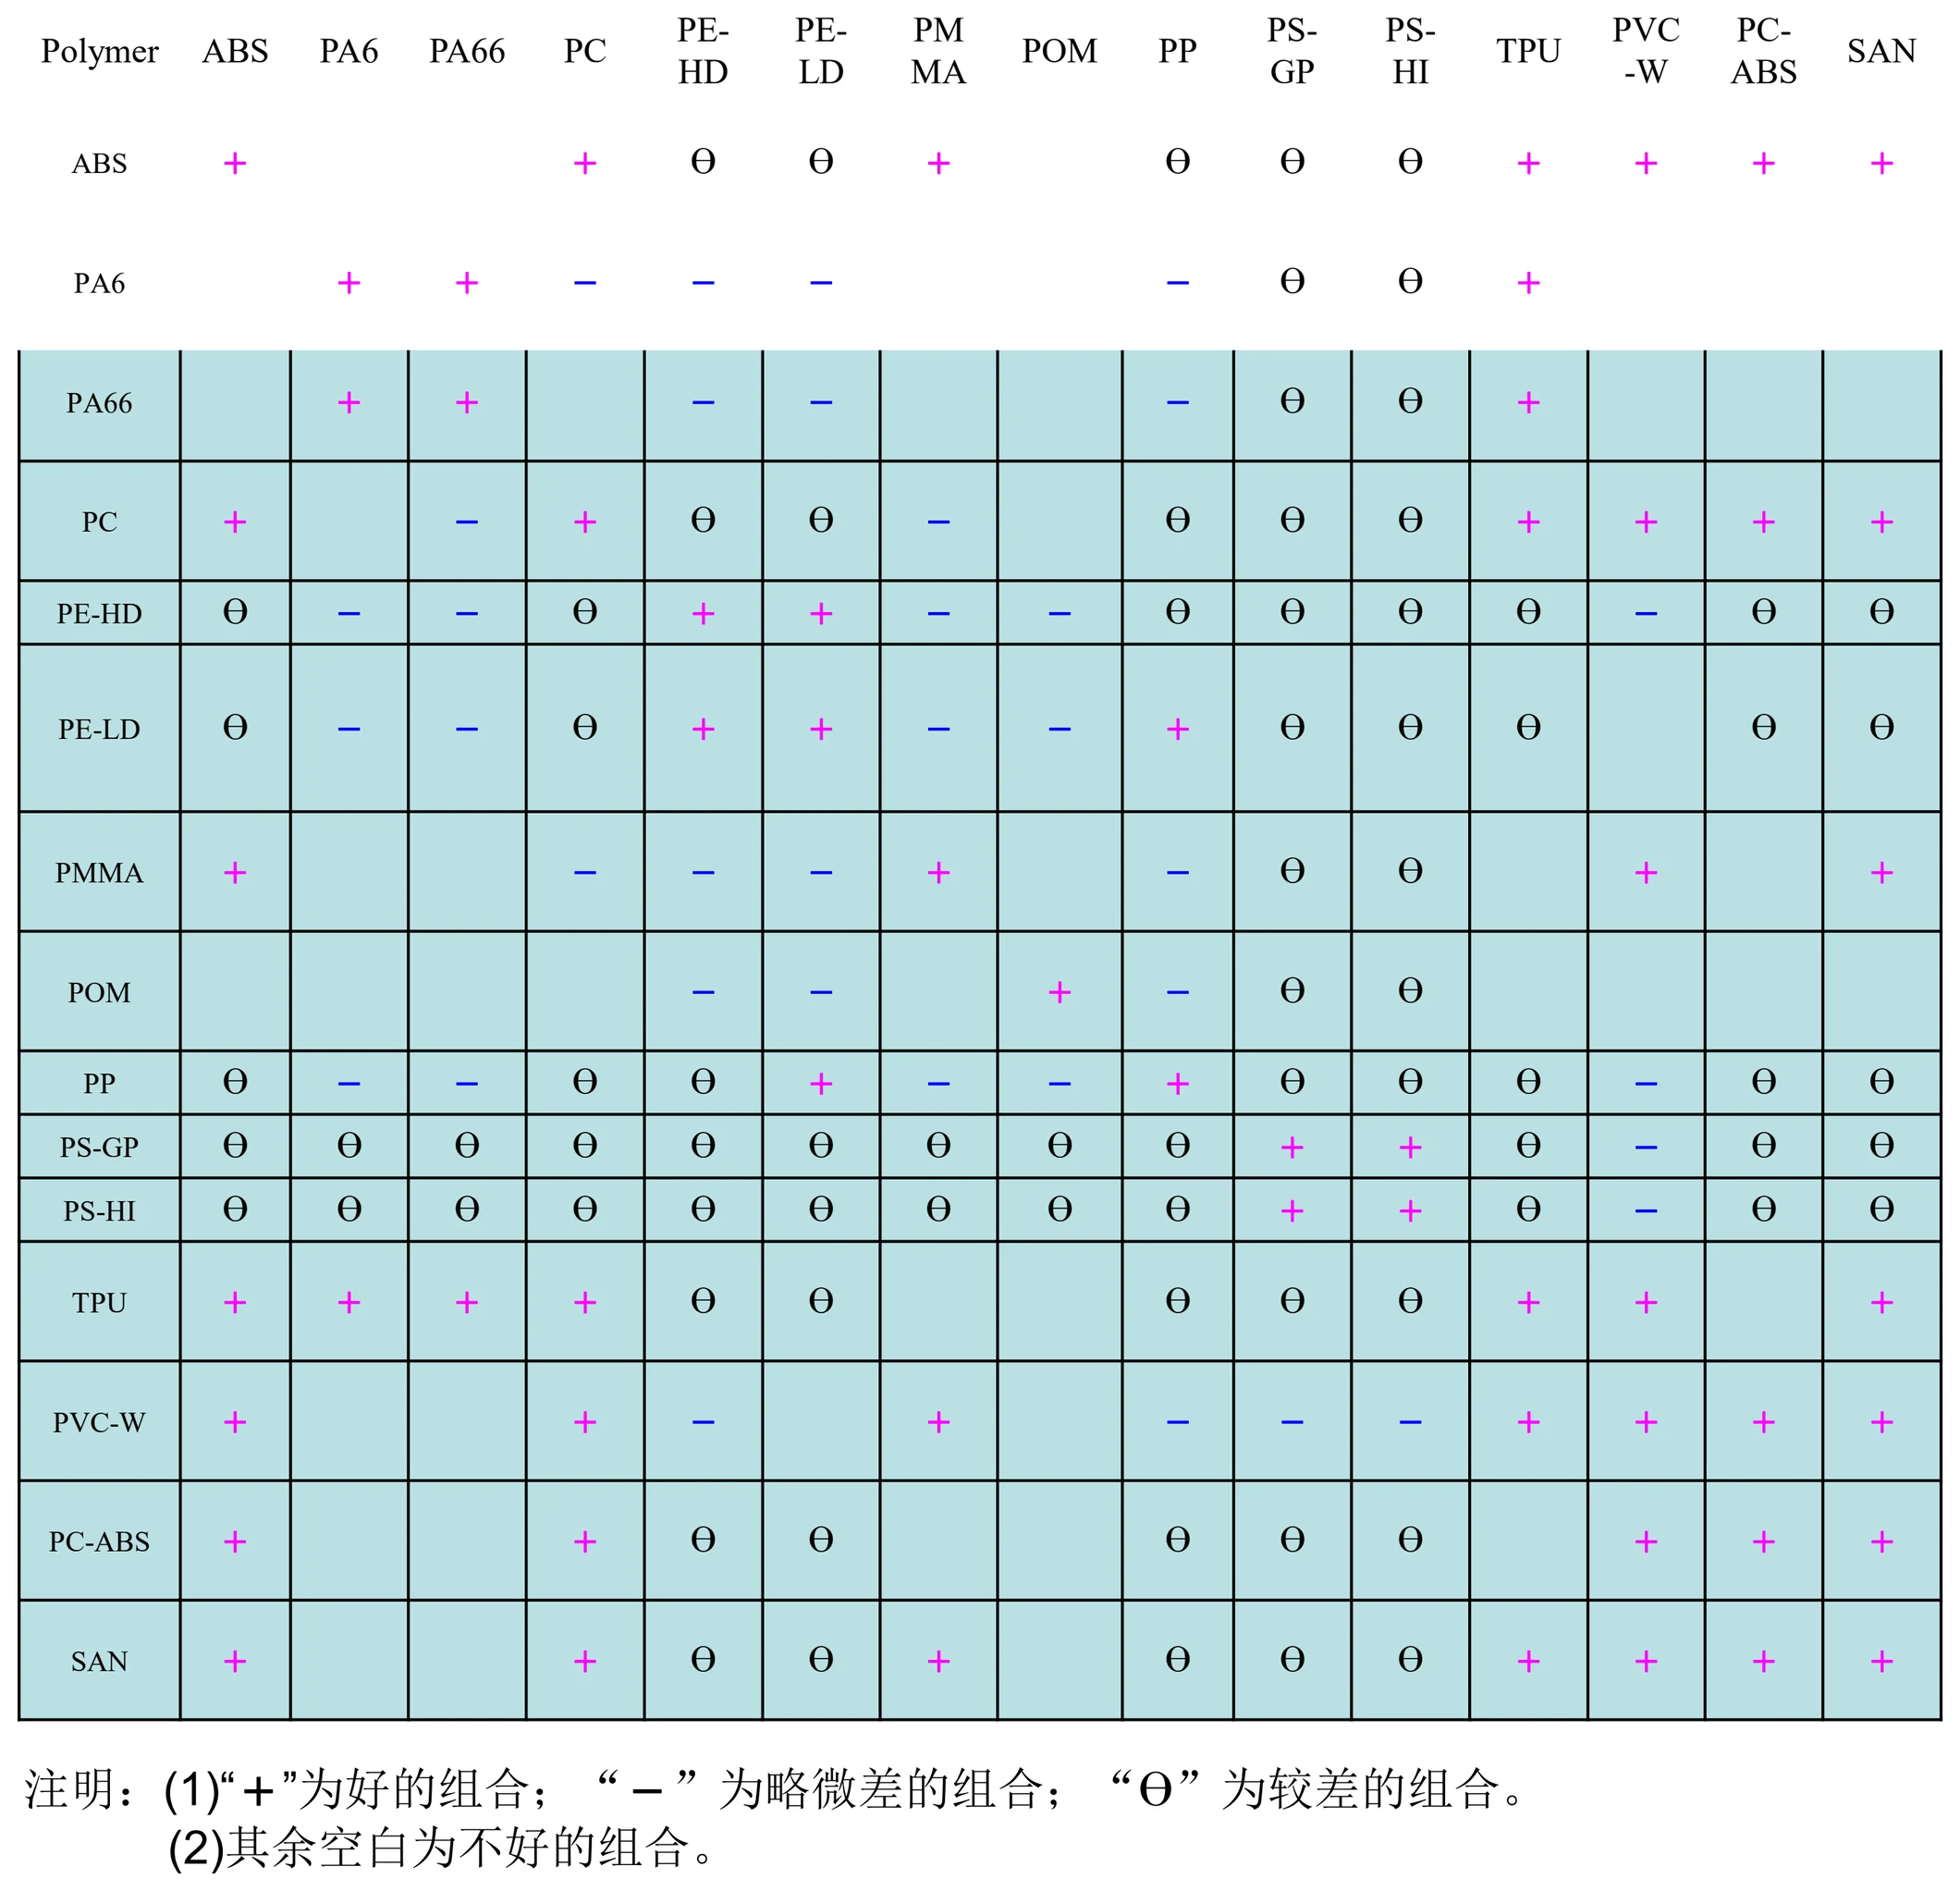
表中标注为好的组合表示两料相容且结合强度可靠;略微差表示可以成型但结合强度一般;较差的组合容易出现分层或结合不牢。空白格属于不建议使用的组合。
一般情况下,会把作为外观面的胶位设计为平均肉厚,这样射出的双色产品才能达到要求。
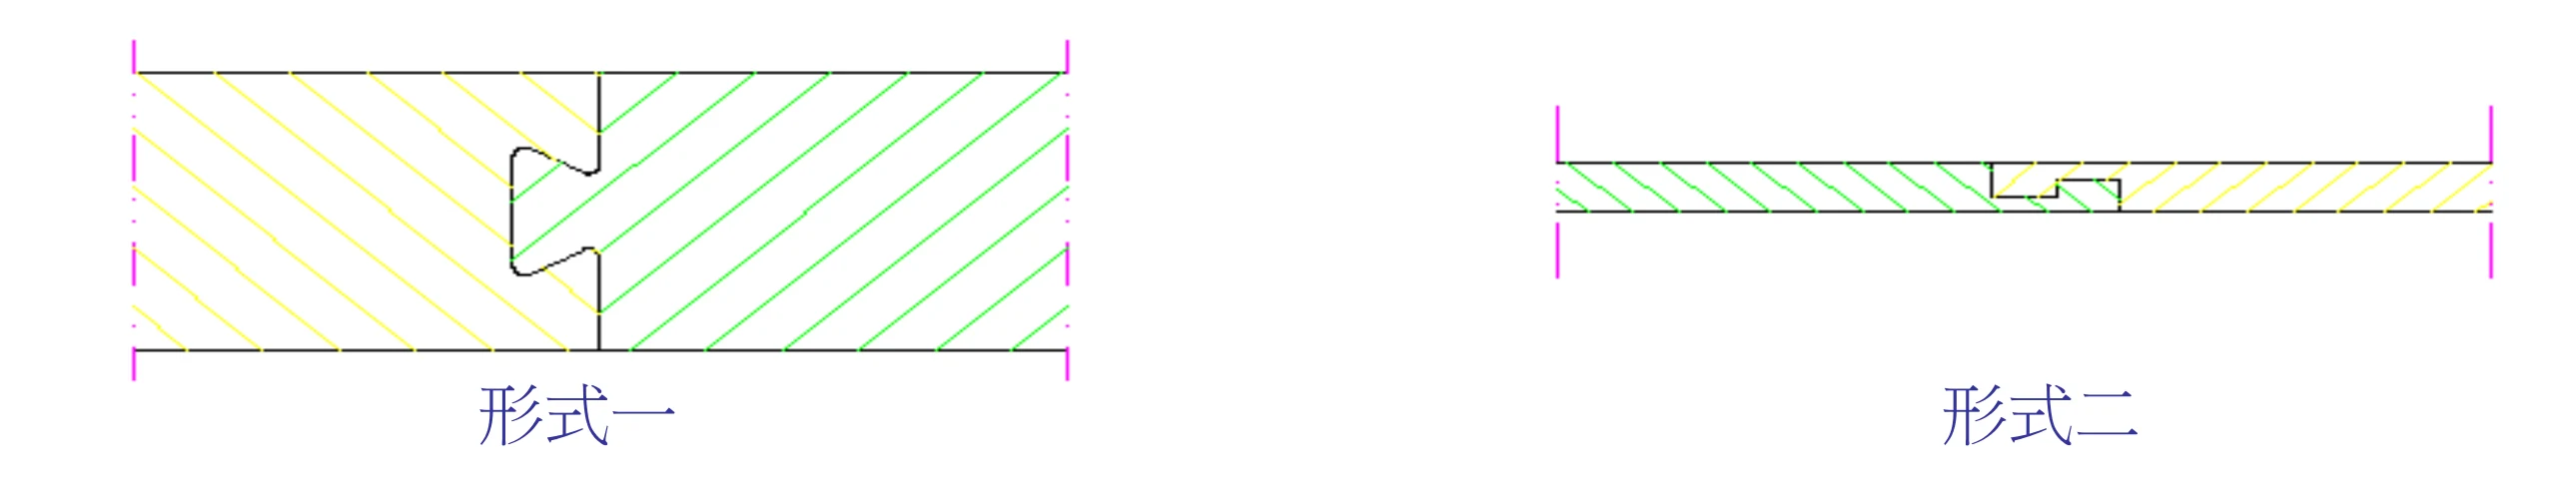
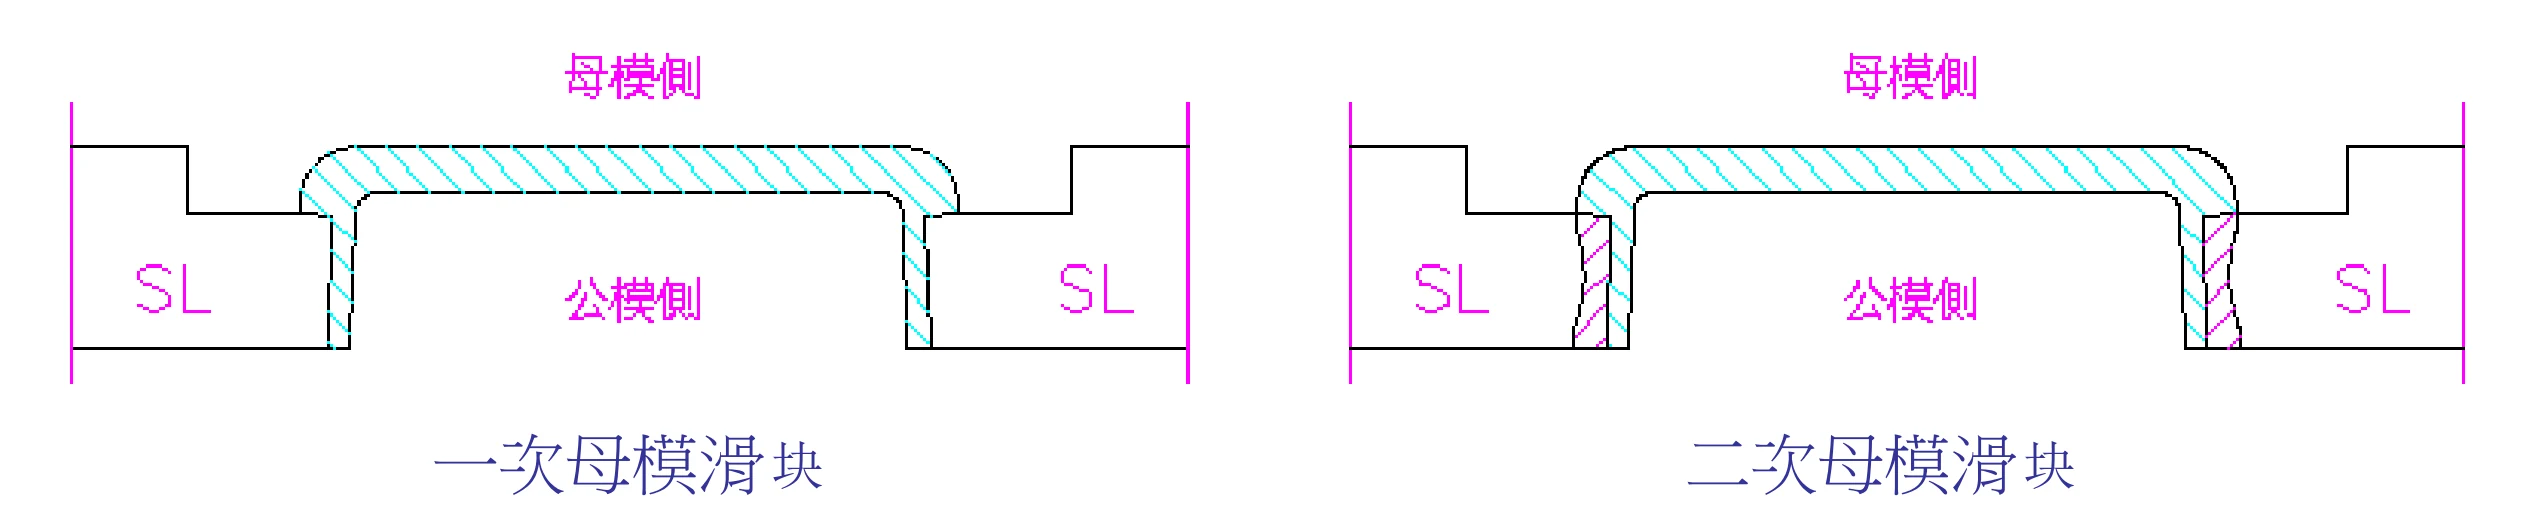
二次产品塑料成型后必须与一次胶牢固粘附,否则放置一段时间就会自行翻开。设计上可以把二次料与一次料做成互扣结构:
除了互扣,一二次胶的粘附性还可以通过增加接触面积来改善。常见做法有三种,其中第三种是错误示范:
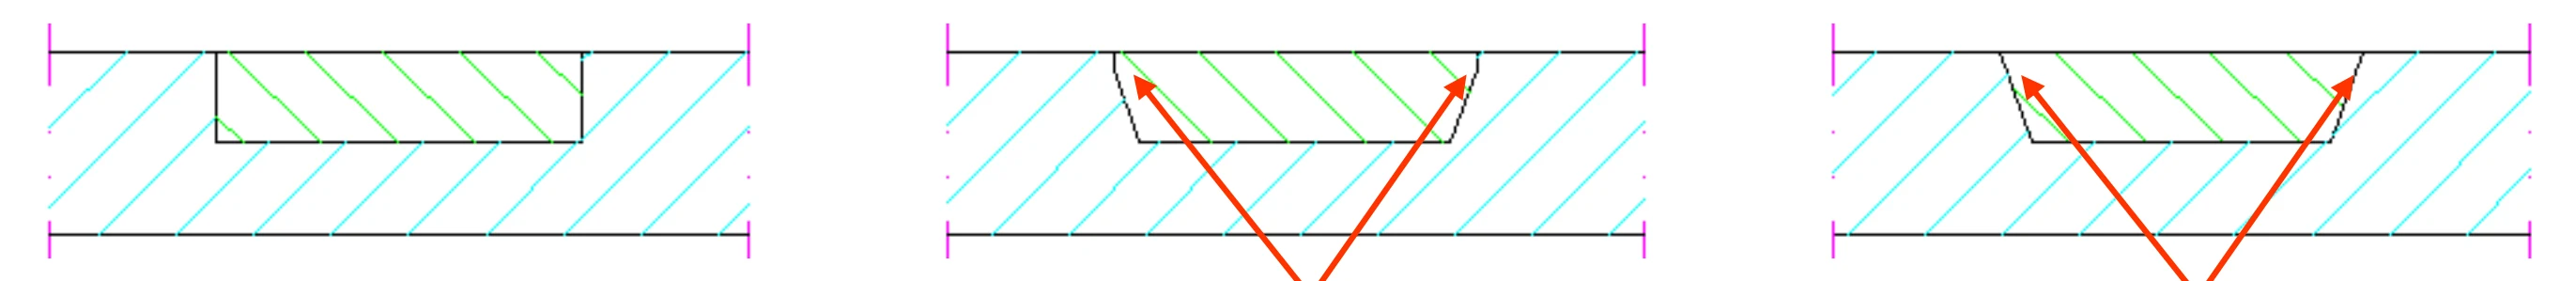
错误方式虽然接触面积增加了,但这两处为锐角,成型后产品依然容易翻开。
双色机台的母模部分有两处射嘴,母模部分是固定的,可以运动的是公模部分。常见机台上母模的两个射嘴是平行的,公模则处于可转动状态。下面这张图标注了机台各部位的名称与作用:
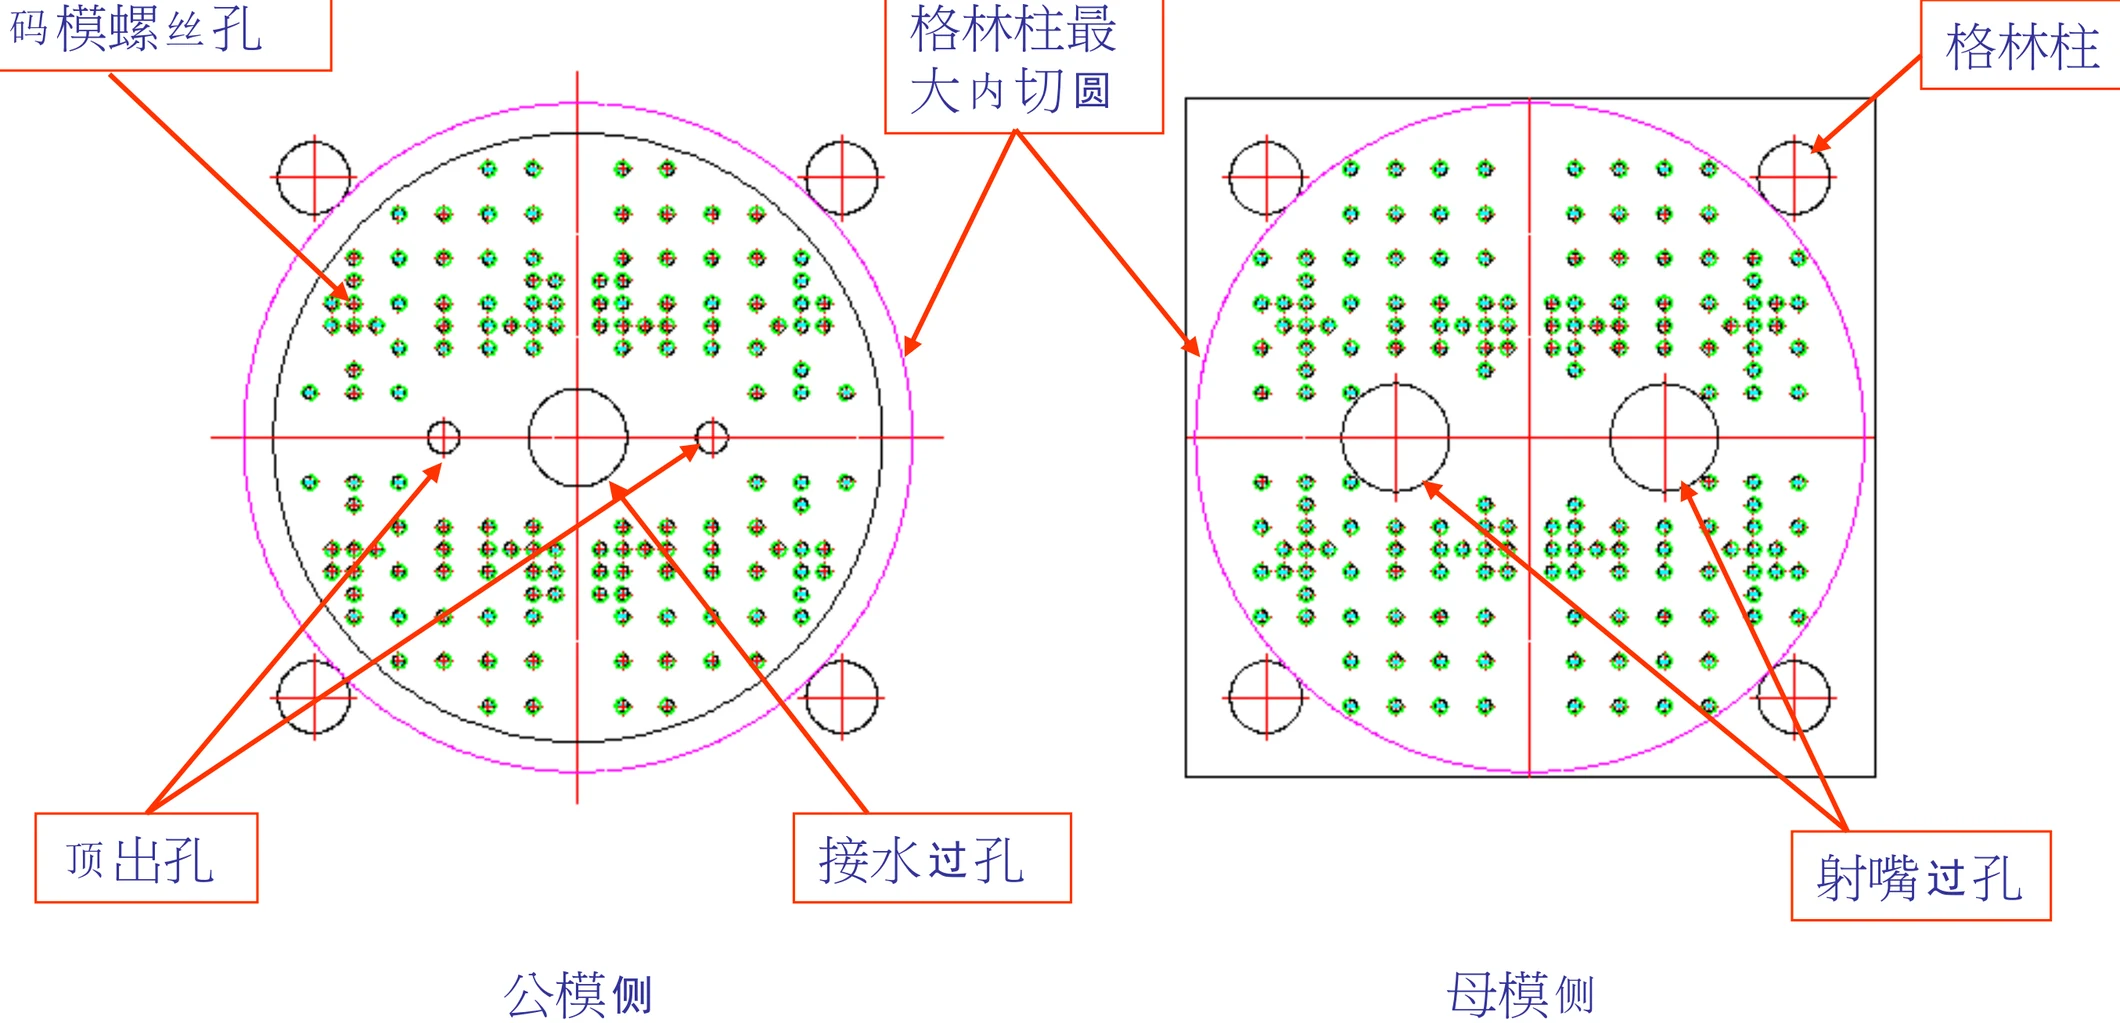
需要注意的是,公母模侧的码模螺丝孔位置有时并不一致,所以叠图时公母模都要检查。
模具装到机台上的示意图如下:
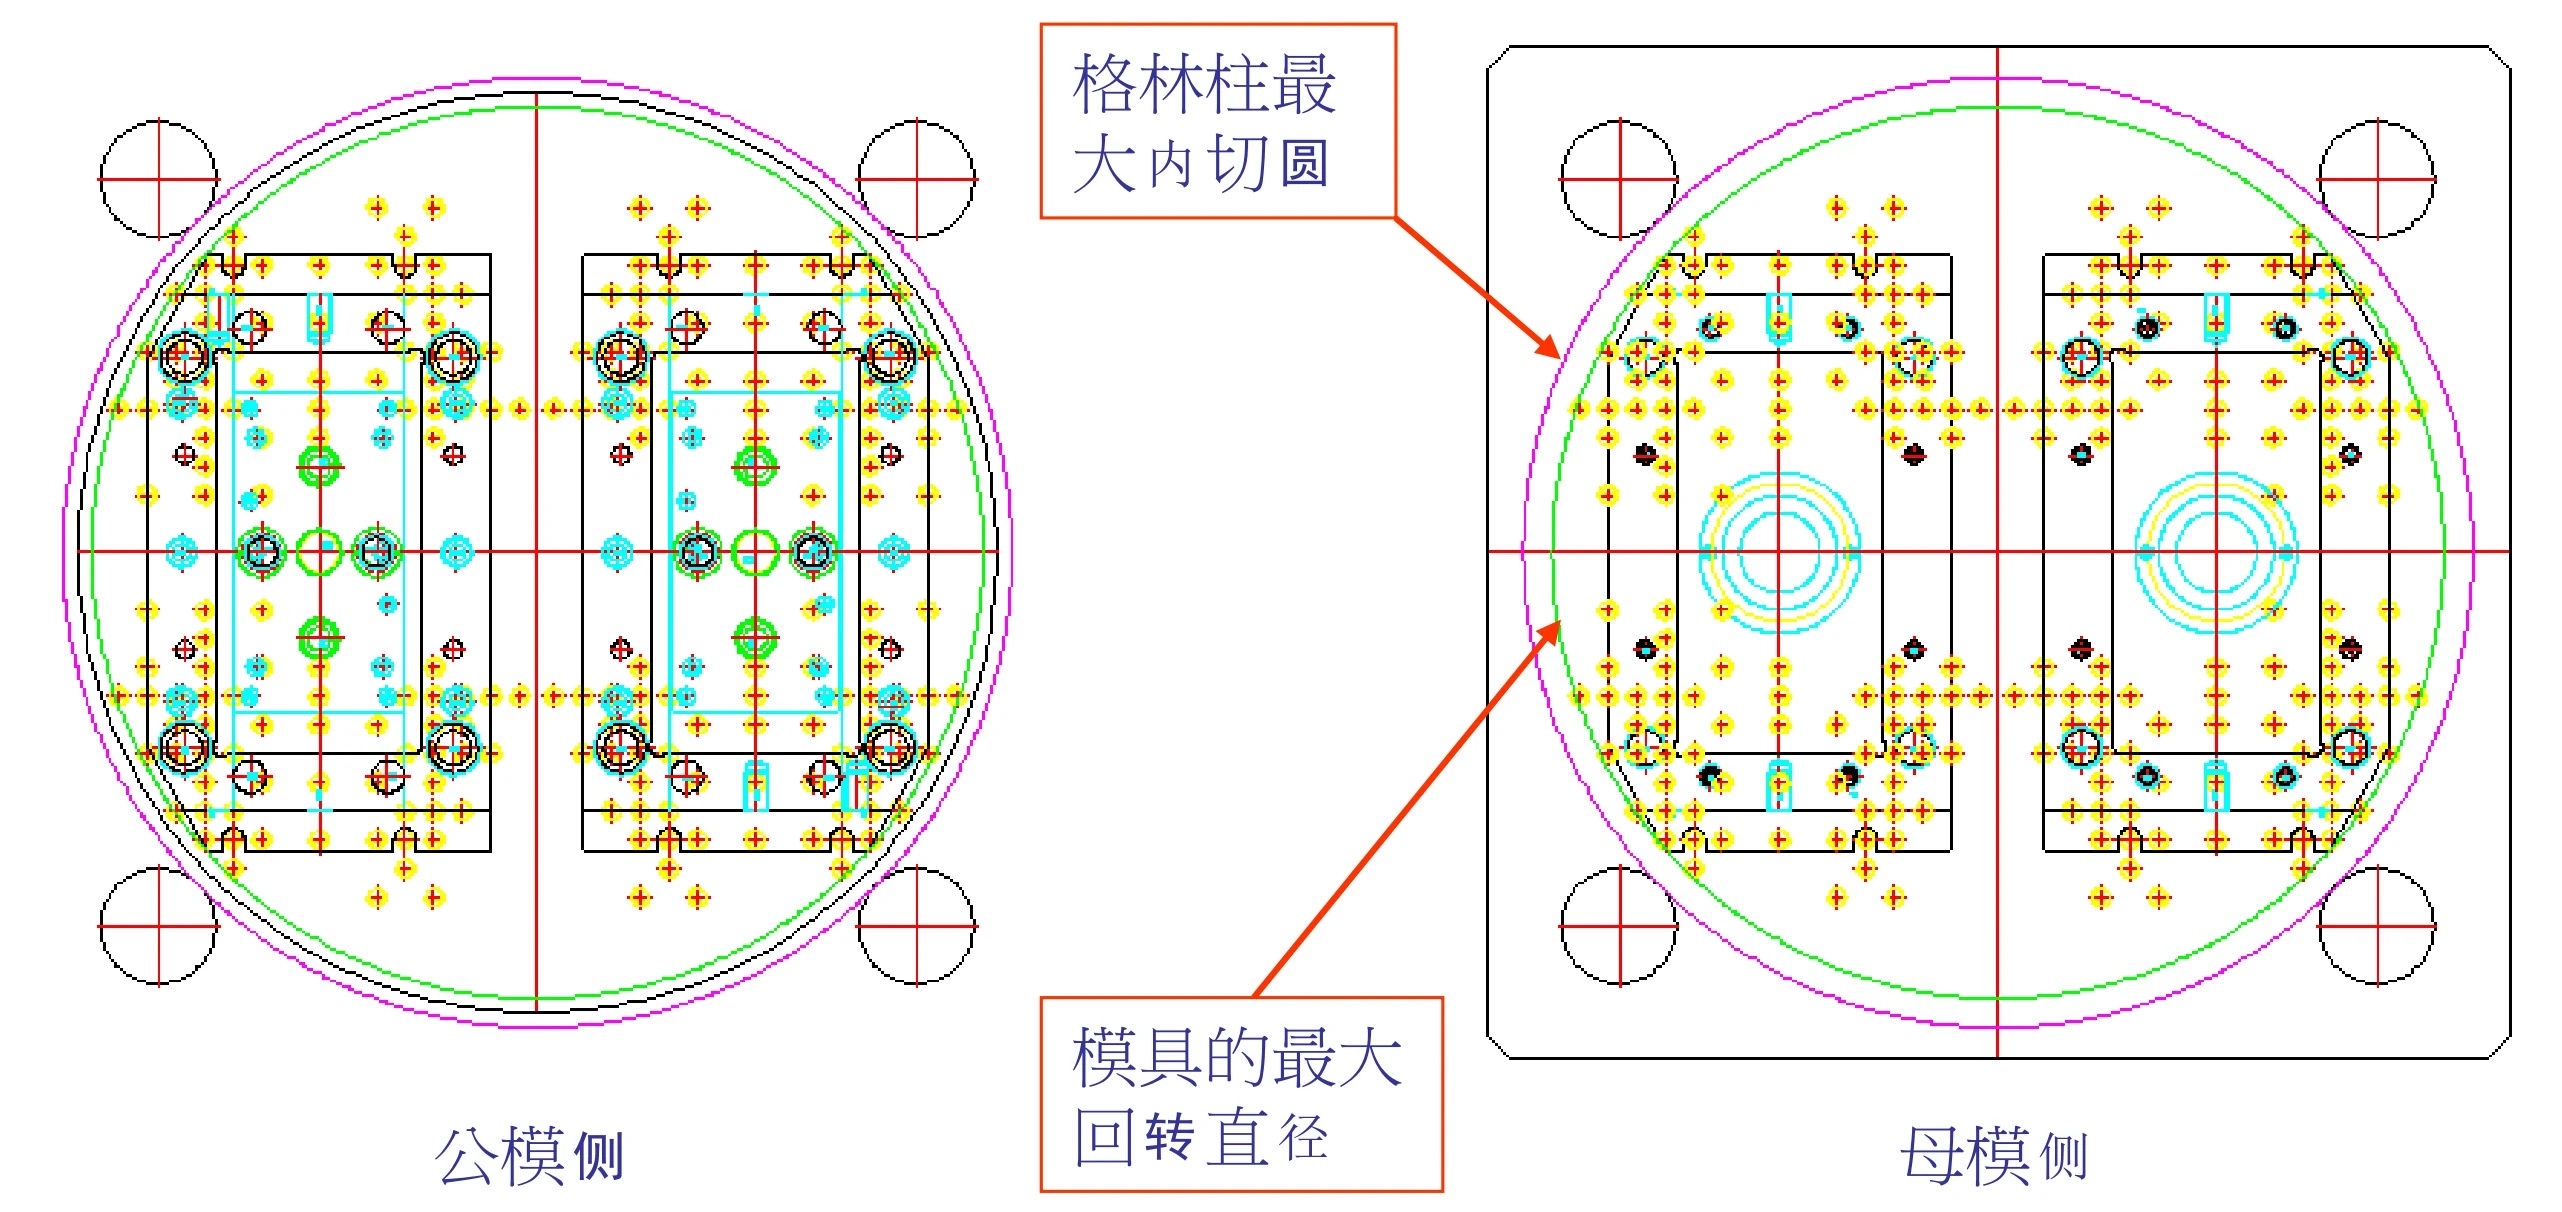
模具的最大回转直径应小于机台导柱的最大内切圆,并且至少应有 5~10mm 的间隙。
不同厂家生产的双色机台参数差别很大,包括导柱间距、码模螺丝孔位、定位环大小、KO 孔与射嘴间距等,这些在设计之初就必须确认清楚。常用的机台厂家有华钦、中伟、百塑等,其中中伟的机台多为转中板方式的双色模具。
按模架形式,双色模大致分为三种,实际选型时会在中国香港龙记LKM标准模架等主流模架体系上做调整。
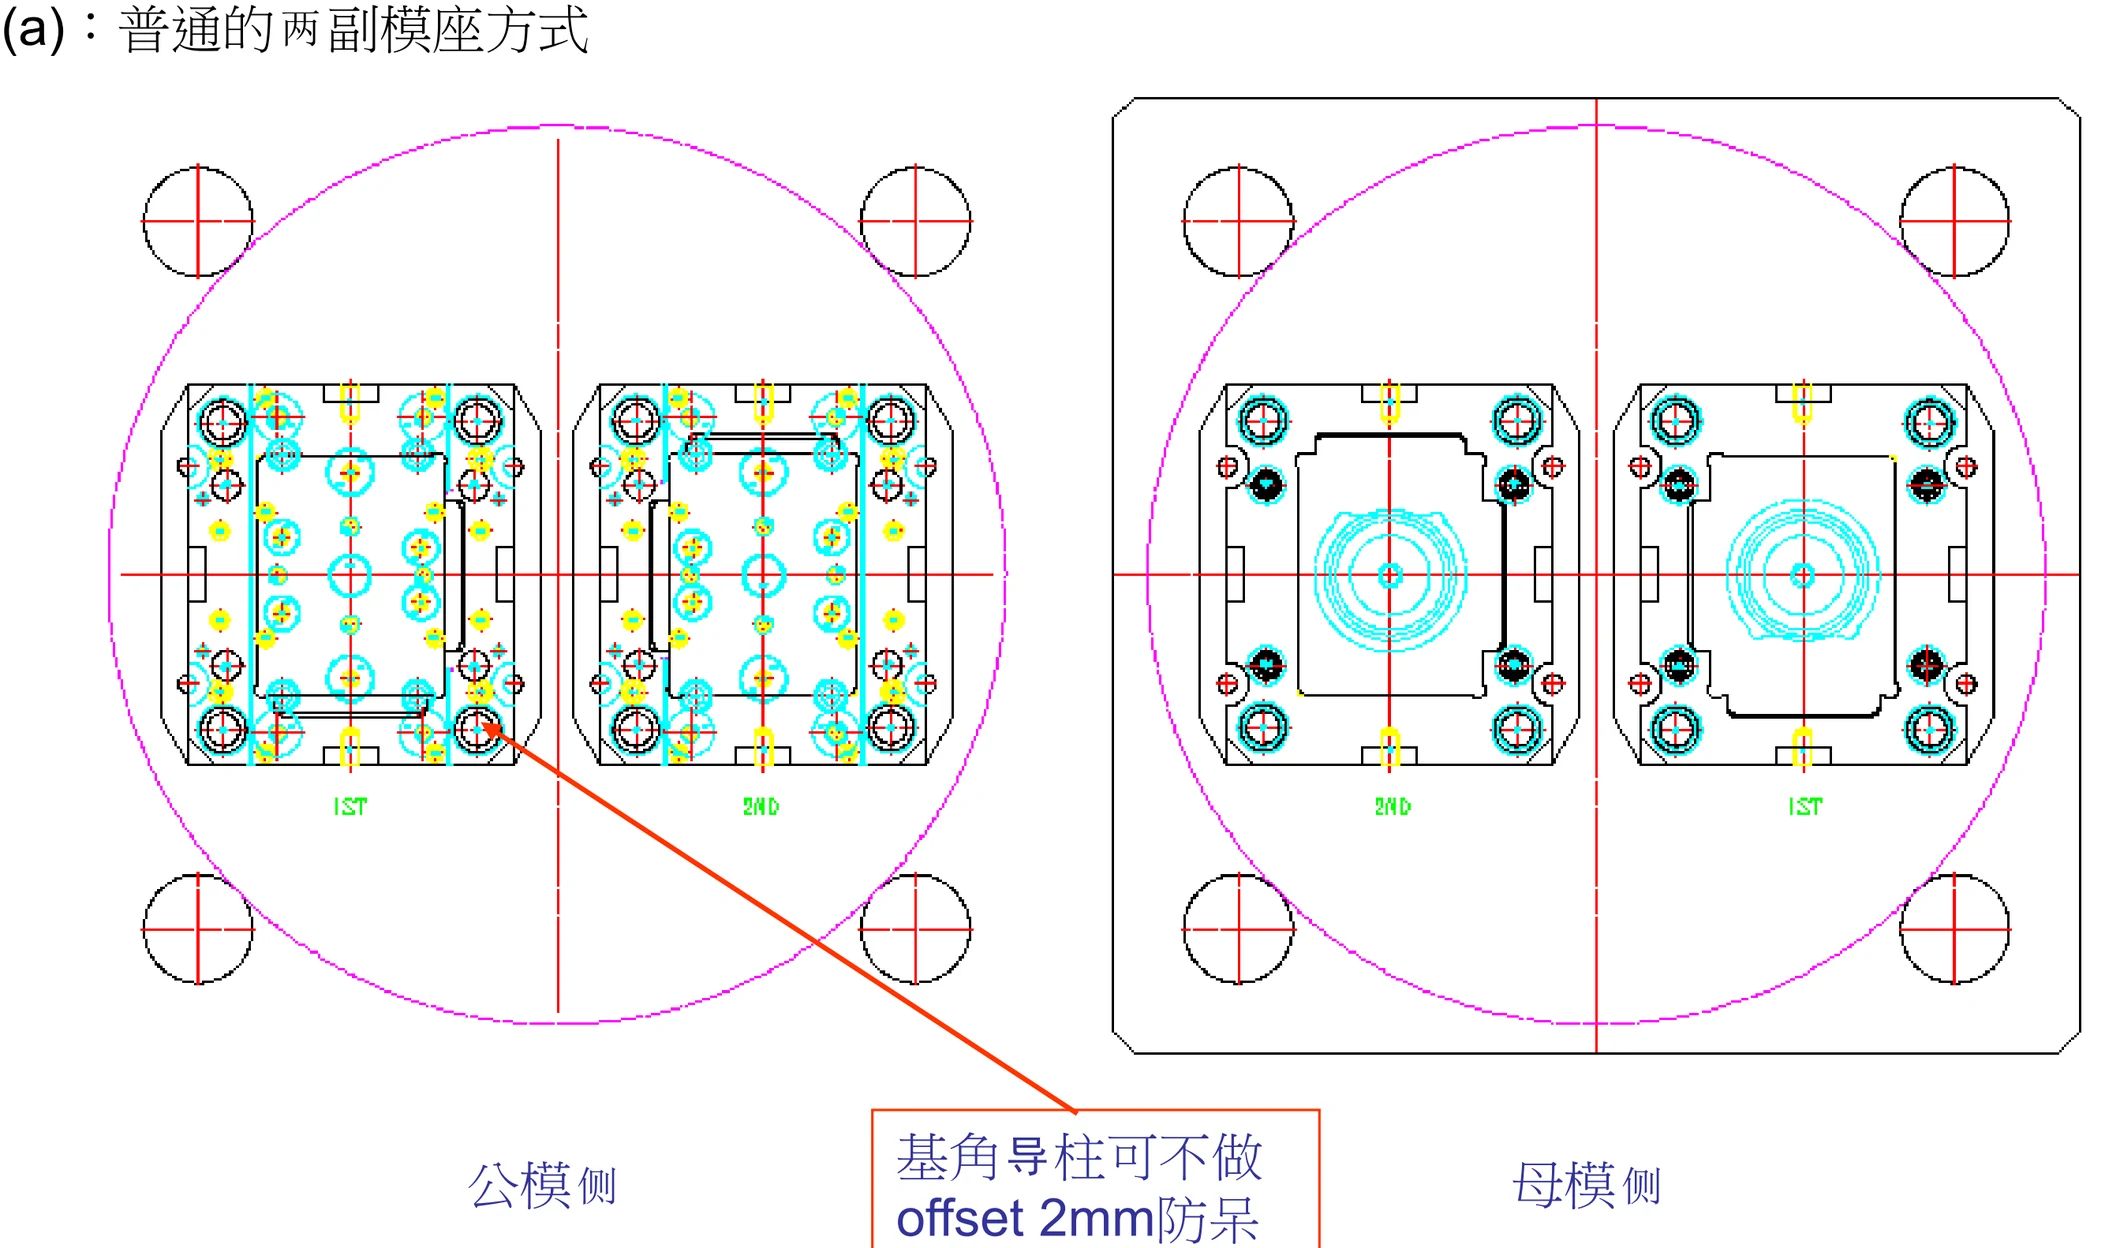
相当于把前一种方式的两副模座合并为一副。
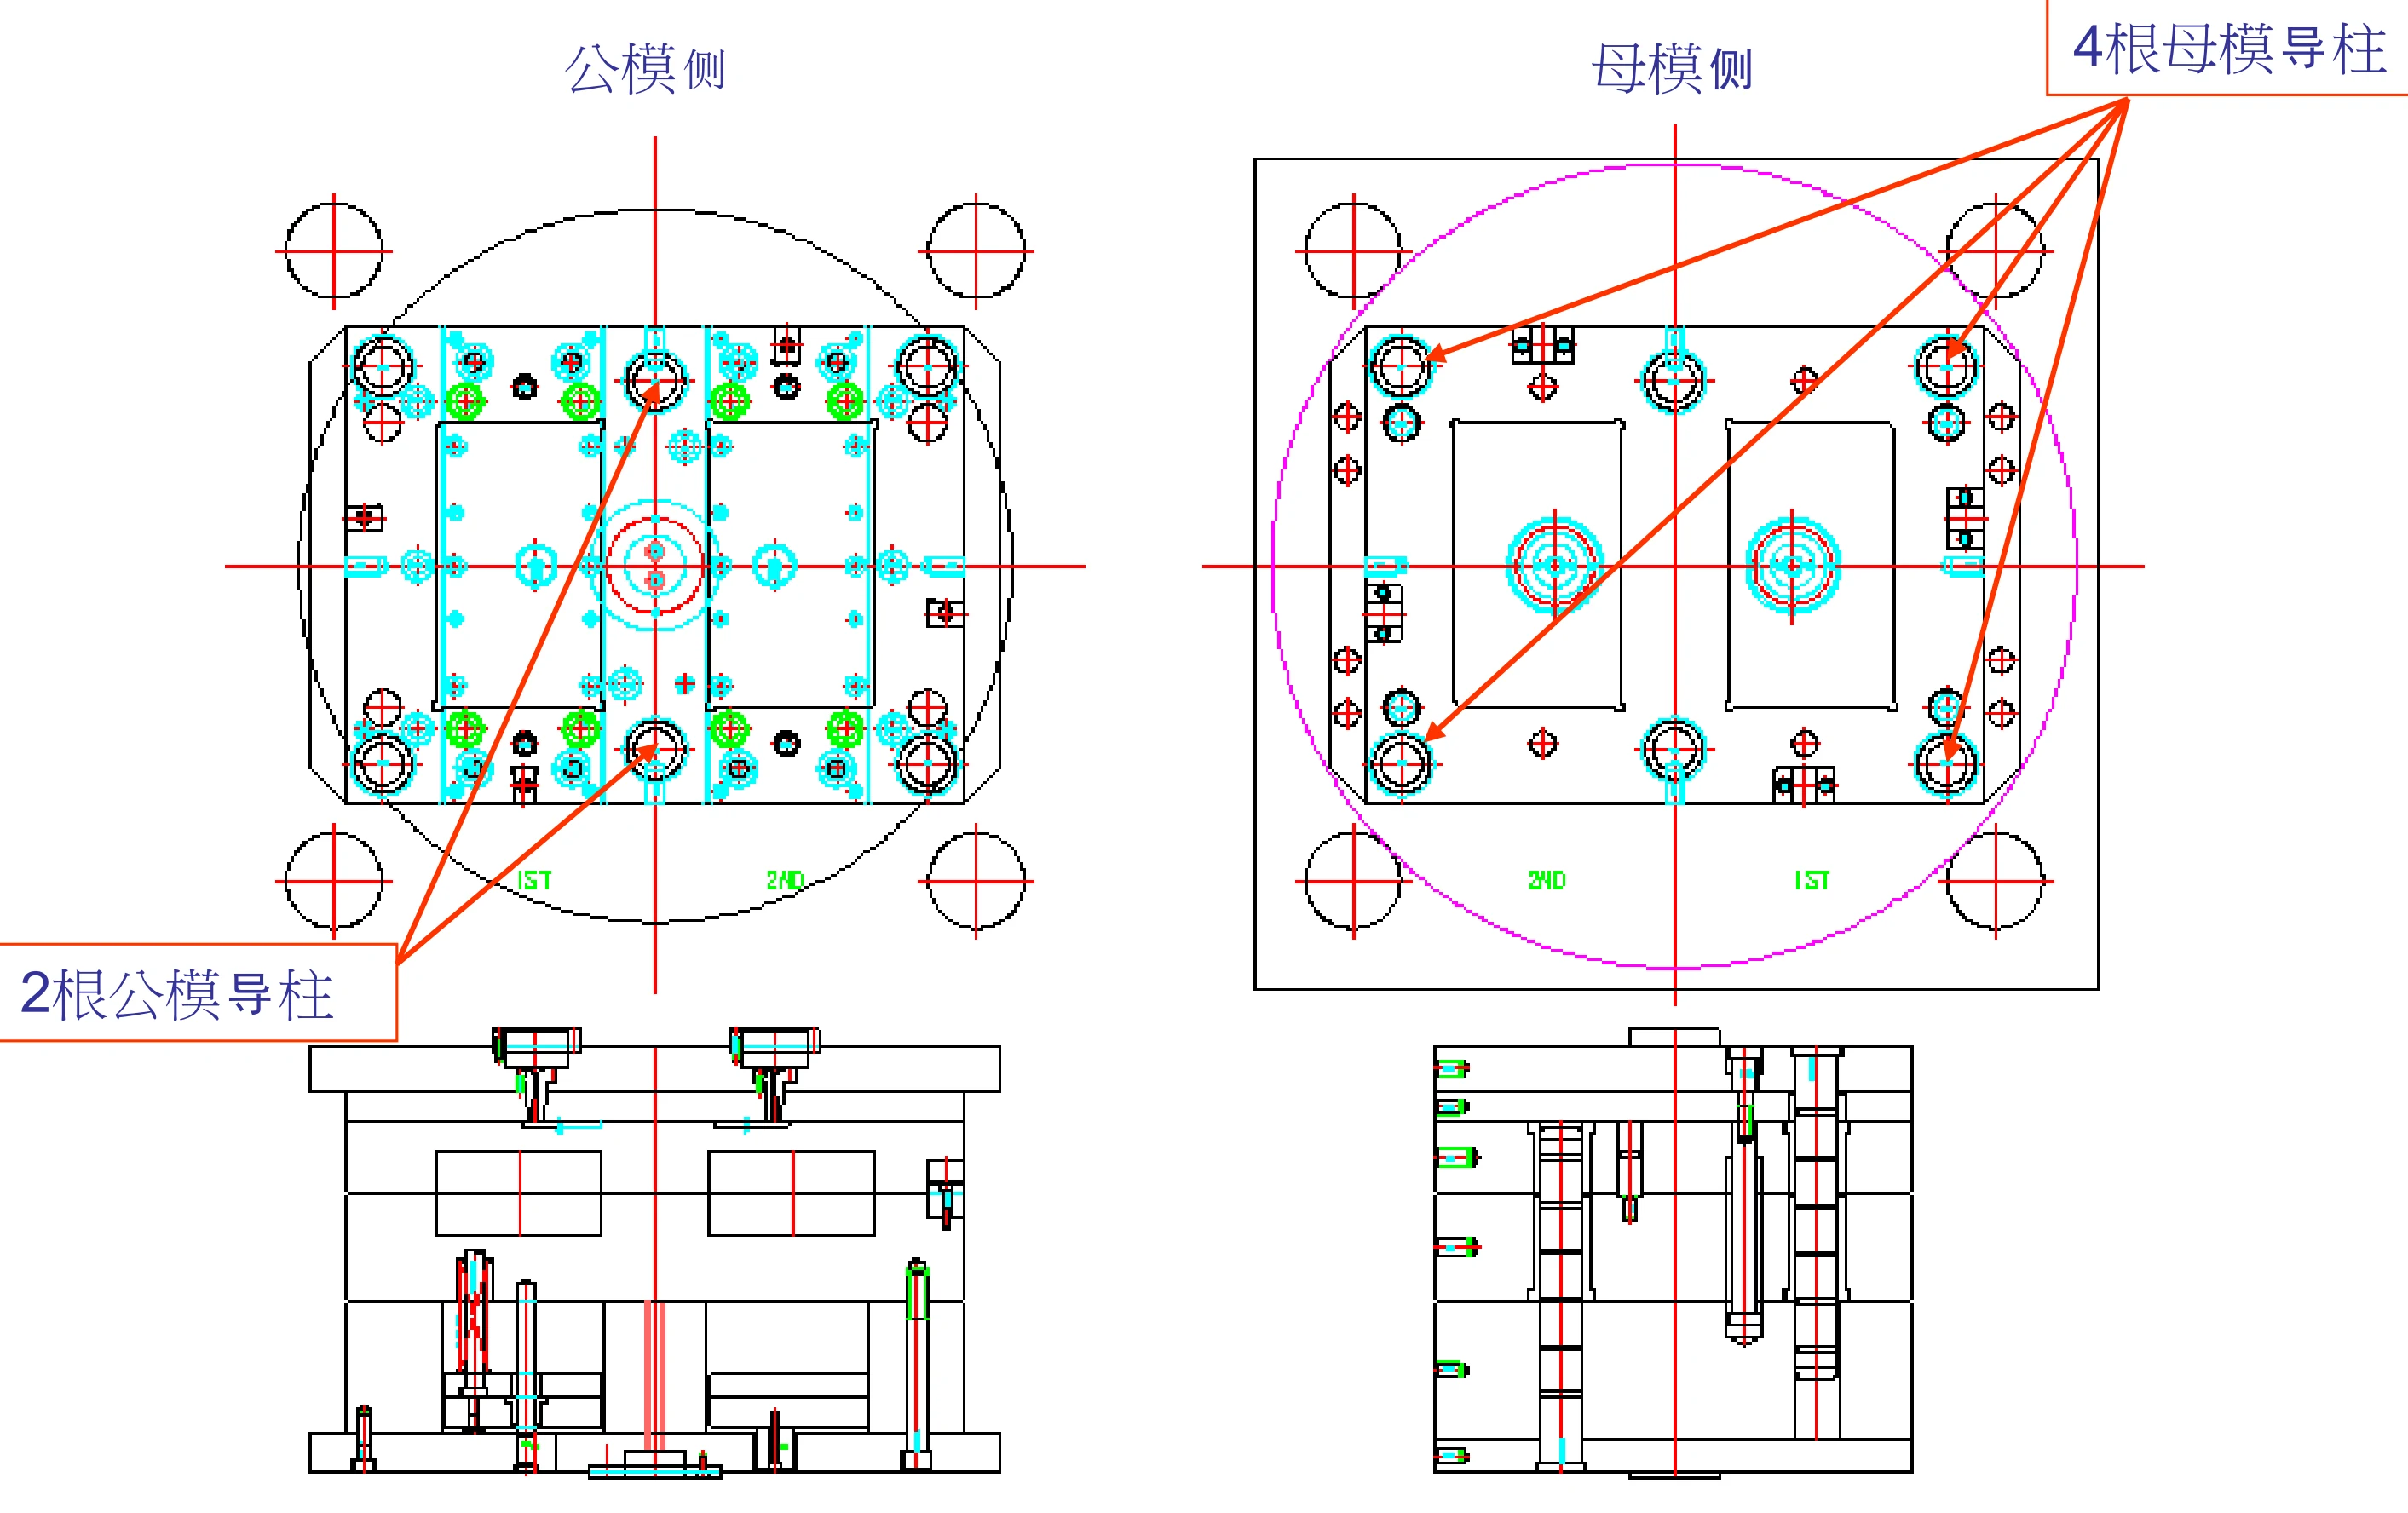
适用于转中板的机台结构。
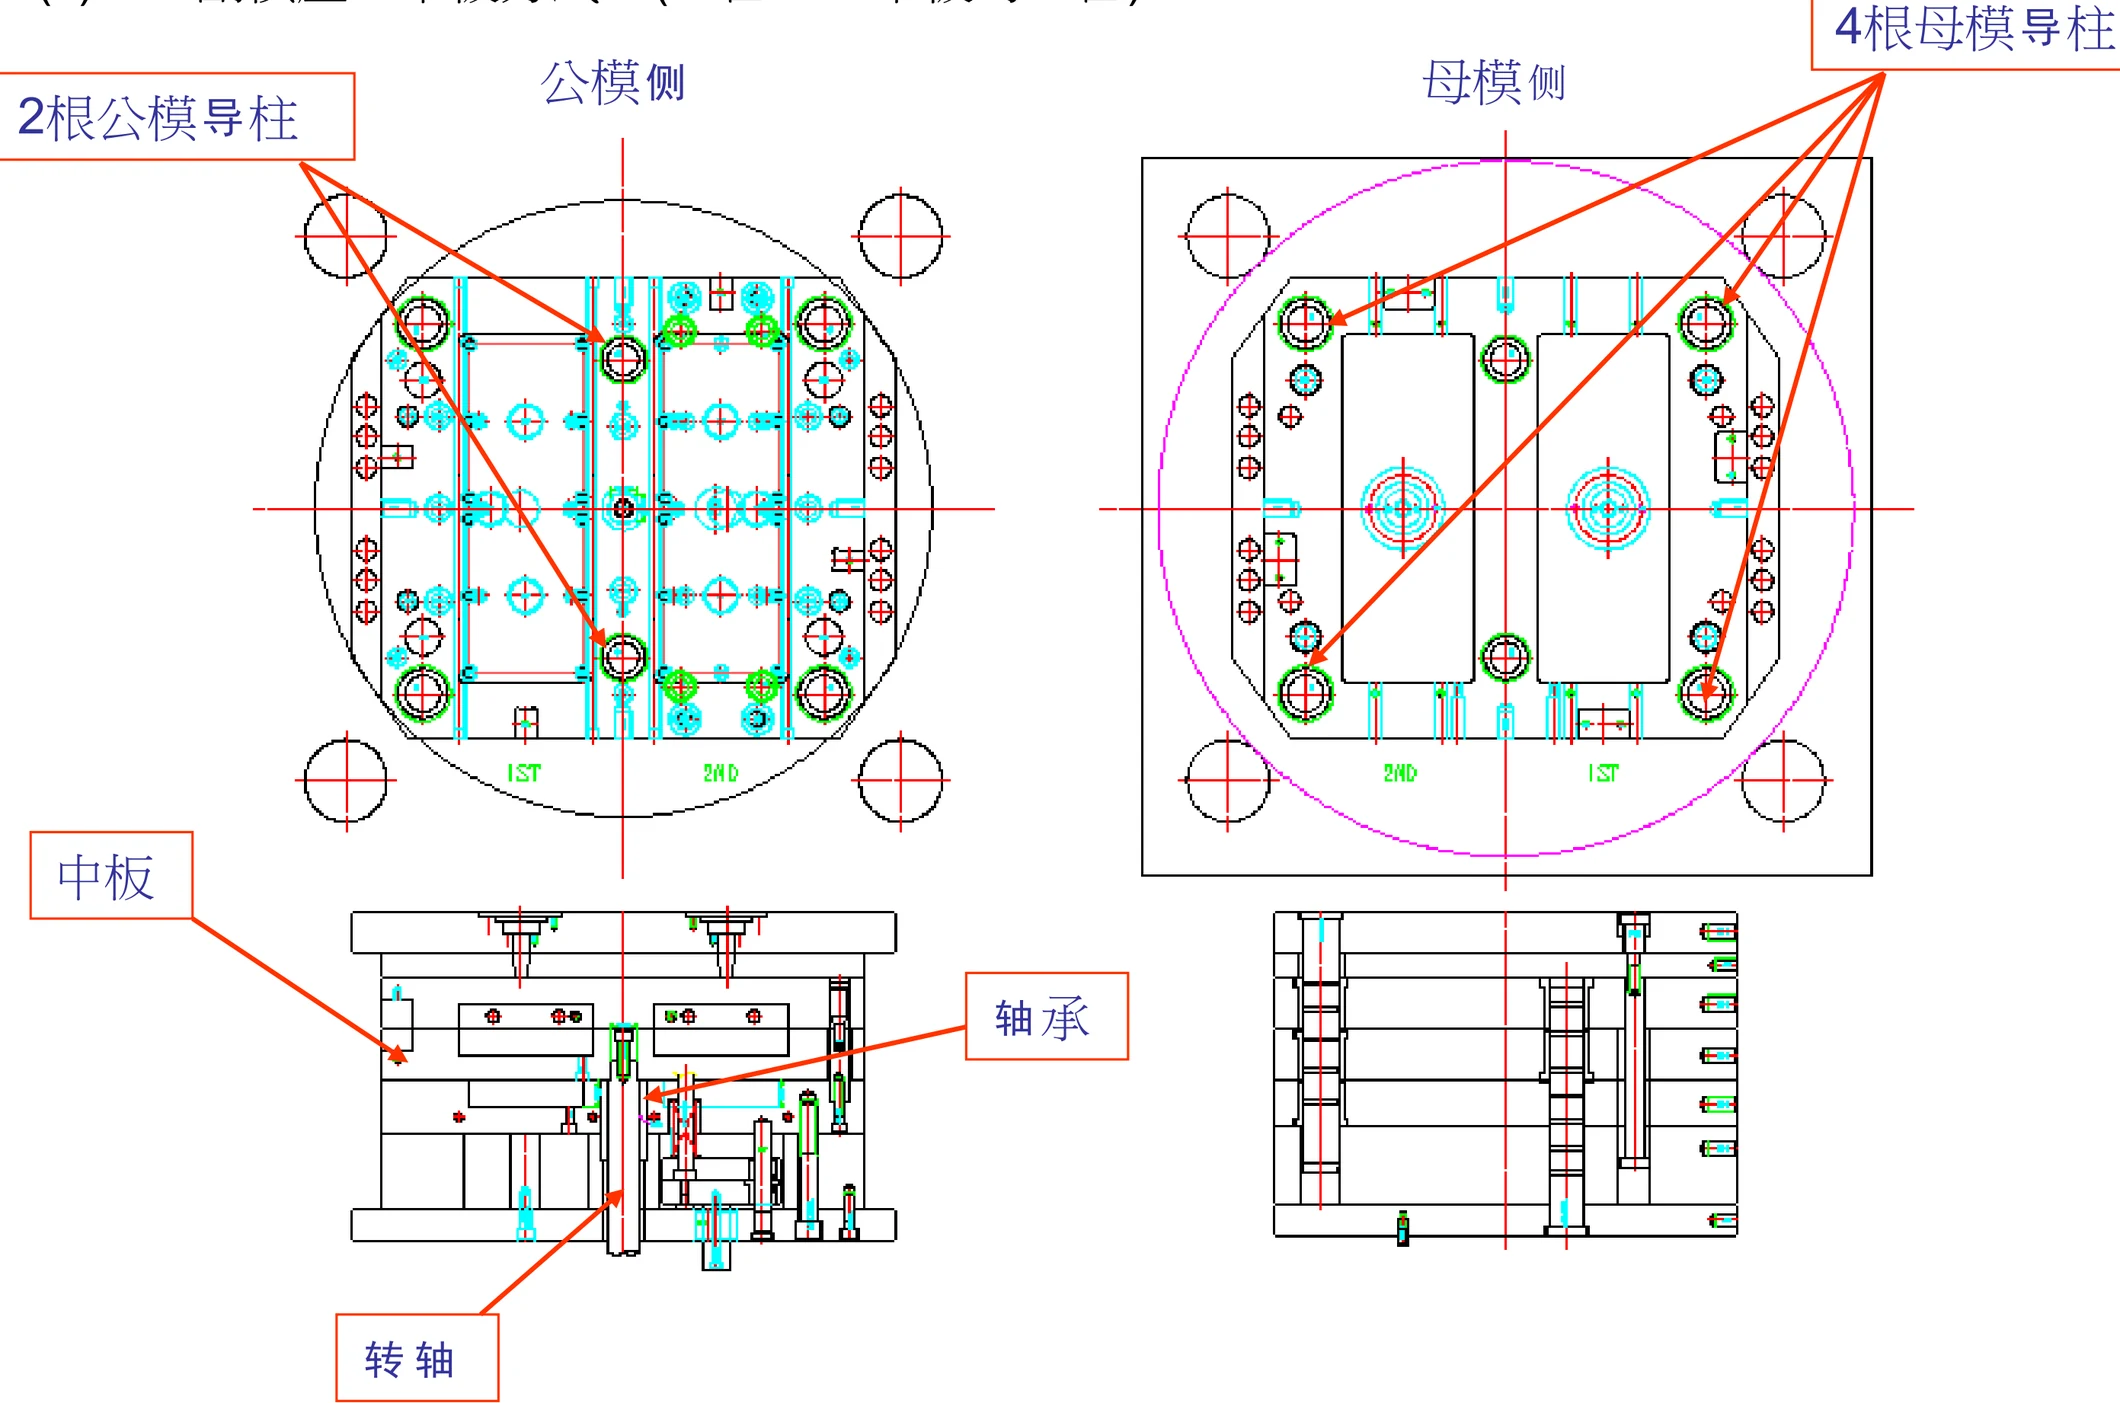
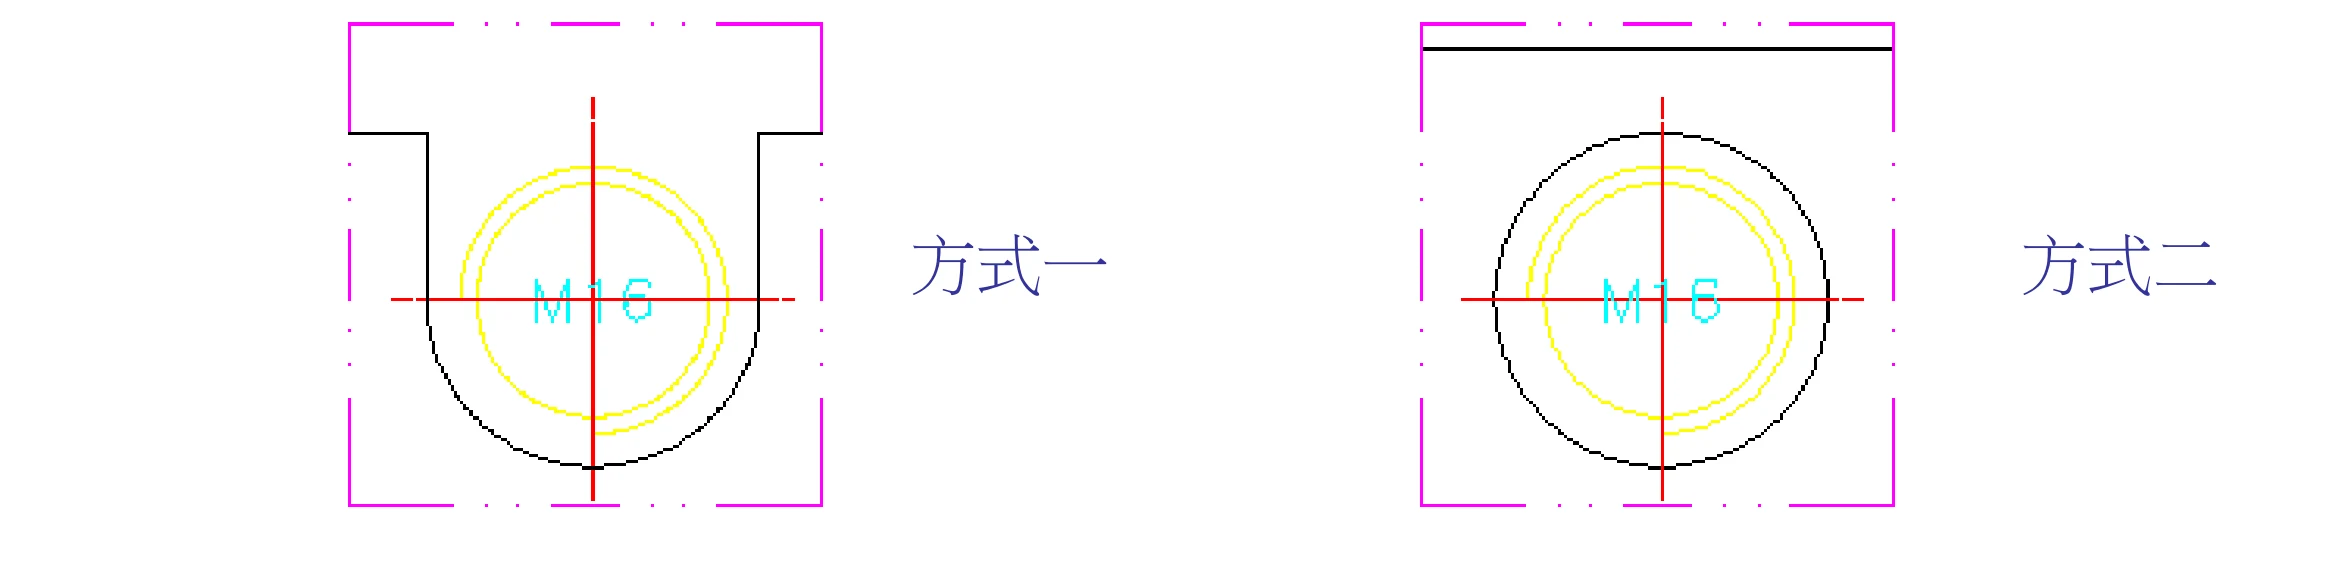
模座码模孔的布置方式:与普通模具有所不同,需要防止在转动过程中模架甩出。
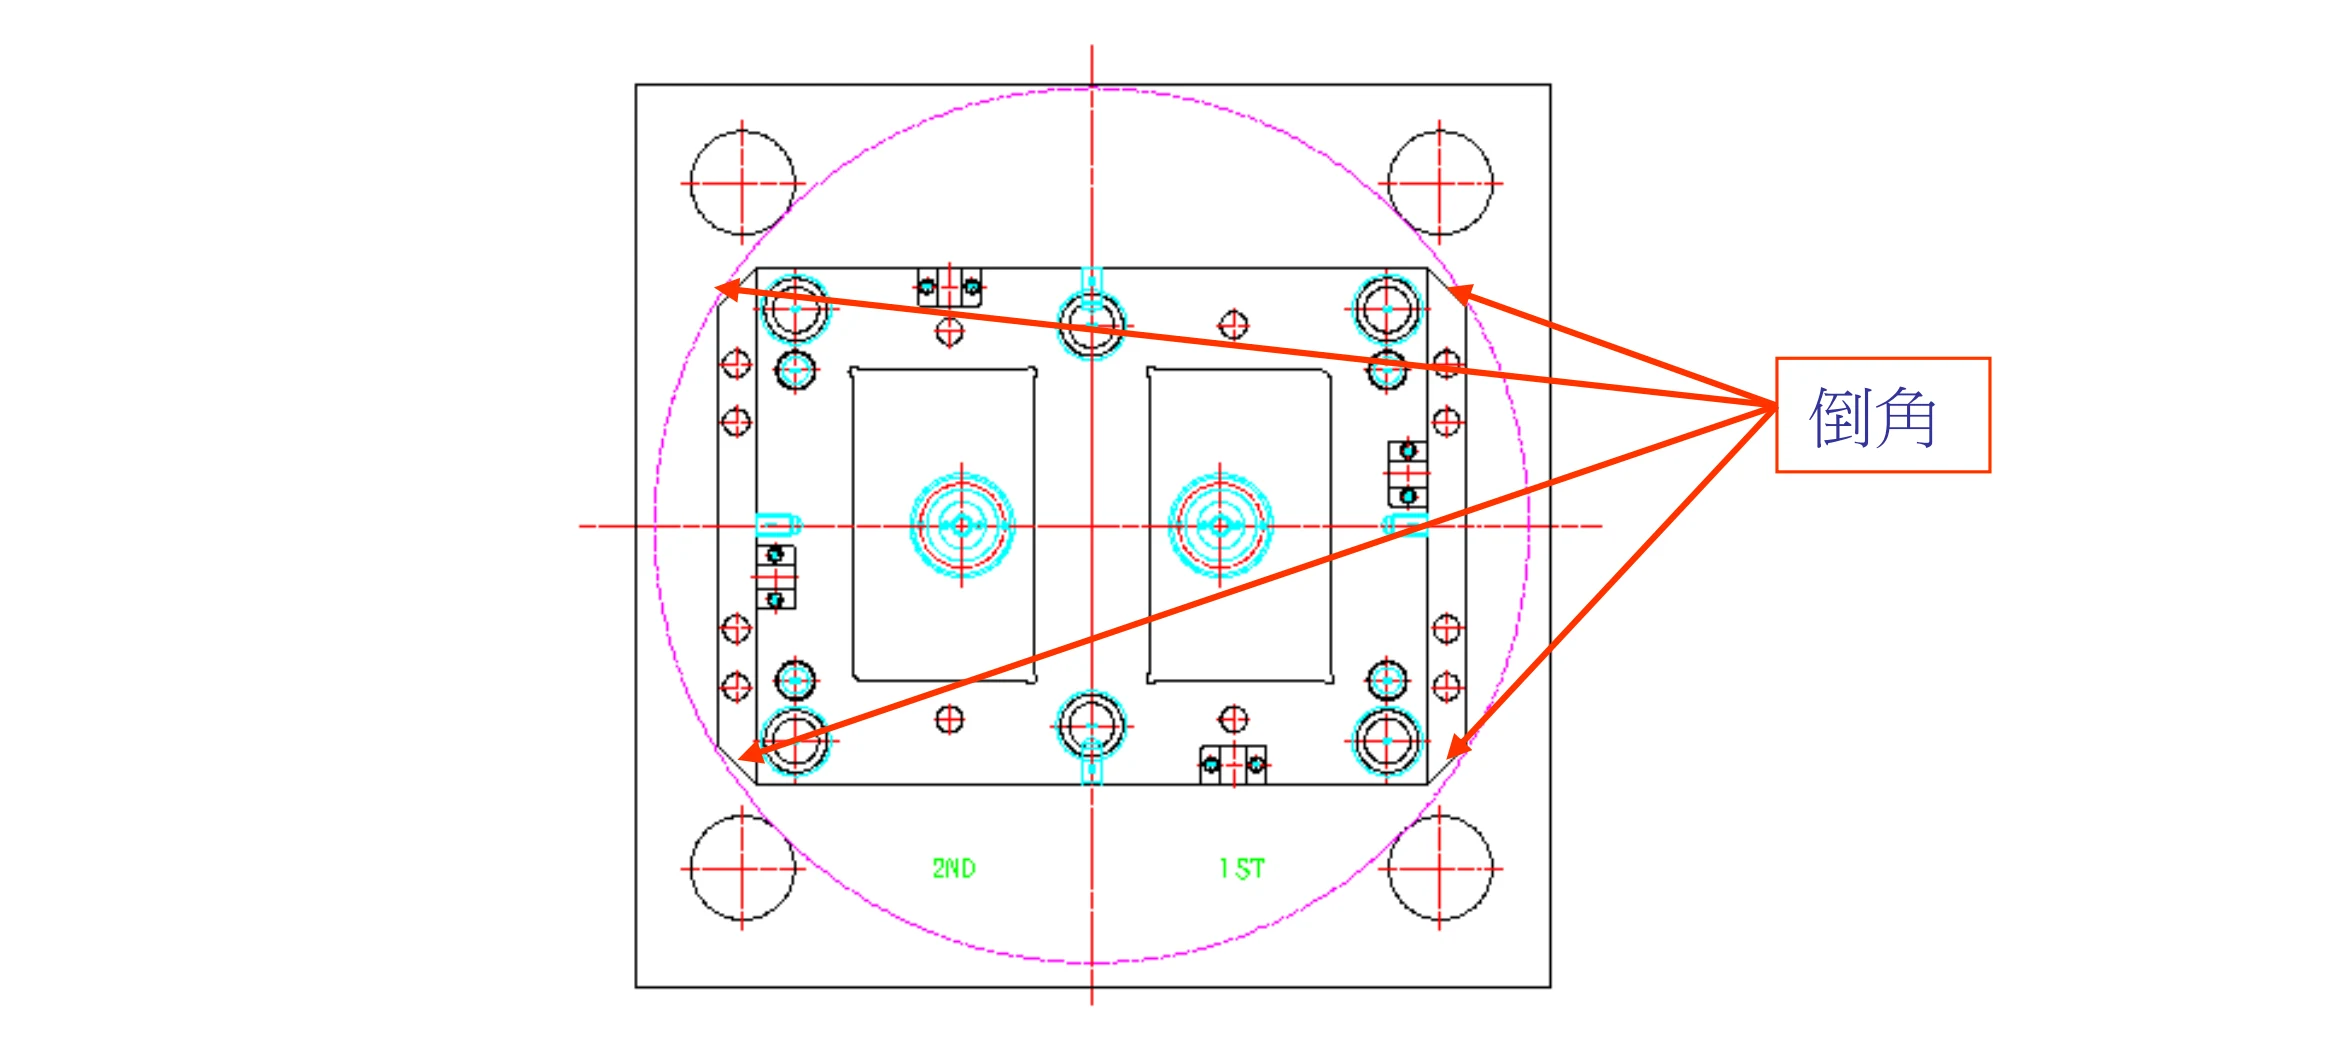
四角倒角:为了防止模座在转动过程中碰到导柱,模架四个角习惯性做倒角处理。
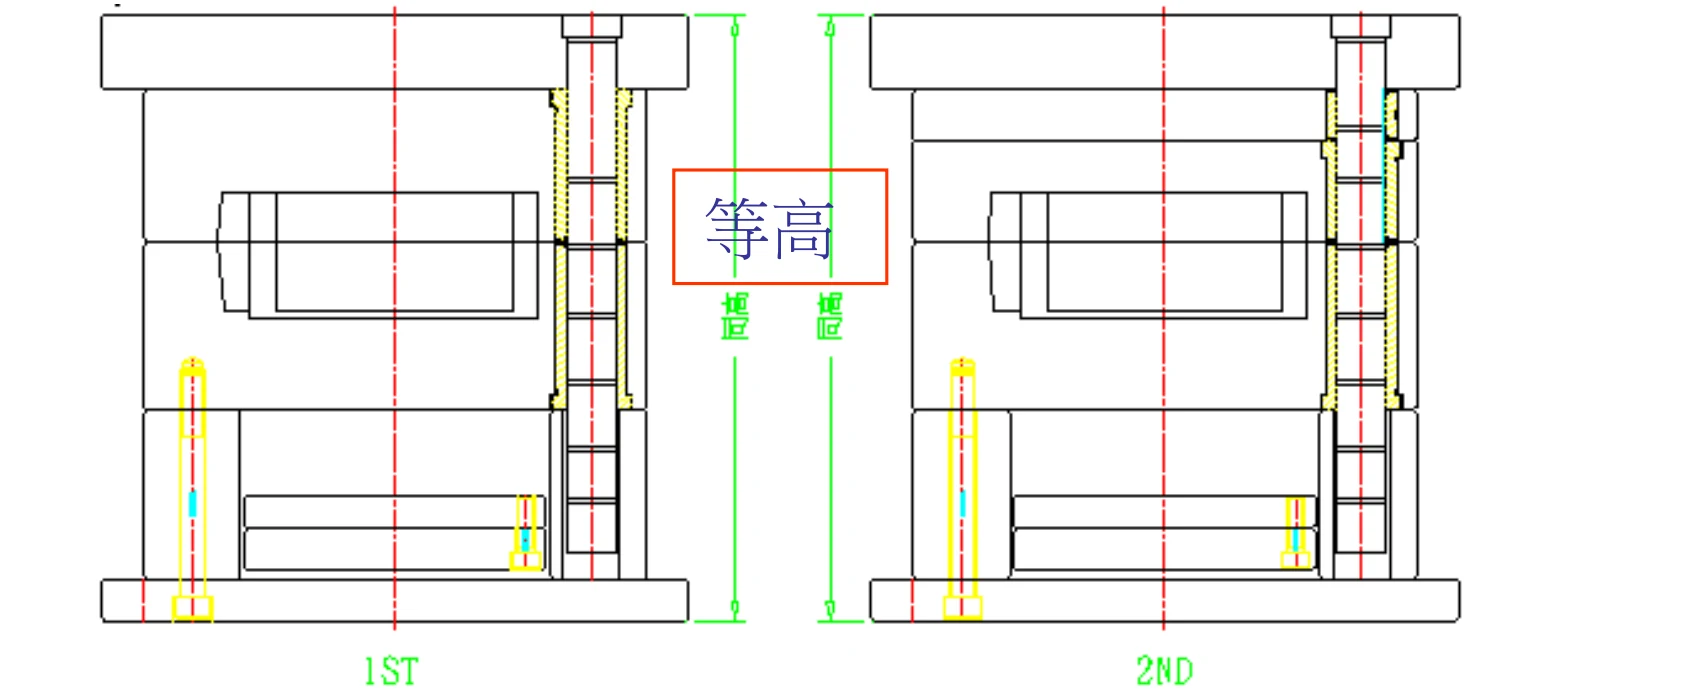
两副模座的等高要求:两副模座方式时,两副公模模座应完全相同。尤其当有一副是两板模、另一副是三板模的情况下,两副的高度一定要一致。
模座厚度与装入机台:大多数一体式模座为节约成本,会把模座设计得比导柱间距更宽,四角做倒角处理。装模时需将模具侧向放入机台,再旋转进入导柱中间,此时要特别注意模架过厚而无法装入机台的问题。
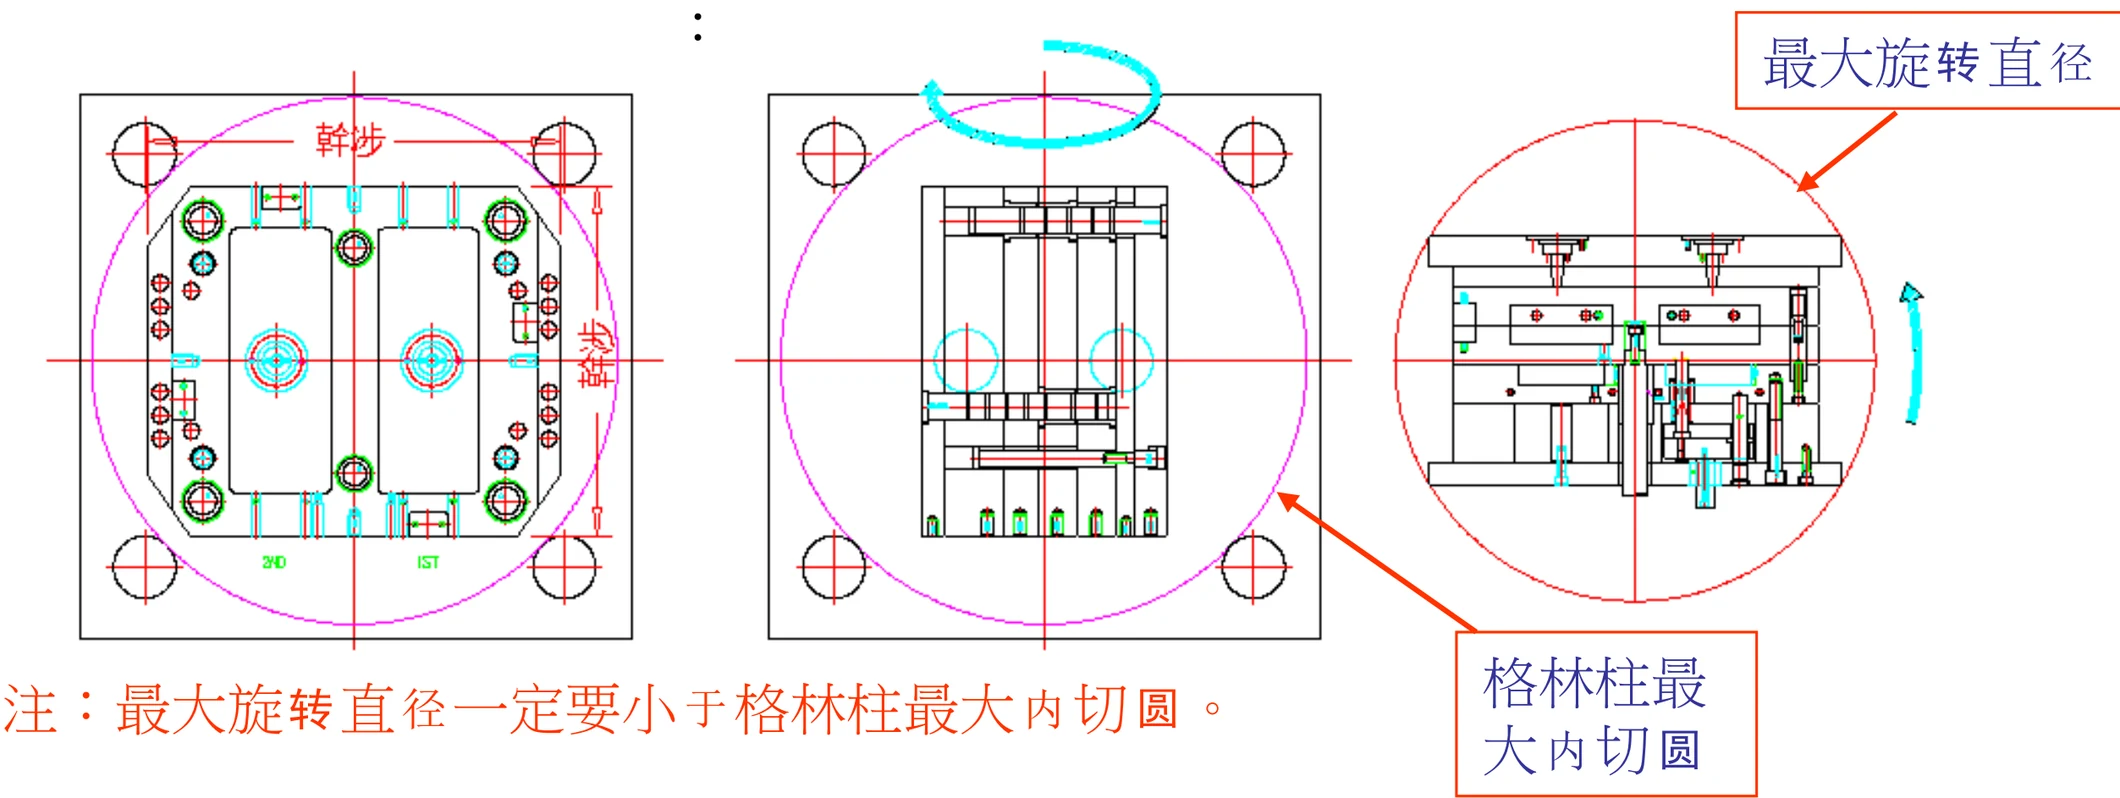
双色模具的进点被认为是其生命所在,能否顺利进胶、或者实现更好的进胶,尤为重要。下面介绍几种常用的一二次进点方式。
这是最简单的方式,流道与进点都不会发生干涉,并且可以自动化生产。
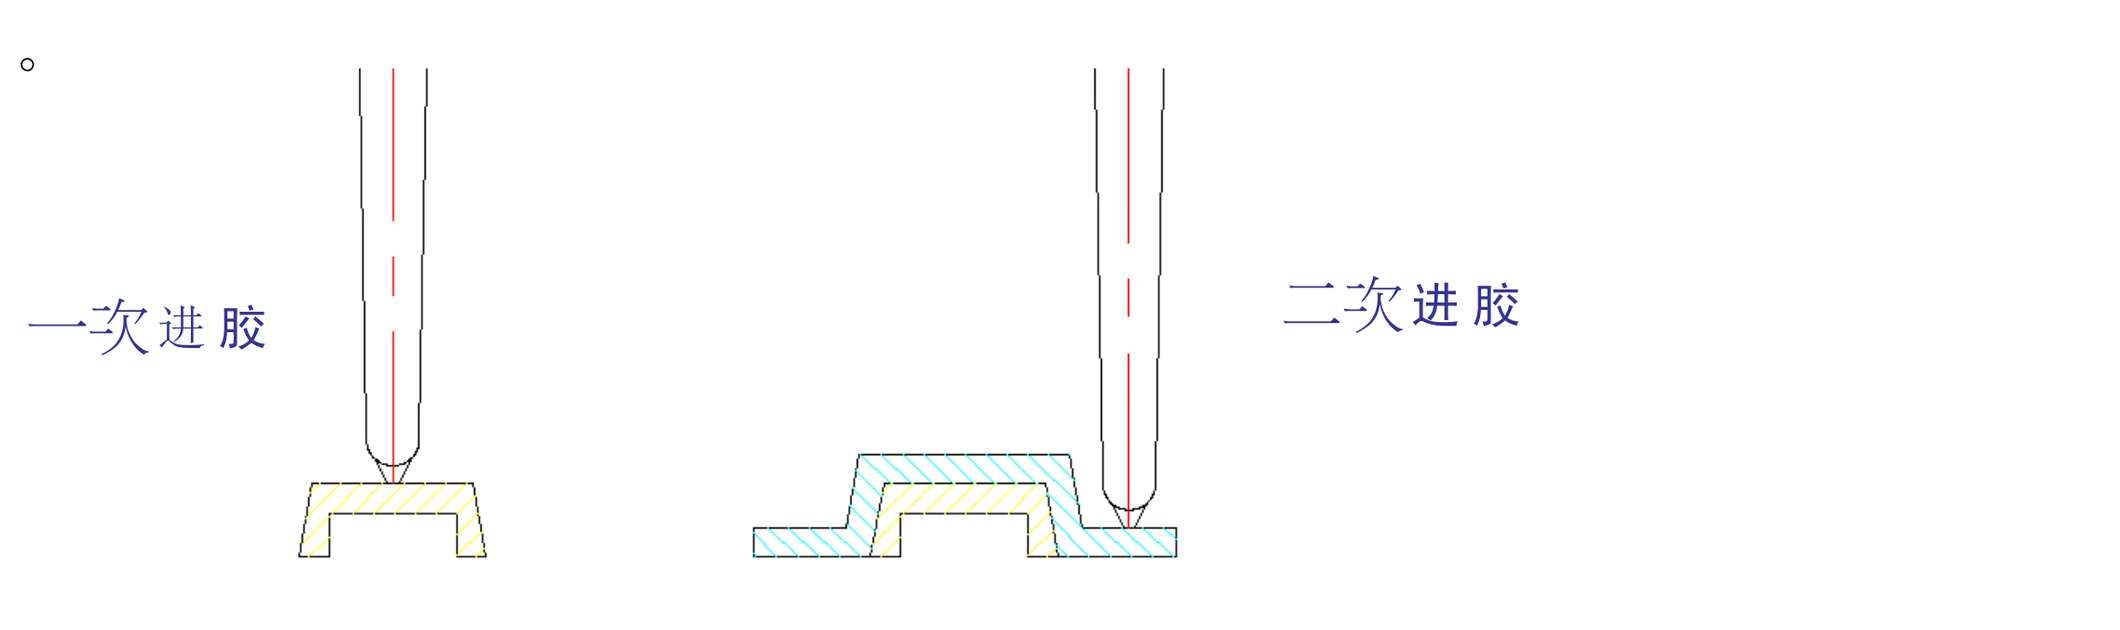
侧进胶时一定要注意流道避空的问题,经常采用 U 形流道就可以忽略这个问题。进胶位置的具体选型可对照注塑模具设计直进点或侧面浇口应用。
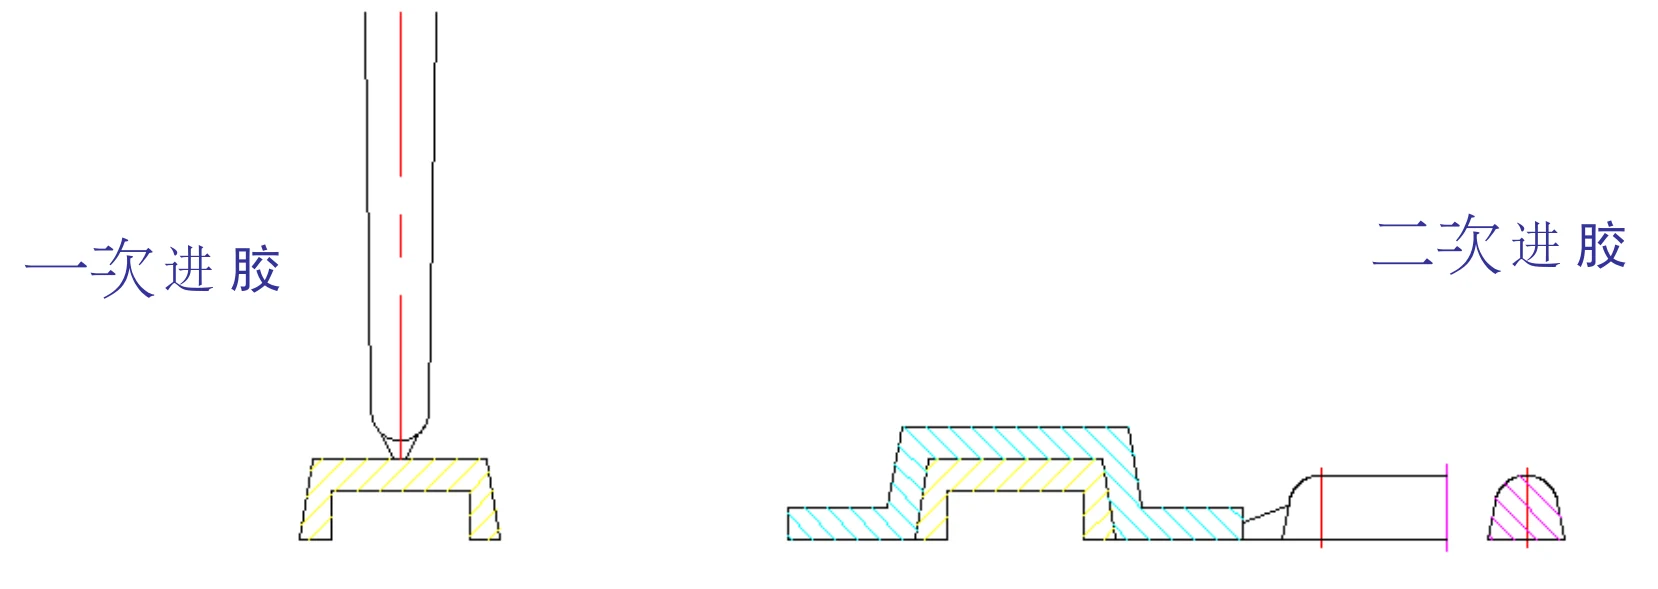
此种方式料头的去除是一个很大的问题,检验时一定要注意。另一个要注意的是流道与模仁的避空,一般会做 U 形流道。这种方式一二次都可以做两板模。
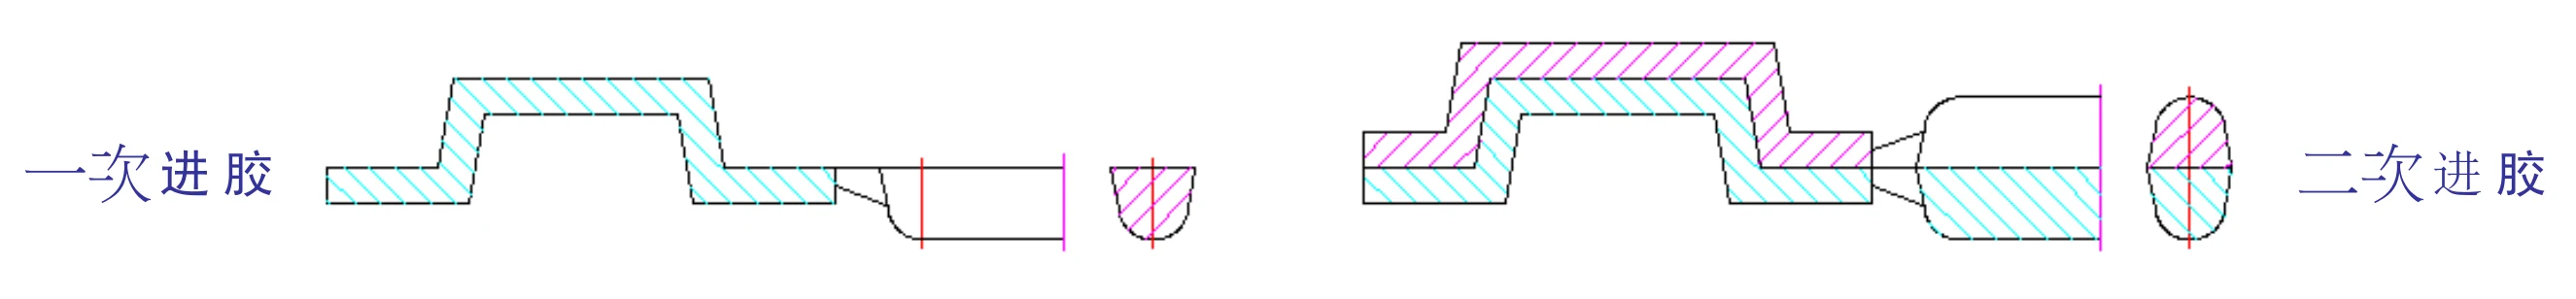
这种方式的运用率很高,对一些外观件特别适用。它的原理是在一次成型时用入子、滑块靠破或插破出一个让二次料进入的孔。潜进胶也可以做成牛角进胶的形式,具体做法见香蕉(牛角)进胶CAD设计方法详解-注塑模具设计教程。
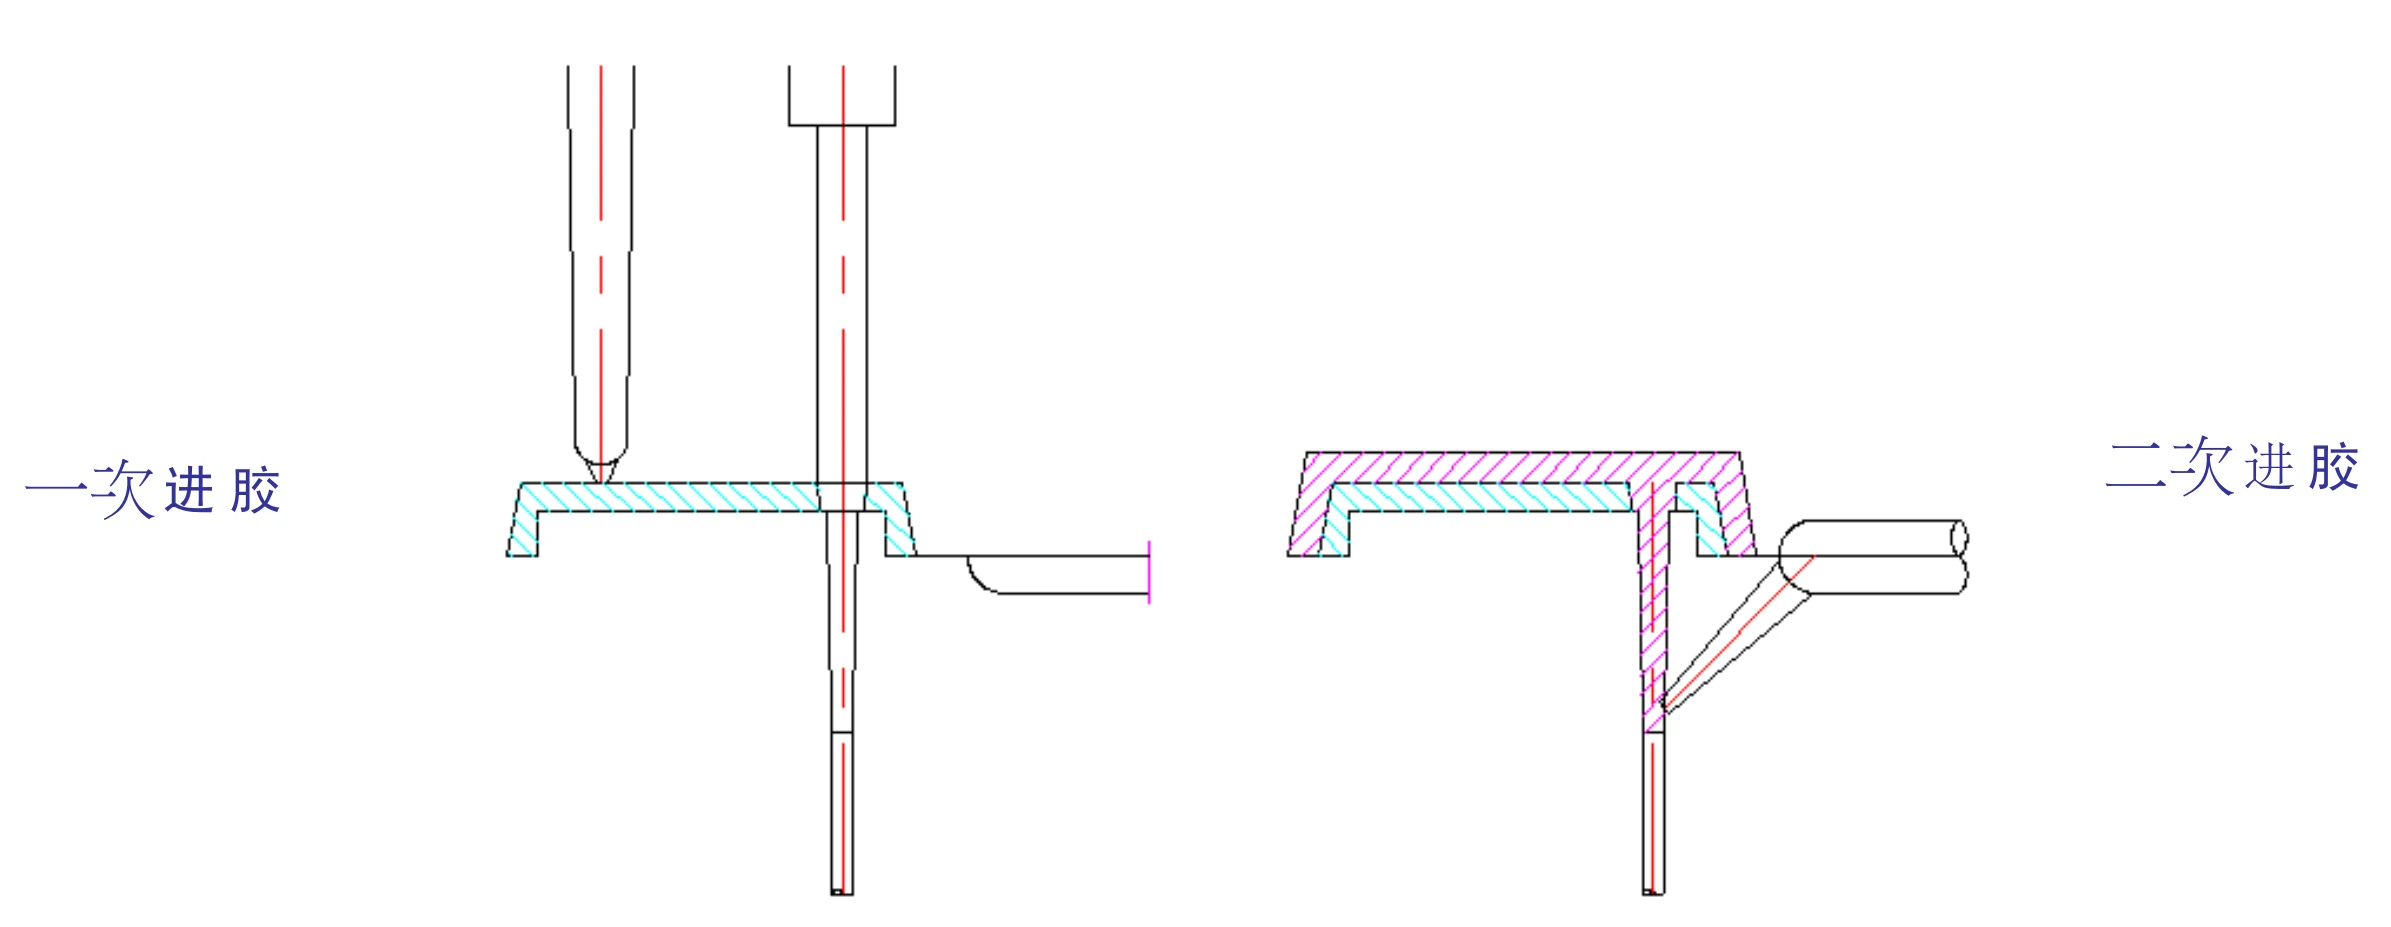
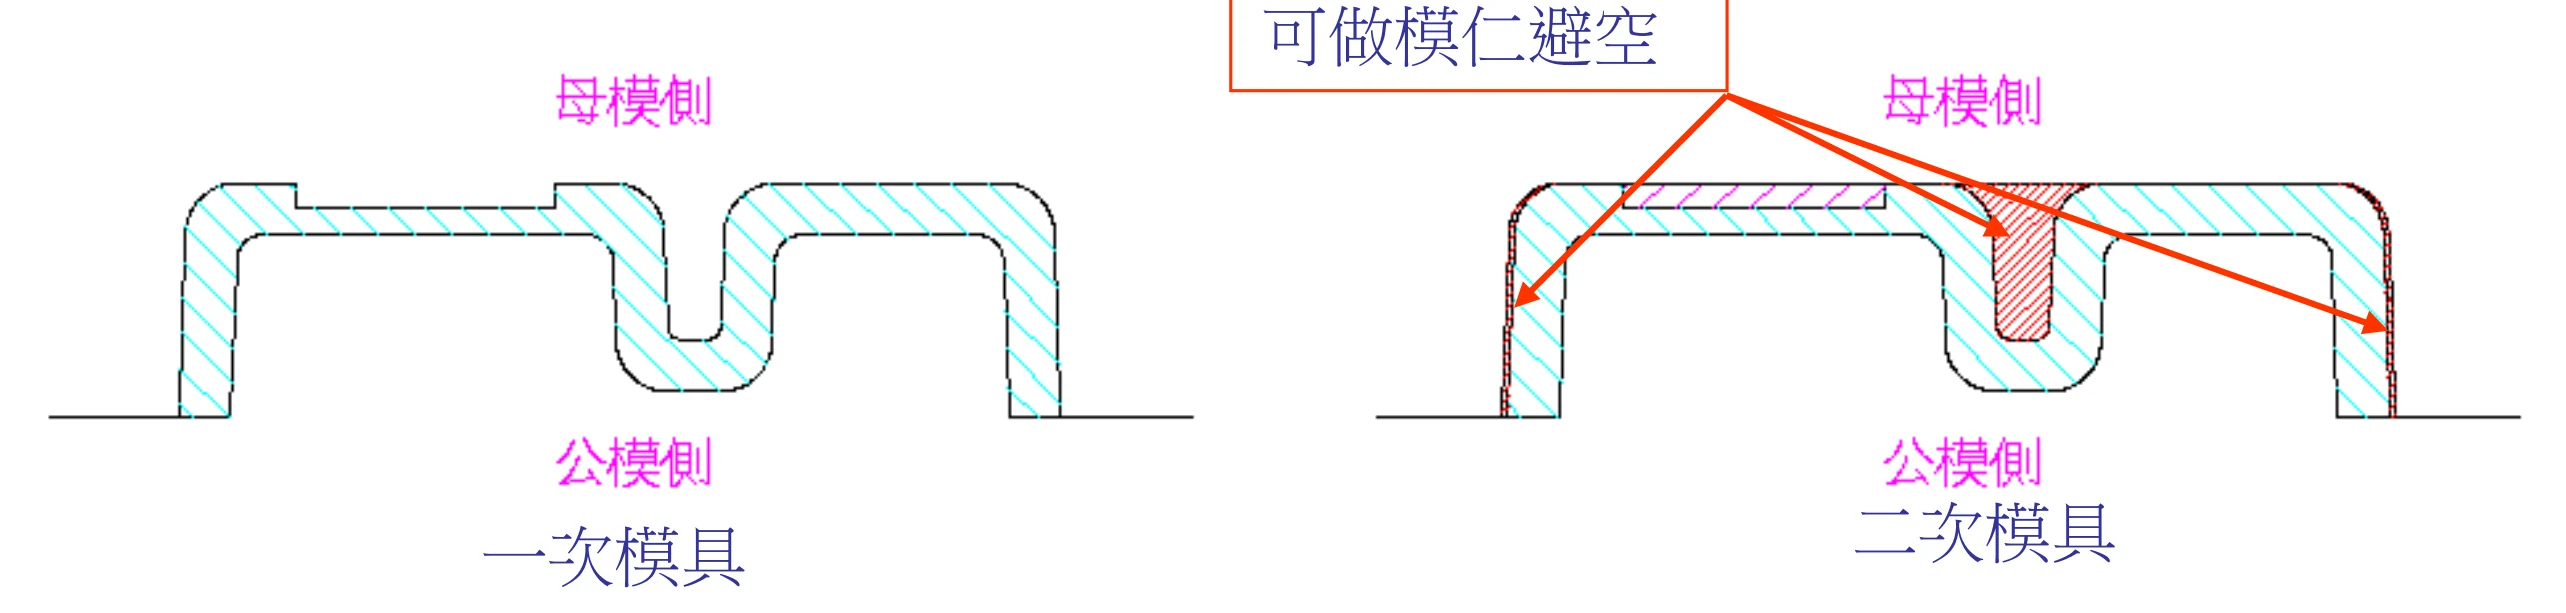
设计过程中,二次母模仁在封胶、定位产品、防止产品射出变形等必须保留的部分之外,很多区域都可以做避空处理。
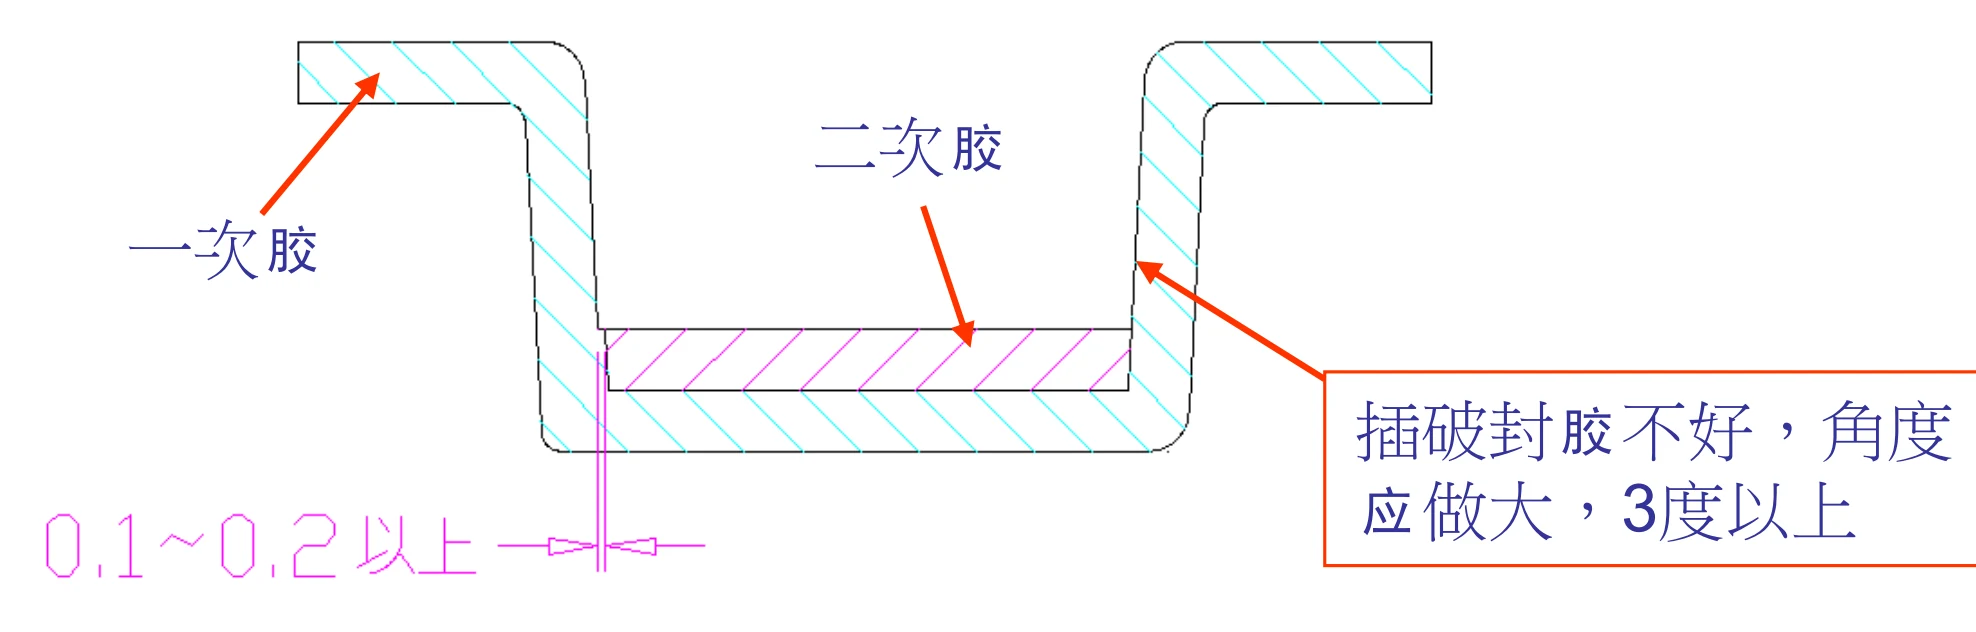
二次射出封胶时,尽量采用靠破一次塑胶的方式,哪怕只有 0.1~0.2mm 的胶位靠破。没有办法的情况下才采用插破一次塑胶封胶,插破角度最小应取 3 度。
双色模具由于射出机台的特殊性,公母模侧接水的方式也会有所不同。常规单色模的水路设计原则可参考注塑模具冷却通道(水路)设计,双色模要在其中额外考虑公模转动这一项。
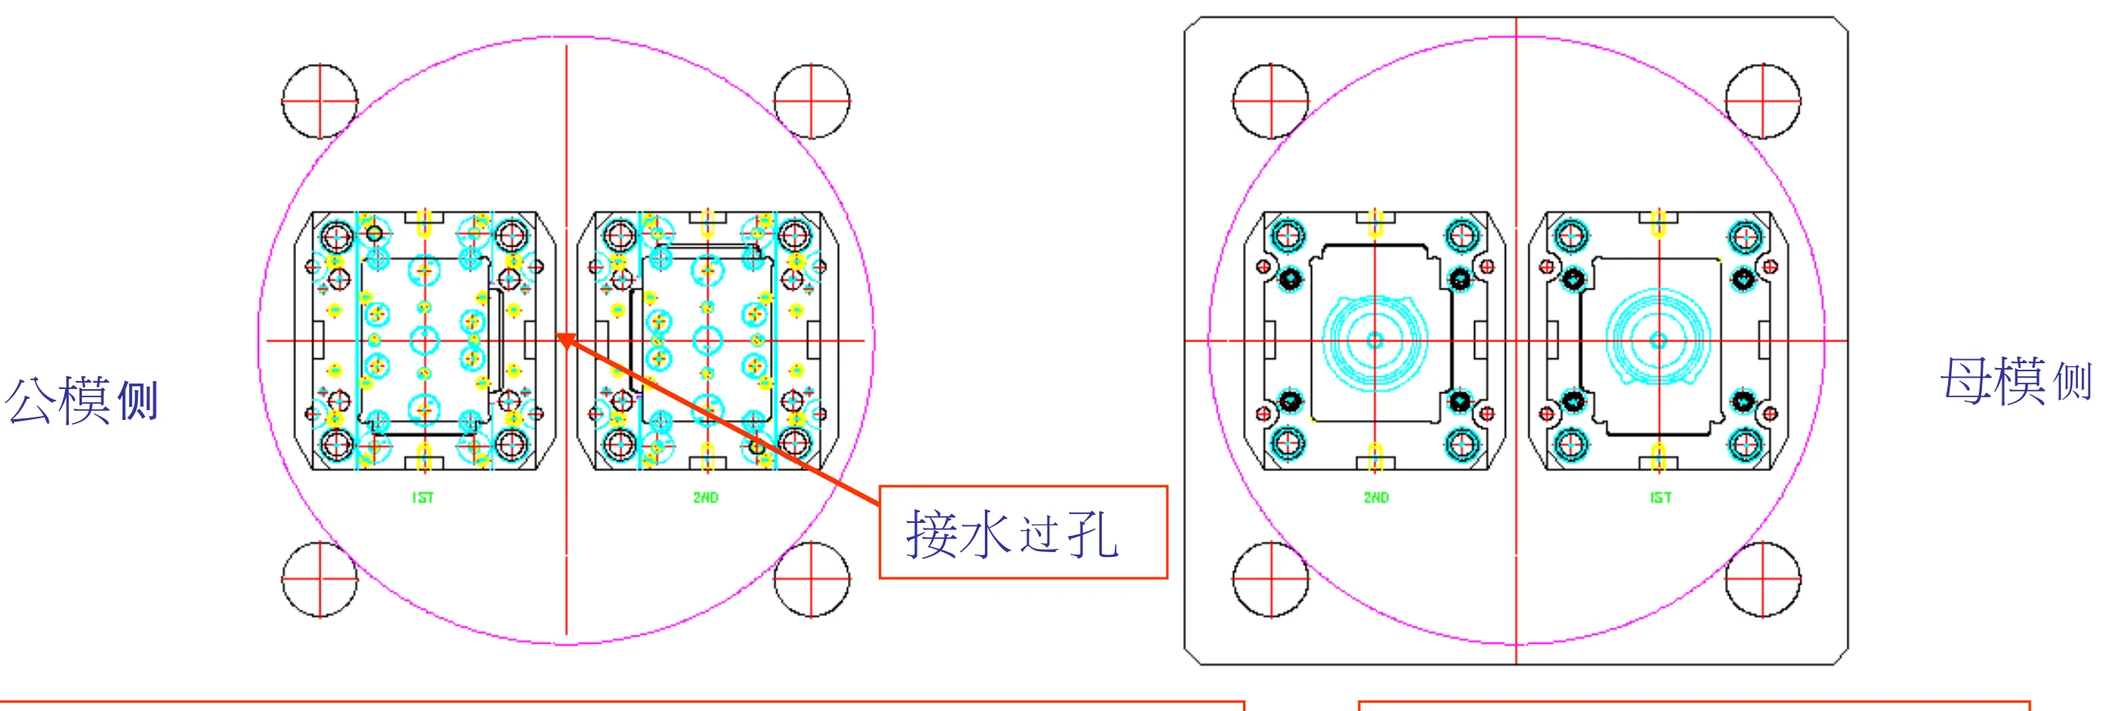
公模侧为转动侧,其机台接水口在转盘的中心位置。无论怎么设计水路,最终还是要接到机台中心的接水孔。所以公模侧应尽量把模具水路做在天地侧和机台中心侧;如果确实要做外侧,一定要考虑转动时会不会碰到导柱。而且不同机台导柱不一样,不到万不得已不要这样做。整体式模座只能通过在模板内部做水路接到中心的水孔,天地侧接水也接不了。
相对于公模侧,母模侧的出水就自由得多,理论上四个方向都可以出水。但考虑到成型和装模等因素,建议将水路做在天地侧,其次做在机台外侧,尽量不要把水路出在机台中心侧,因为很多时候中心侧是无法接水的。
之所以把滑块单独提出来讲,最主要的原因还是双色模的一二次公模必须相同(转中板方式除外),这样一来滑块很多时候不得不做在母模侧来完成机构要求。
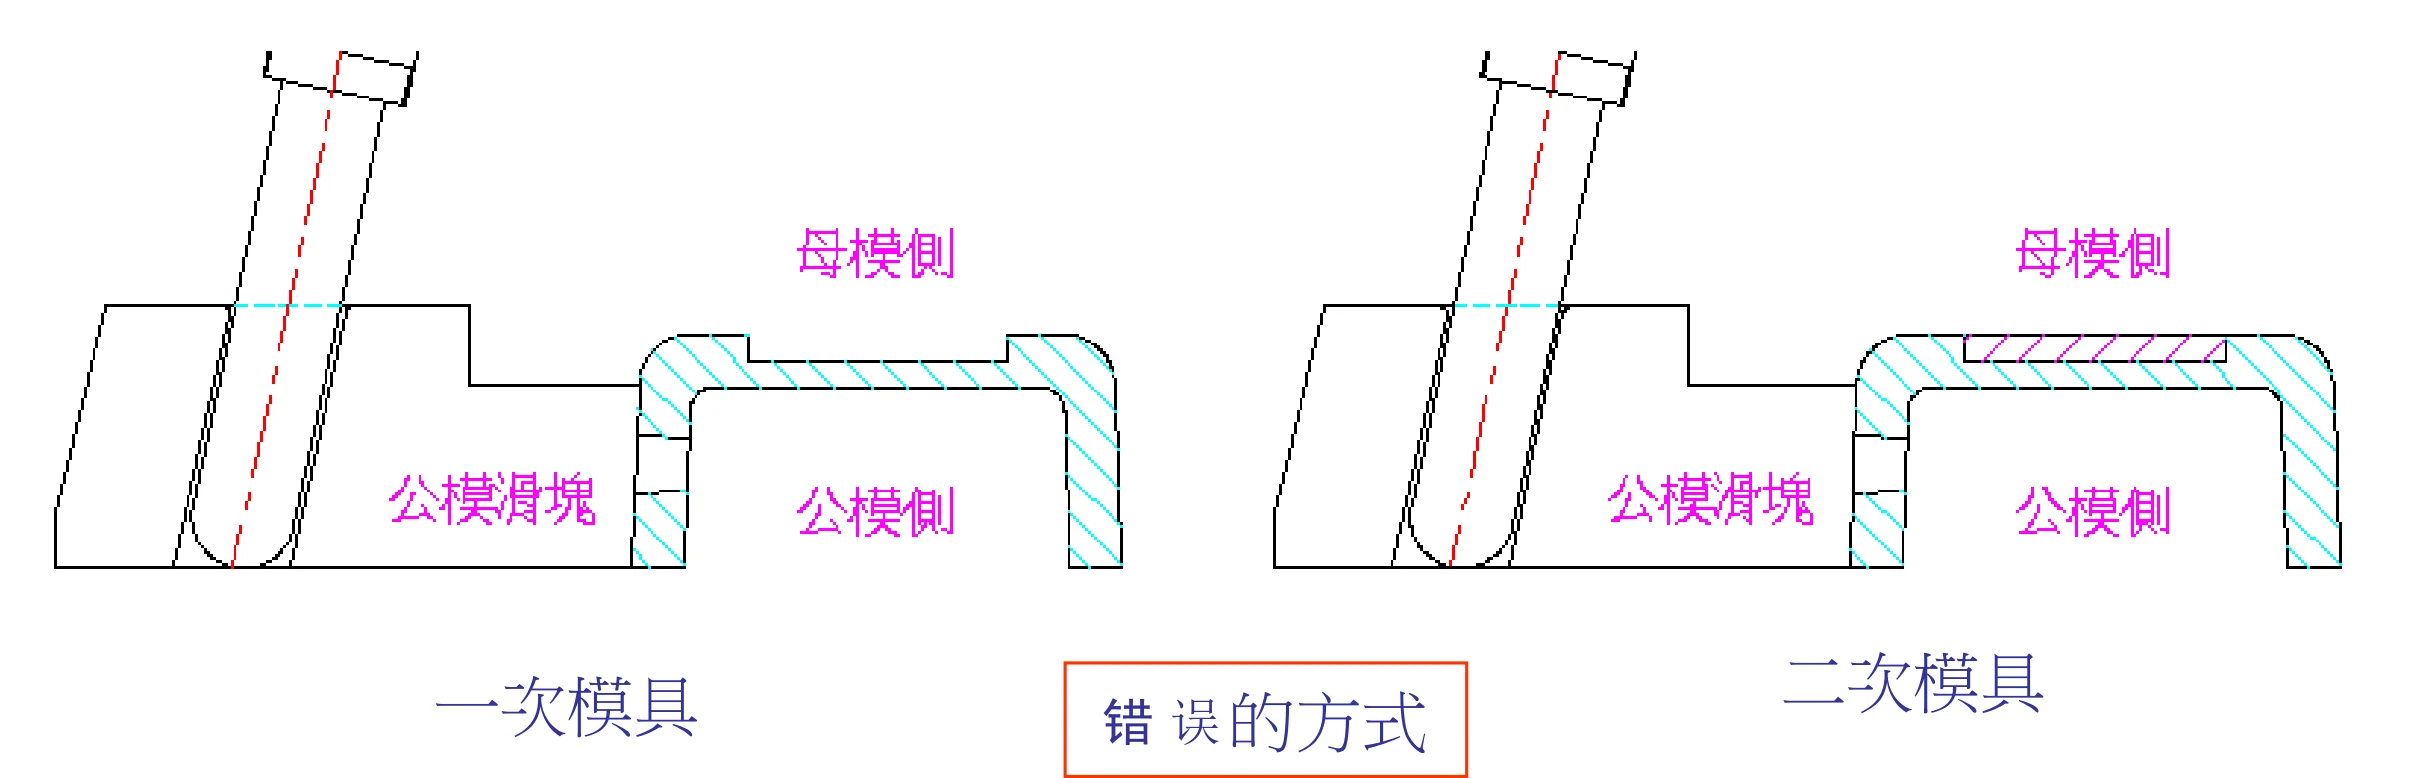
如果滑块做在公模侧而不用特殊方式,滑块就会将产品插伤。因为一次开模过程中公模滑块会被打开,二次合模时又会合上。下面这张图展示的就是错误的方式,具体的解决方案会在后面的机构篇里提到。
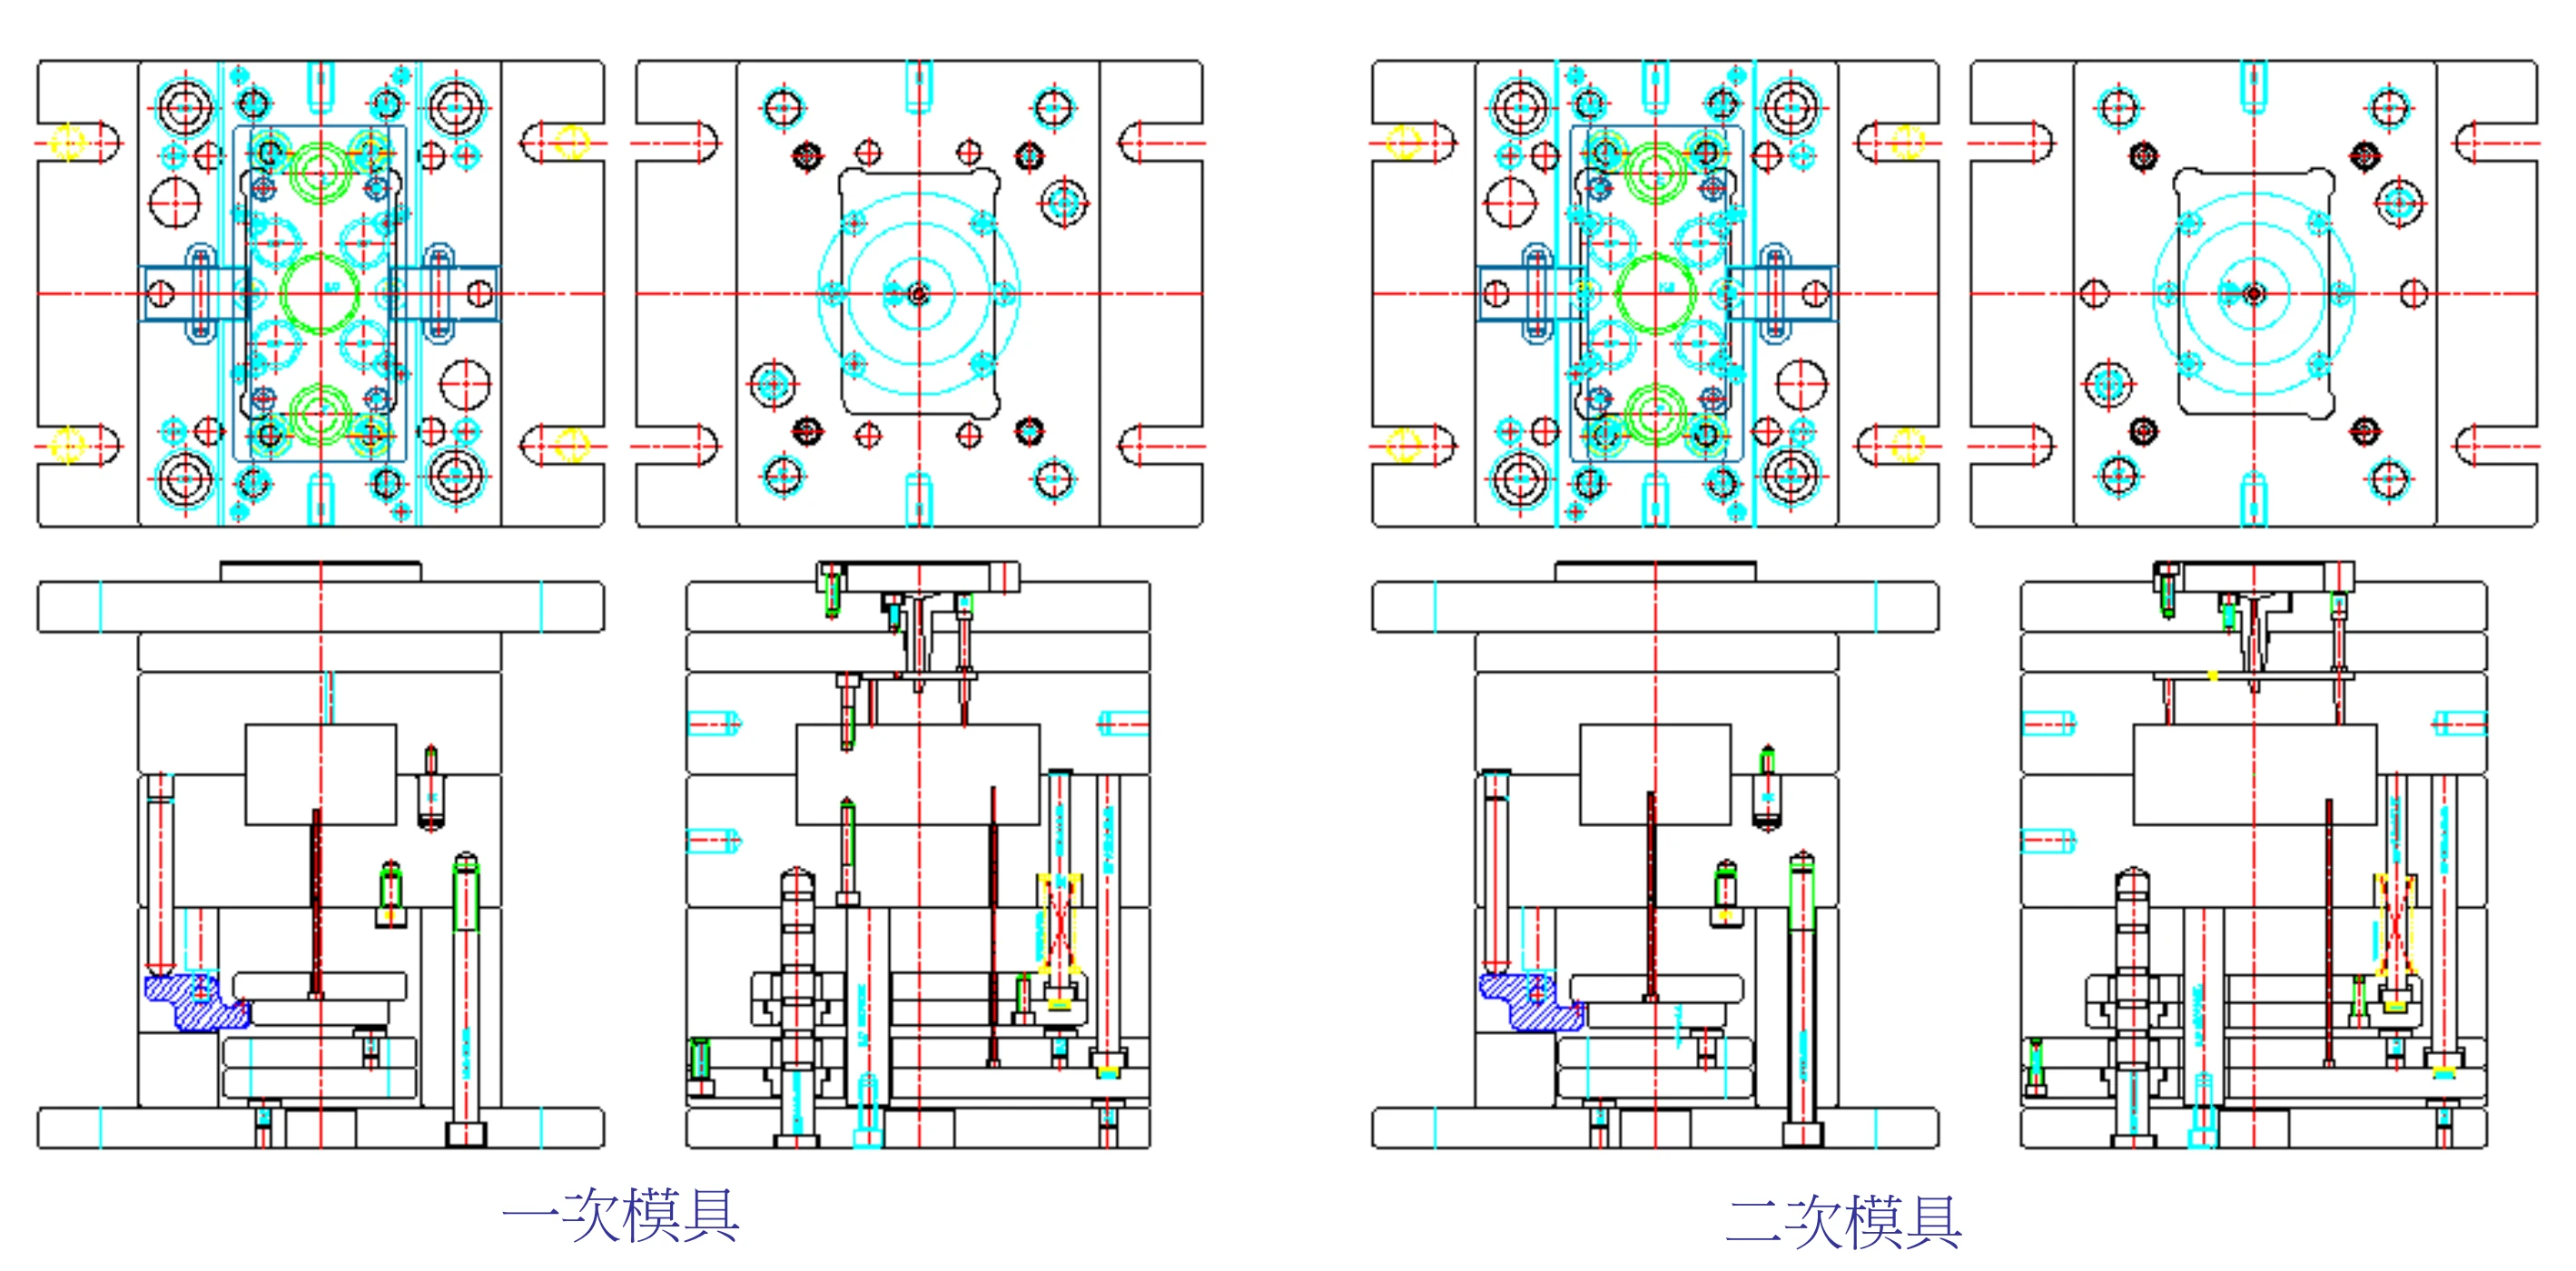
双色模具自身的特点决定了需要很多特殊机构才能完成其结构与射出成型。下面列举几种常用机构。
主要用于带字符的双色按键类产品。成型时无法把二次料射到字符的中空处,这类机构就可以解决。
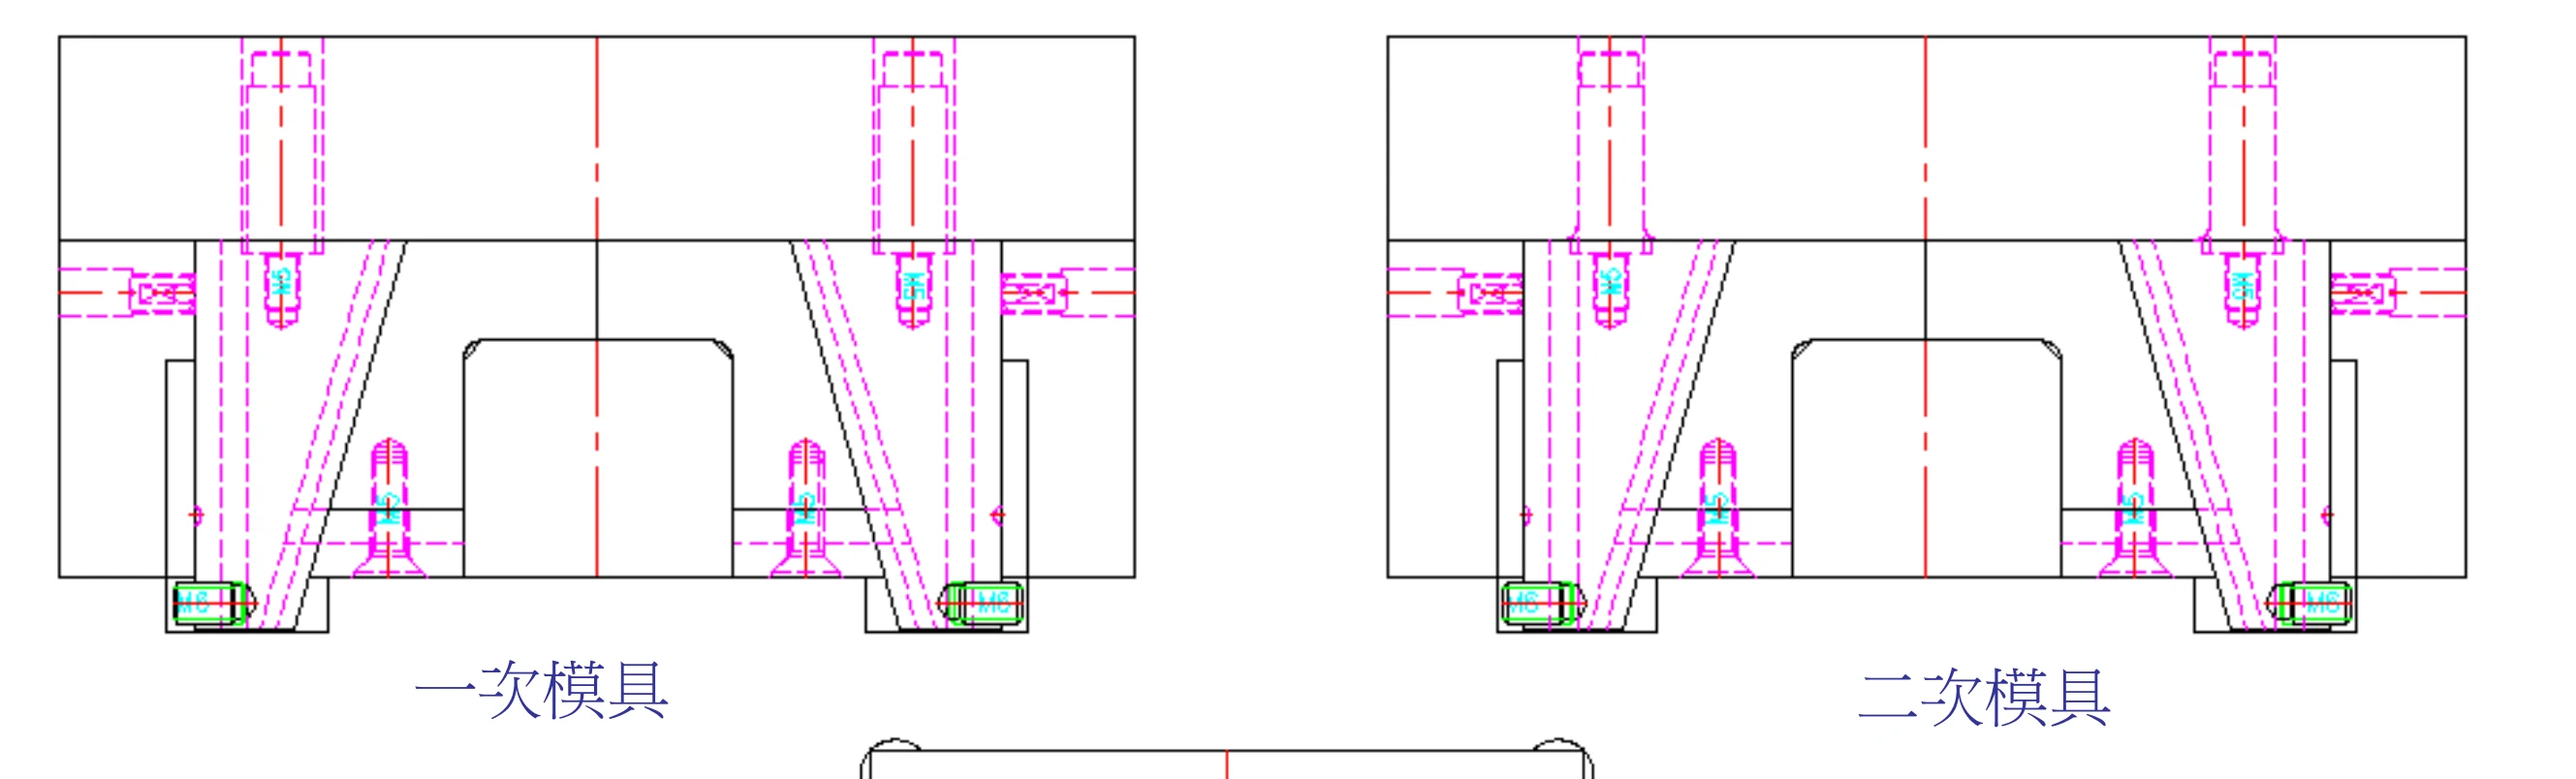
双色模的两副公模是一样的,前文提到过,如果公模有跑滑块,二次合模时会把一次的产品铲伤,这时这样一个简单的開閉器机构就显得尤为重要。
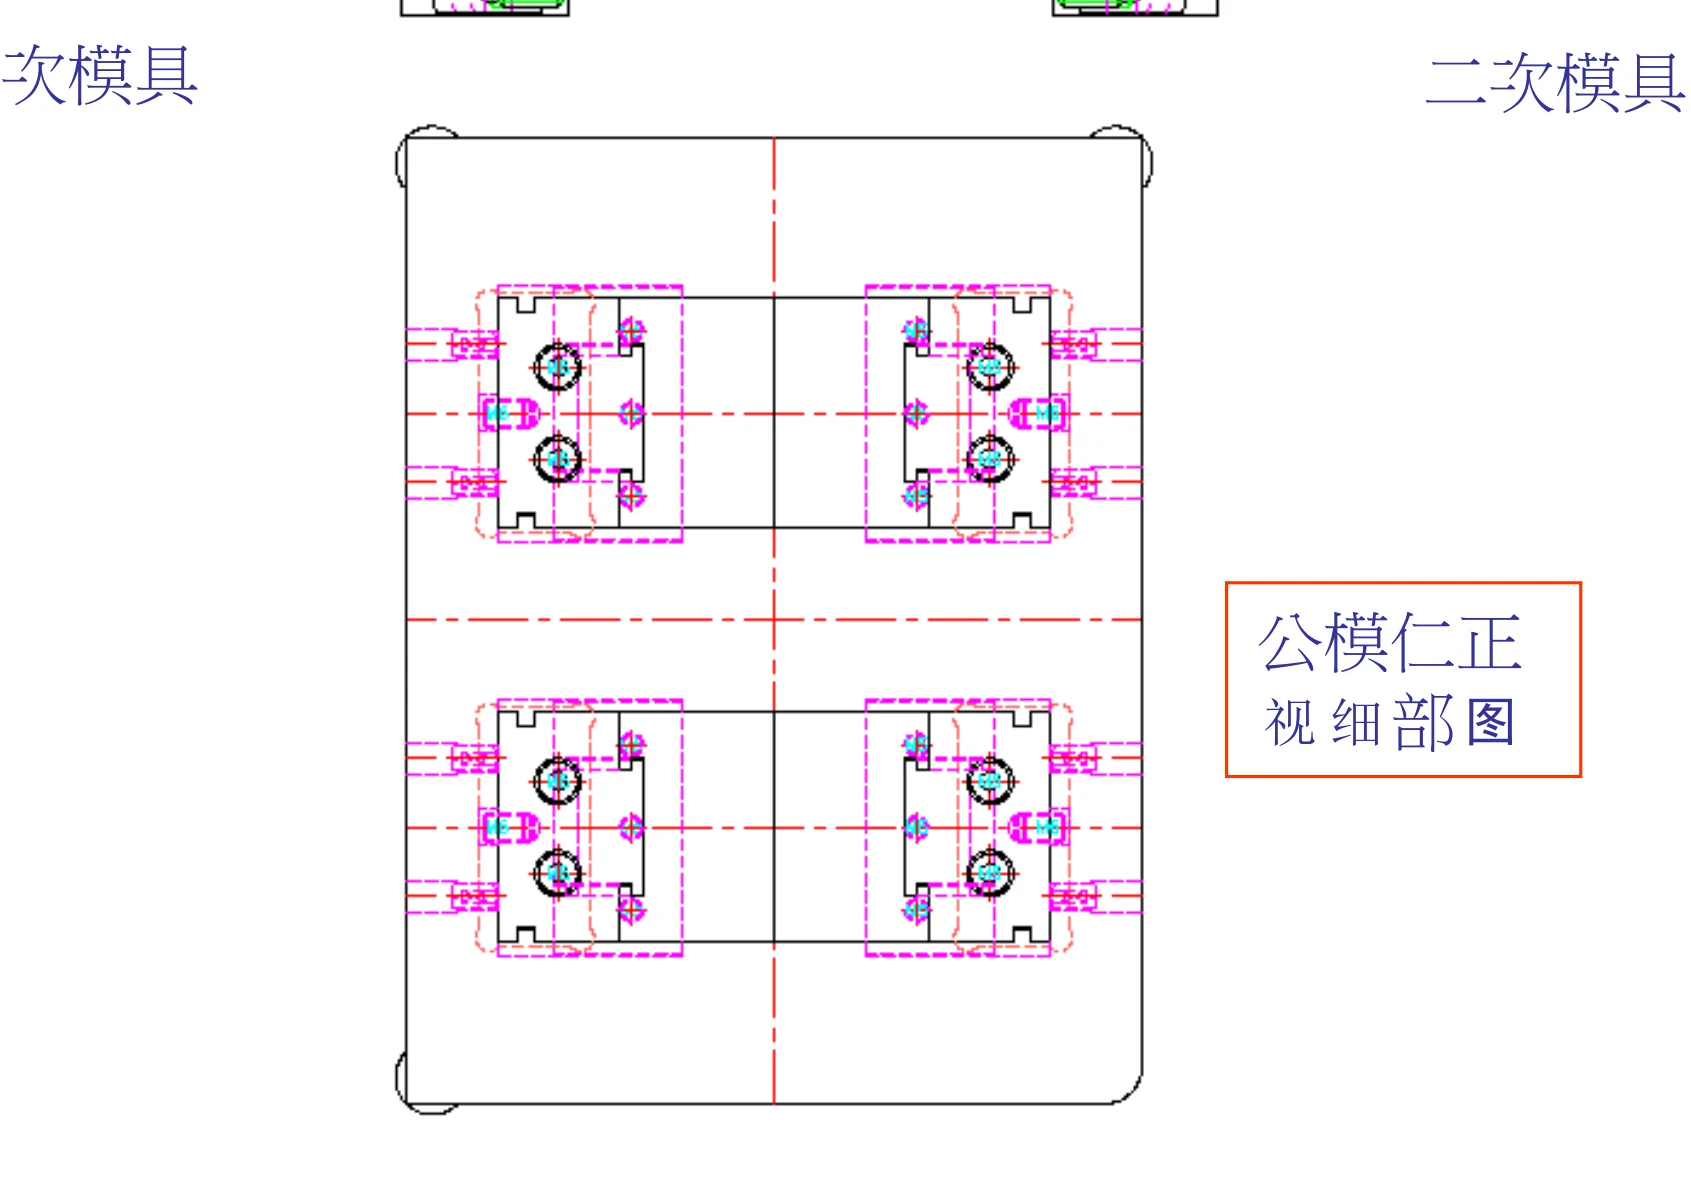
普通双色模两副公模是一样的,这导致很多产品无法成型,或者需要用很复杂的机构才能完成。如果公模也能不一样,很多问题就迎刃而解了。转中板方式的双色模具与机台很好地解决了此类问题:一二次的公模入子不一样,就可以成型普通双色模很难做的产品。
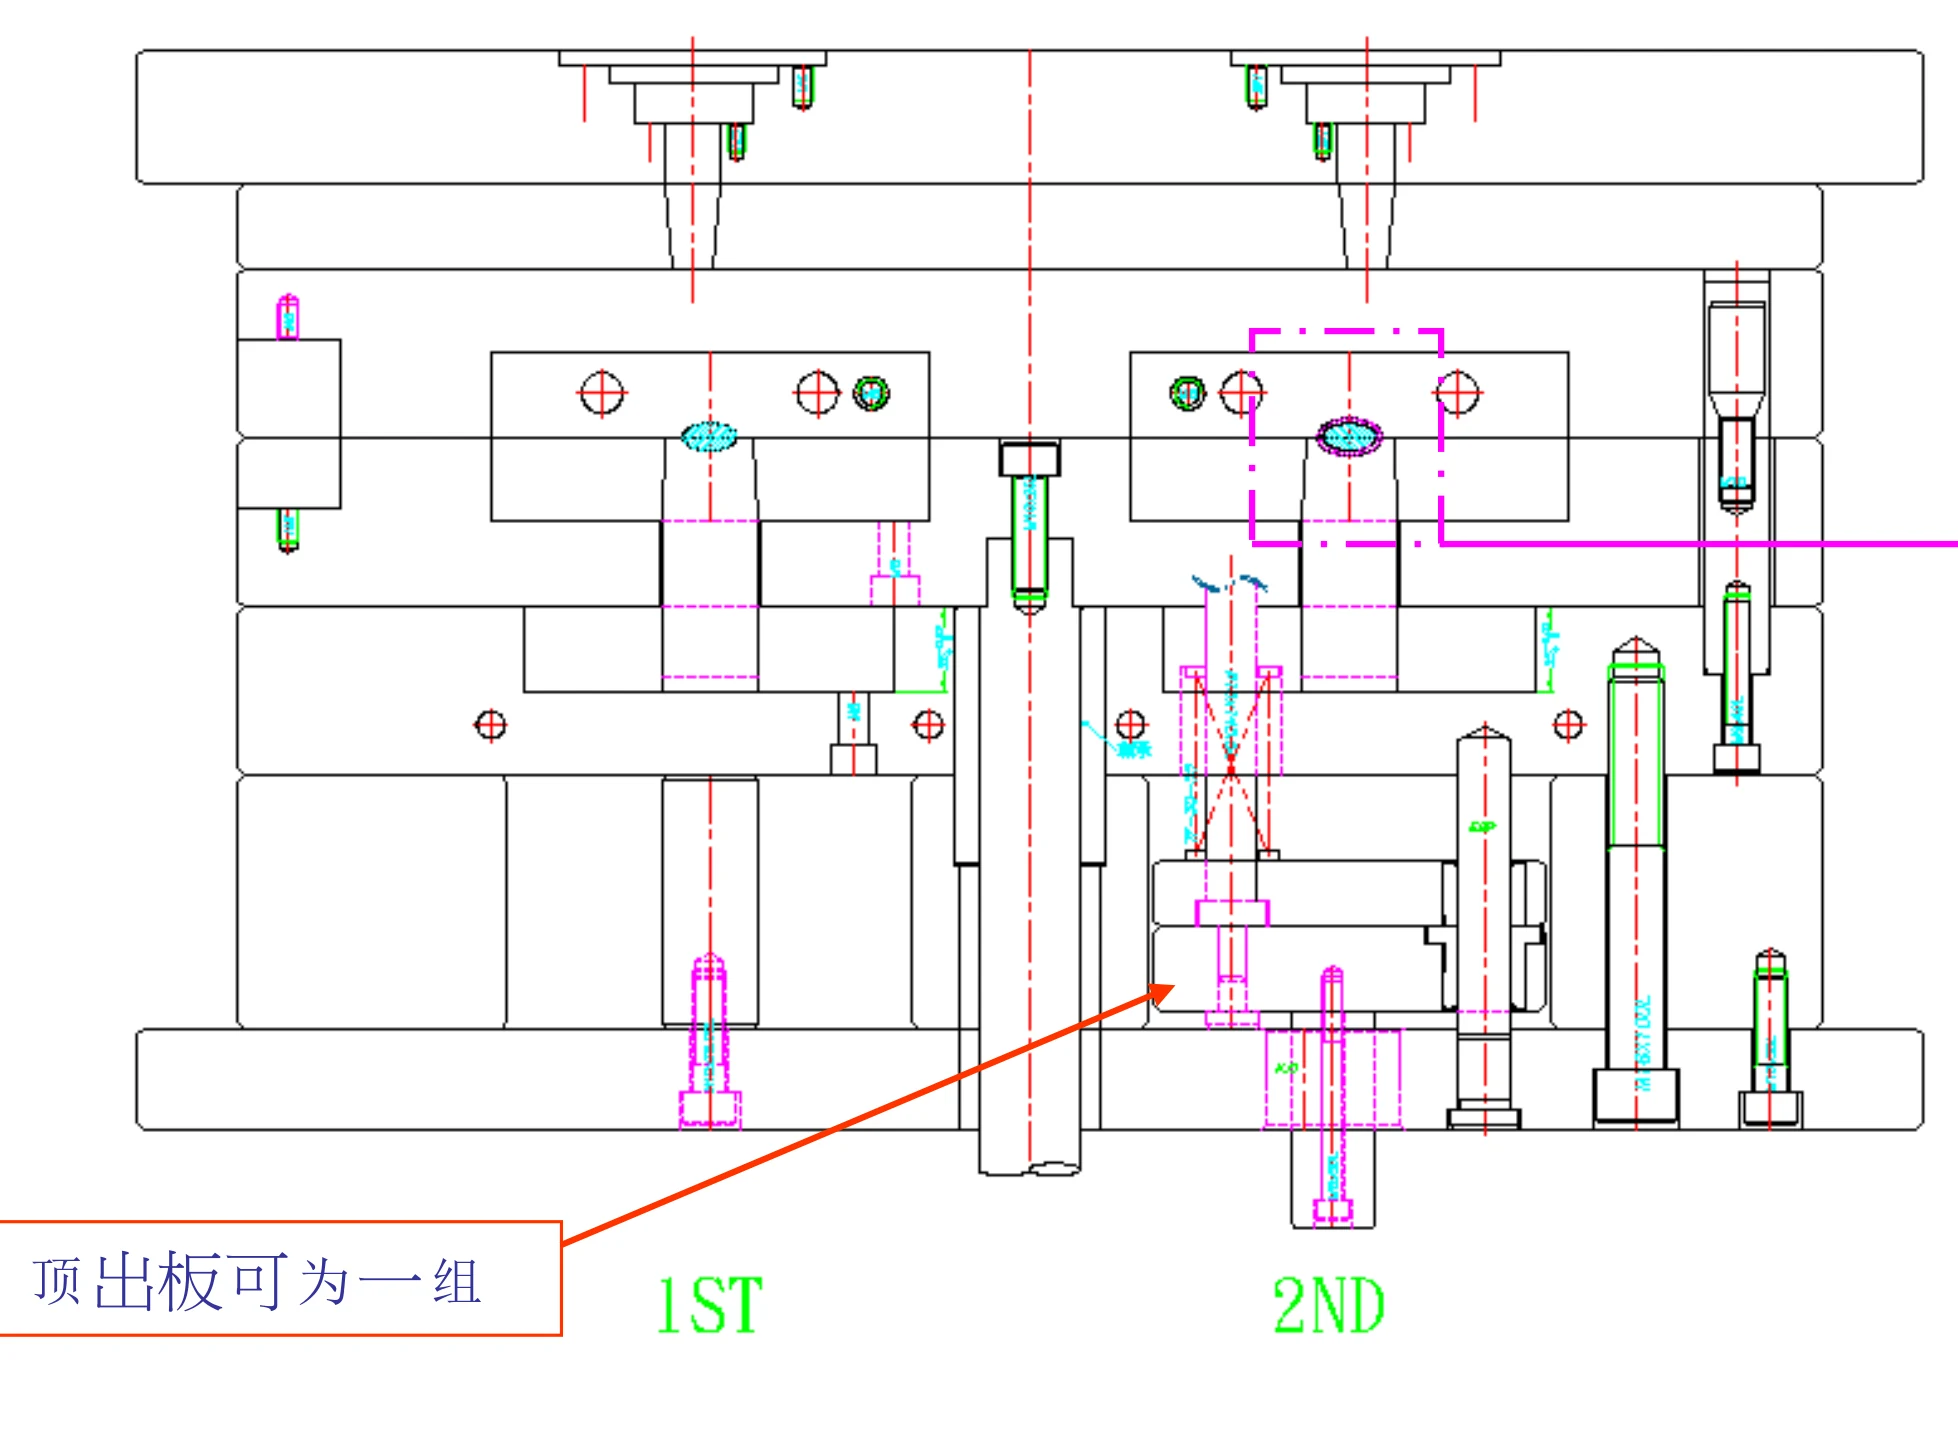
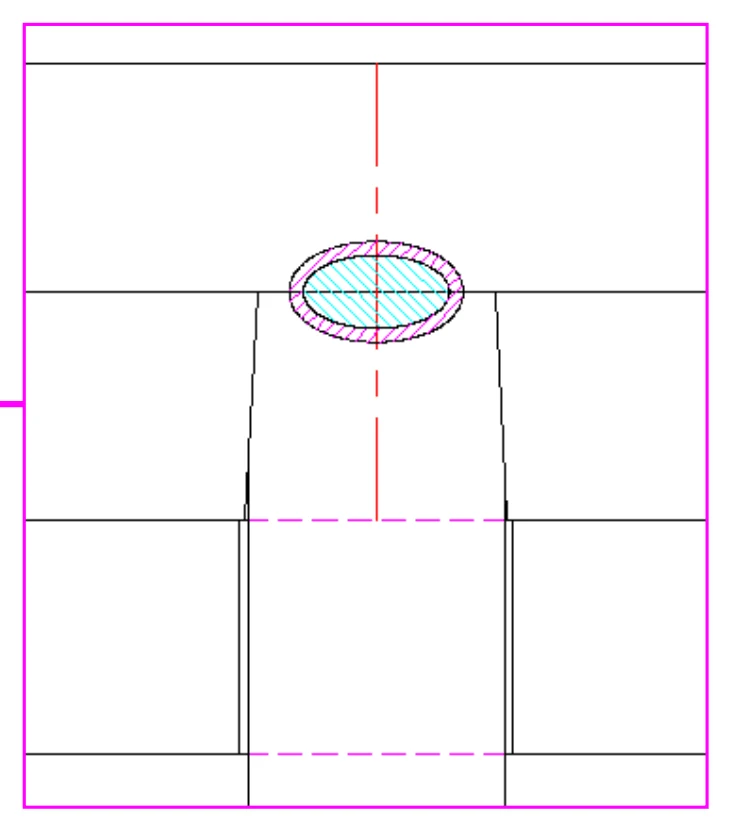
以上十项覆盖了双色模具从材料选择到特殊机构处理的主要设计要点。双色模具的工艺窗口比单色模窄很多,材料熔点、胶位粘附、模架等高、进胶避空、封胶角度、导柱干涉、水路接入这七处只要有一处没考虑到位,成型就会出问题。
我们接触到的射出机台多为卧式转盘,也有立式转盘;还有些机台的两个射嘴并不平行,可能是垂直或成一定角度,可以根据实际需求定制成型机台。本文介绍的是双色成型,基于这个原理之上还可以做三色、四色甚至更多颜色的成型,掌握双色原理之后,多色成型同样可以理解并实现。双色模的实际设计产出可参考冷流道双色注塑模具3D设计案例-MISUMI/FUTABA标准与双色注塑模具设计的关键技术:结构、材料与对位精度。
 扫码添加工程师