注塑模具的内滑块机构主要用于成型胶件内壁侧凹或凸起,开模时滑块向胶件“中心”方向运动。其典型结构如下:
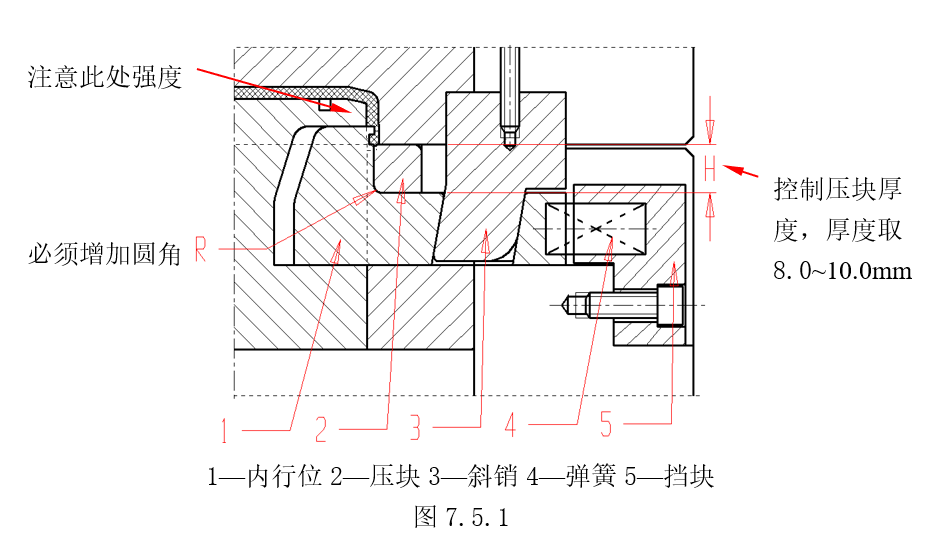
内滑块成型胶件内壁侧凹。
内滑块1在斜销3的作用下移动,完成对胶件内壁侧凹的分型,斜销3与内滑块1脱离后,内滑块1在弹簧4的作用下使之定位。因须在内滑块1上加工斜孔,内滑块宽度要求较大。
滑块1上直接加工斜尾,开模时内滑块1在镶块5的A斜面驱动下移动,完成内壁侧凹分型。此形式结构紧凑,内滑块宽度不受限制,占用空间小。
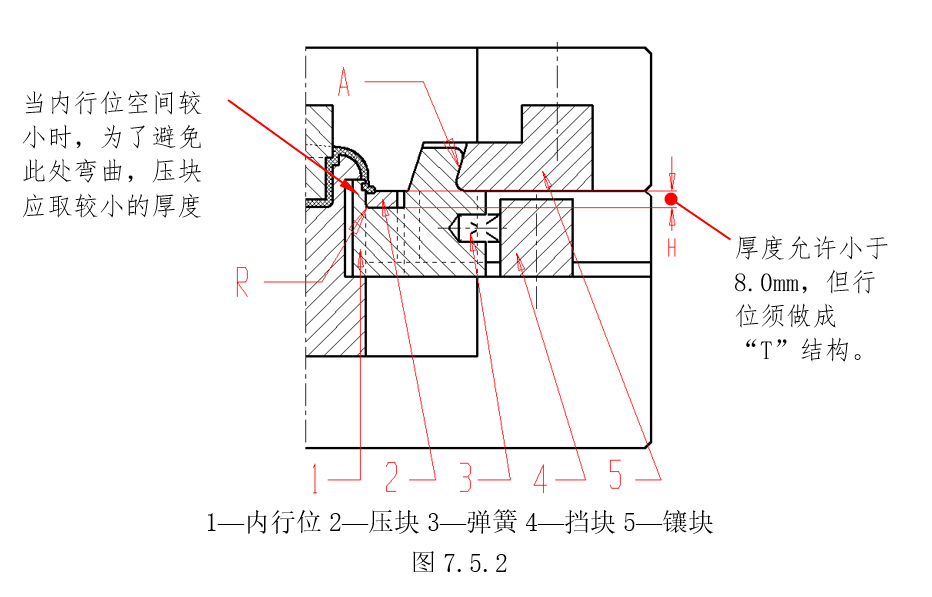
当内行位空间较小时,为了避免此处弯曲,压块应取较小的厚度
厚度允许小于8.0mm,但行位须做成“T”结构。
内滑块成型凸起。在这种形式的结构中,为了避免胶件顶出时,后模刮坏成型的凸起部分,一般要求图示尺寸D>0.5mm。注意a1应大于a。
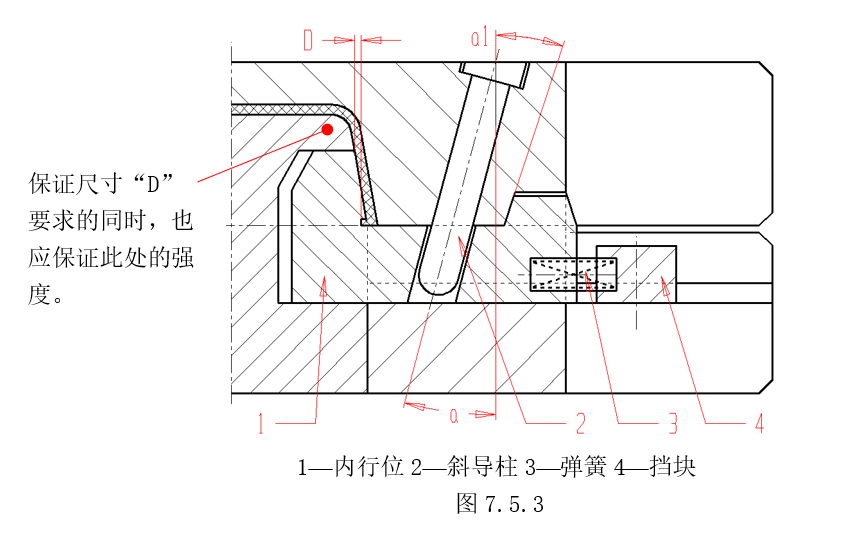
满足尺寸“D”要求的同时,也应保障此处的强度。
内滑块(内行位)是注塑模具里难度偏高的机构设计,很多新手容易忽略行程校核、耐磨片损耗以及弹簧失效风险。选型时优先看产品倒扣位置、模腔内部可用空间:空间充足可选斜销驱动内滑块;模腔紧凑推荐斜尾式内滑块,减少零件数量。
实际加工与试模阶段,内滑块常见问题包括卡滞、跑位、拉伤产品内壁。设计时需要预留耐磨片的磨损余量,合理设置润滑槽,同时控制配合间隙,兼顾滑动顺畅与防止溢料。对于批量生产模具,还需要考虑内滑块的拆装维护便利性,方便后期模具保养。
 扫码添加工程师