您好,欢迎访问我们网站,我们为您提供专职注塑模具设计服务!
咨询热线:15501358002 中文 EN 在线留言
设计应用

展示模具结构设计、冷却系统优化、双色模具开发等实际设计应用案例,为注塑模具项目提...

设计应用
当前位置:首页 > 资讯与知识 > 设计应用

注塑模具2D图面绘制规范:图幅、比例、投影与标题栏

发布日期:2026-11-11 更新于:2026年11月15日 中正通设计团队 93次阅读 分享

3D 数据解决“长什么样”,2D 图解决“怎么加工、怎么检验”。同一套模具,如果图幅、比例、投影和标题栏各画各的,加工师傅就要反复确认,甚至按错的方向读图。下面按 2D 图面的四项基本规定展开:图幅、比例、投影、标题栏,并附两张脱敏后的标题栏示例,方便对照自家图纸检查。

一、图幅:A1、A2、A3、A4 怎么选

图纸尺寸规格一般采用 A1、A2、A3、A4。图幅不是越大越好,也不是越小越省,关键看零件大小、视图数量和标注密度。

  • 大件、多视图:优先 A1 或 A2,保证主视图、剖视图、局部放大图排得开,尺寸和公差不用挤在一起。
  • 小件、结构简单:A3 或 A4 就够;A4 适合单件、简单镶件或局部图,不适合塞满整套模的零件。
  • 零件图可以按需缩放打印,原则是能清晰表达视图;不要为了省纸把大件硬缩到 A4,孔位表、公差、技术要求挤成一团,加工最容易看错。
  • 图幅和比例分开控制:图幅决定纸张大小,比例决定图形与实物的关系;两者可以组合,但都要在标题栏写清楚。

同一套模尽量统一图幅,装订、归档、打印都方便;确实需要大小图混排时,在图号或页次上体现,避免装订后找不到对应零件。

二、投影:统一第三角,标题栏画符号

投影方法建议全部采用国际标准中的第三角投影,尤其是出口模。第三角的视图摆放规则是“视图放在观察者这一侧”:俯视图在主视图上方,右视图在主视图右侧,左视图在左侧。第一角正好相反:俯视图在主视图下方,左视图在右侧,右视图在左侧。两者的视图位置是镜像关系,画错方向,加工就可能做反。
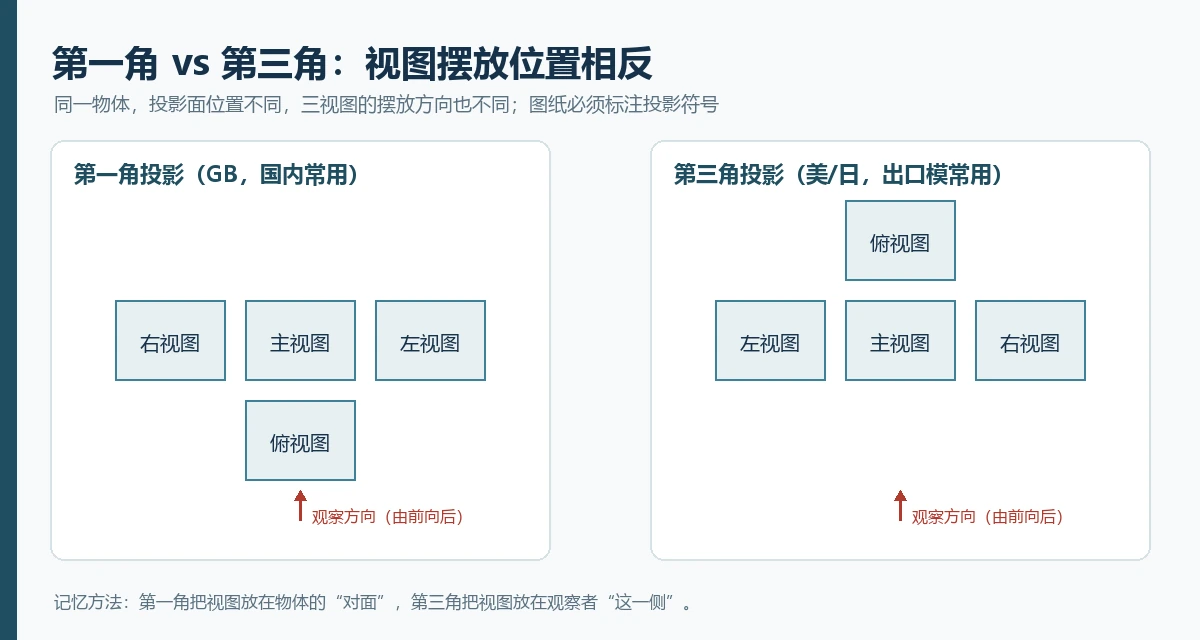
第一角与第三角投影的视图摆放对比:俯视图、左视图、右视图位置相反
图1 第一角与第三角的视图摆放差异:同一物体,视图方向相反

出口模常用第三角,是因为美、日客户图纸多按第三角;欧洲客户可能要求第一角。无论用哪套,都要在标题栏画出投影符号,一套图不能混用。客户中途改标准时,要整页重排视图,不能只改一个视图的位置,否则读图一定出错。

三、比例:优先标准比例,局部放大单独标

常用放大比例:1.5:1、2:1、3:1、4:1、5:1、10:1;常用缩小比例:1:1.5、1:2、1:3、1:4、1:5、1:10。优先用这些标准比例,不要自创 1:2.5、1:3.5 之类的非标比例,打印、缩放、校对时都不容易出错。

  • 比例写在标题栏,一张图尽量统一比例;必须混用时,每个视图单独标。
  • 局部放大图在视图上方标“局部放大 2:1”或“4:1”,并圈出放大范围,加工才知道对应哪一处。
  • CAD 标注按实际尺寸,比例只影响打印大小。不能因为图形放大就把标注尺寸改大,也不能拿缩放后的图纸去量尺寸。

有的设计图为了把细节画清楚,把局部放大到 5:1,但标注还是实际尺寸,这是对的;错的是把放大后的图形当作实际尺寸去标,或者打印时又缩了一次,导致图上量与标注对不上。

四、标题栏:零件图与组立图分开写

标题栏是图纸的“身份证”,加工、采购、检验、归档都靠它。零件图和组立图的字段不一样,不能共用一张模板。

1. 零件图标题栏

零件图标题栏的重点是“这个零件怎么下料、怎么加工、属于哪张图”。

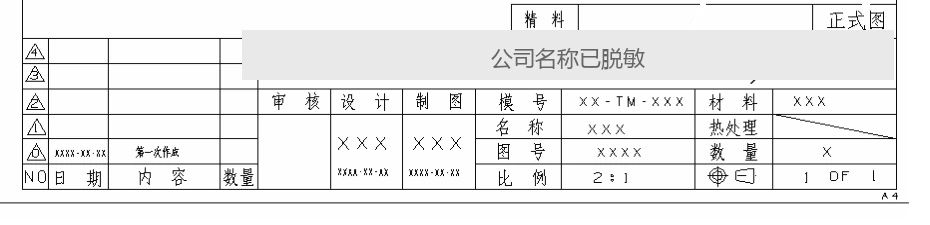
  • 精料栏写工件的最大外形(下料尺寸),不是产品尺寸。写错会导致下料偏小、无法加工,或者下料过大、浪费材料。
  • 图面属性分“钻铣图 / 正式图 / 型检图”。钻铣图用于开粗、钻孔;正式图用于精加工与验收;型检图用于尺寸检测。属性不写清,加工阶段容易拿错图。
  • 审核、设计、制图、日期要签全;模号、名称、图号、材料、热处理、数量、比例、页次要填。
  • 图号与 BOM、3D 文件名对应,方便采购、加工和后续改模追溯。
零件图标题栏示例:精料栏、图面属性、审核设计制图、模号名称图号材料热处理数量比例
图2 零件图标题栏示例:精料栏写最大外形,图面属性分钻铣图/正式图/型检图(公司名称与日期已脱敏)

2. 组立图标题栏

组立图是装配、试模、维修的主图,字段要比零件图更全。

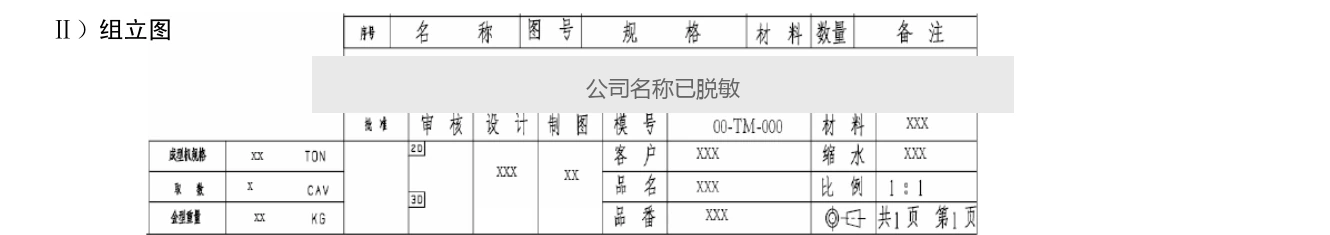
  • 注塑机规格(吨位)、取数(穴数)、全重量要写,方便排机、吊装和核算。
  • 客户、品名、品番、模号、材料、缩水、比例、共几页第几页要写;缩水率尤其不能漏,后续改模、复制模都要用。
  • 客户/品名/品番按客户项目填写,不要只写内部简称;同一客户多个项目时,简称很容易混。
  • 页次要完整,组立图经常多页,漏页会导致装配时缺图。
组立图标题栏示例:注塑机规格、取数、全重量、客户、品名、品番、模号、材料、缩水、比例、页次
图3 组立图标题栏示例:机台吨位、穴数、全重量、缩水率、模号与页次都要写全(公司名称与日期已脱敏)

图 2、图 3 的公司名称与日期已做脱敏处理,字段和版式可以直接对照;实际项目按客户模板调整,但字段不能少。

五、常见错误

  1. 图幅与比例不匹配。大件缩到 A4,尺寸、公差、孔位表挤在一起,打印后看不清。
  2. 第三角、第一角混用。标题栏没有投影符号,或一套图里两种投影并存,读图方向容易反。
  3. 精料栏写产品尺寸。把产品外形当成下料尺寸,下料偏小或偏大,直接影响加工。
  4. 图面属性没标。加工分不清钻铣图、正式图、型检图,拿错图就白做。
  5. 组立图漏写缩水率、模号、页次。试模、维修、复制模时找不到依据。
  6. 比例用非标。1:2.5、1:3.5 这类比例在打印、缩放时容易出错,校对也麻烦。
  7. 标题栏信息与 BOM、3D 不一致。图号、材料、热处理对不上,采购容易买错料。
  8. 局部放大图没标比例和范围。加工不知道怎么对照,细节尺寸只能猜。

六、2D 图面检查清单

检查项要求
图幅A1/A2/A3/A4 按零件大小与视图数量选;大件不硬缩到 A4
投影统一第三角(或按客户要求第一角);标题栏画投影符号;不混用
比例用标准放大/缩小比例;标题栏写清;局部放大单独标
标注CAD 标注按实际尺寸;不因缩放改尺寸
精料栏写工件最大外形(下料尺寸),不写产品尺寸
图面属性钻铣图 / 正式图 / 型检图,按阶段选对
签名与日期审核、设计、制图、日期签全
零件信息模号、名称、图号、材料、热处理、数量、比例、页次
组立图信息机台吨位、穴数、全重量、客户、品名、品番、缩水、页次
一致性图号、材料、热处理与 BOM、3D 文件名一致

七、结语

2D 图面规范看起来是“格式问题”,实际是加工能不能一次做对的问题。图幅选对、投影统一、比例标准、标题栏写全,加工和检验就能少问几句、少返工几次。建议把上面 10 条做成出图前检查表,每套模出图前逐项过一遍。
相关阅读:什么是注塑模具 2D 加工图、注塑模具分模面的确定、注塑模顶出设计 7 条原则、注塑模具排气槽设计指南。

电话 电话联络 15501358002 立即拨打 微信 微信咨询二维码 扫码添加工程师
首页 案例 电话 资讯 留言