顶出系统经常被留到结构设计的最后一步:分型、浇口、冷却都定完了,才在顶针板上补几个顶针。结果试模时出现顶白、顶穿、产品变形,或者行位被顶针撞伤。顶出设计本身不复杂,难的是把“顶在哪里、顶多大、和谁保持距离、什么时候让开”这四件事在图纸阶段一次定清楚。下面结合 7 条常用原则和 4 张结构示意图,把顶出设计拆开讲。
这 7 条并不需要死记,真正要理解的是背后的四组关系:顶出力与塑件刚性、顶针位置与镶拼/孔位、顶针规格与加工效率、顶针板与行位的运动时序。下面逐条展开。
塑件冷却收缩时会包紧型芯,包紧力集中在肉厚、柱位、筋位和深腔处。顶针如果顶在薄壁或大面积平板中央,单位面积顶出力过大,就会出现顶白、顶凸,甚至顶穿。正确做法是先把包紧力大的位置标出来,把顶针布置在柱位、厚胶位、加强筋根部,让顶出力由这些刚性较好的部位承担。
在位置合理的前提下,顶针直径尽量做大:直径越大,接触面积越大,单位面积压力越小,顶白风险越低。图 6-1 的做法是把 4 支顶针均匀布置在柱位四周,顶针直径按位置空间尽量取大,而不是先选一支细顶针再靠数量补。顶针数量与直径还要按顶出力核算,顶针总截面积不足时,单支顶针的压强会超出材料许用值,产品表面先被顶白。
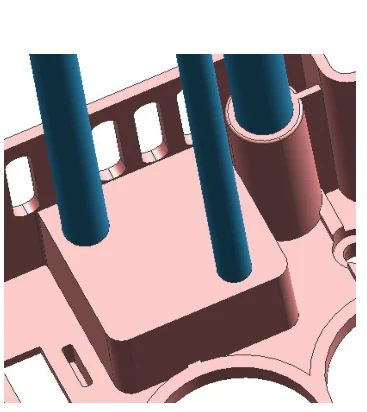
顶针也不是越大越好。直径受孔边距、薄钢位、外观面限制;透明件、高光件还要考虑顶针印。外观要求高时,宁可在非外观面增加顶针,也不要把大顶针顶在 A 级面上。顶针位置还要避开熔接痕、浇口附近和产品装配面,避免顶出痕迹影响装配与外观。
顶出机构要经得起量产。结构上至少看四件事:顶针板厚度与撑头、顶针固定方式、导向与复位、易损件更换。
顶针板厚度不足,顶出时板会变形,顶针受力不均,产品出现顶出高低差;大模、多顶针的模具要在顶针板中间加撑头或中托司。顶针固定方式要统一:无头螺丝压紧、压板固定或垫片压紧,司筒用肩部压紧,不能让顶针在顶针板里串动。顶针板要有导柱导套,避免顶出时倾斜;复位弹簧要均匀布置,预压足够,否则顶针板回位不到位。
“运动灵活”不是越松越好:顶针与孔的间隙过大,会飞边、漏料;间隙过小,顶出卡滞、拉毛。按顶针标准件的推荐配合加工,试模前手动推顶针板,确认全程顺畅、无卡点。易损件要标准化:顶针、司筒、弹簧尽量选同一品牌同一系列,图纸上标清编号、直径、长度,后期换针不用重新铰孔。
镶拼处是顶针的“雷区”。两块镶件拼在一起,拼缝本身就有配合间隙;顶针孔如果跨在拼缝上,钻孔、铰孔、装配的误差会叠加,孔位容易偏,顶针与拼缝之间还会形成薄钢位,量产时出现飞边、漏料,严重时顶针被别断。
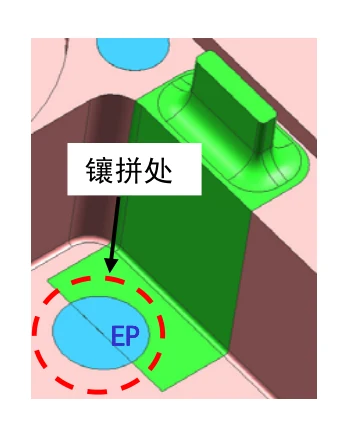
图 6-2 中,EP 顶针紧贴镶拼处,红色虚线圈出的就是风险区。正确做法是让顶针整体落在同一块镶件上,孔边到拼缝留出至少 3mm;如果结构必须跨缝,就把两块镶件做成整体镶件,或把拼缝移到顶针区域之外。司筒与顶针同理,司筒外径大,跨缝的危害更明显,设计时优先把司筒布置在整块镶件上。
10mm 以上的高长骨位,圆顶针顶在骨底,接触面积小,很容易顶白、顶穿。这时优先考虑直顶:直顶块与骨位底面贴合,顶出力分散,顶出更稳。直顶块还可以兼做骨位的镶件,方便加工和排气。
直顶的代价是容易粘直顶:直顶块与胶位接触面积大,脱模时容易把产品带起来。设计上要给足脱模斜度、抛光接触面,必要时做镶件或加排气。透明件还要看顶出痕:直顶块面积大,痕迹更明显,放不到外观面就改推板/推块,或退回扁顶针。
扁顶针适合空间窄、骨位深的场合,方向要与骨位平行,管位长度、配合公差按标准做。具体选型可参考扁顶针设计与选材和顶针与司筒怎么选。
3mm 是顶针孔与其他孔的最小边距,指的是孔壁到孔壁,不是中心距。顶针孔离螺钉孔、水路孔、镶件孔、排气槽太近,孔与孔之间形成薄钢位:加工时容易崩边,热处理时容易开裂,使用时应力集中,水路孔还可能渗水。
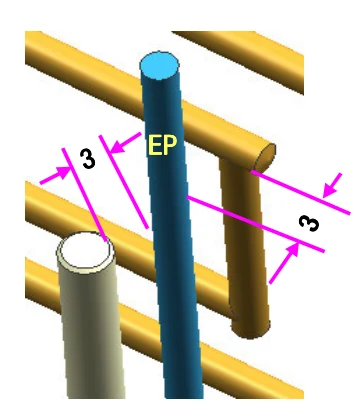
图 6-3 用两个“3”标出顶针与两侧孔的边距。实际设计建议:普通钢件不小于 3mm;淬火钢、薄钢位、顶针受力大的位置取 5mm 以上;孔边到镶件拼缝同样按这个标准。2D 出图时把关键孔距标出来,不要让加工师傅凭经验判断。
顶针直径种类多,看起来只是“选型问题”,实际影响加工节拍。每换一种直径,就要换钻头、铰刀、磨头,重新对刀;顶针孔越多、规格越杂,加工时间越长,出错概率越高。
一套模尽量控制在 2–3 种直径:主顶针一种,小顶针一种,特殊位置一种。常用规格 Φ2、Φ2.5、Φ3、Φ4、Φ5、Φ6、Φ8,优先选标准件。同一项目统一标准件品牌(MISUMI、HASCO、DME 等),备件和后期维修都省事。
数量与直径还要和顶出力匹配:顶针总截面积不足,单支顶针压力过大;只靠增加数量而不加大直径,顶针板布置会越来越挤,反而影响冷却水路和螺钉位置。设计时先定顶出力,再定直径与数量,最后统一到 2–3 种规格。
行位与顶针的时序,是试模撞模的高发点。开模时行位先抽开,合模时行位最后复位;如果顶针板没有先回位,行位合模就会撞到顶针,轻则顶针弯、行位崩,重则模具报废。
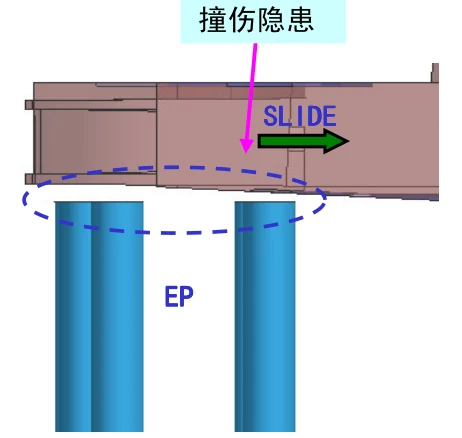
图 6-4 中,SLIDE 行位下方布置了 EP 顶针,箭头指的就是撞伤隐患。设计上最稳妥的做法是把顶针移到行位投影之外;确实避不开时,加先复位机构:强制复位杆、先复位弹簧、顶针板行程开关,三者按模具大小组合使用。
另外,复位弹簧要有足够预压,顶针板导柱要顺畅,试模前手动盘车验证“顶针先回、行位后合”的顺序。滑块限位与复位结构可参考注塑模具滑块限位的 5 种方式,斜顶与顶针的干涉检查可参考斜顶结构设计要点。
| 检查项 | 要求 |
|---|---|
| 顶针位置 | 柱位、厚胶位、筋位根部;避开薄壁、外观面、熔接痕 |
| 顶针直径与数量 | 按顶出力核算,总截面积留安全余量;位置允许时尽量做大 |
| 镶拼处 | 顶针、司筒不跨拼缝;孔边到拼缝不小于 3mm |
| 高骨位 | 10mm 以上优先直顶;评估粘直顶与透明件顶出痕 |
| 孔边距 | 与其他孔边到边不小于 3mm;薄钢位、淬火钢取 5mm 以上 |
| 顶针规格 | 一套模不超过 3 种直径,优先标准件 |
| 行位下方 | 不布顶针;避不开时加先复位机构 |
| 复位 | 弹簧均匀、预压足够;顶针板导柱顺畅 |
| 顶出行程 | 不小于制品高度加 5–10mm;与斜顶、滑块无干涉 |
| 图纸标注 | 顶针编号、直径、长度、配合与备件写清楚 |
顶出设计的难点不在“画几根顶针”,而在把包紧力、空间、加工、时序四件事同时照顾到。7 条原则可以当成一张检查表:位置对不对、直径够不够、有没有跨缝、孔距够不够、规格多不多、行位让没让。每一条都在图纸上多花十分钟,试模阶段就少拆一次模。
如果你正在做顶出方案,可以把产品 3D 与模具结构图发给我们,我们先做一轮顶出与干涉评审,再给改模建议。相关阅读:顶针与司筒怎么选、扁顶针设计与选材、模具设计常见 10 个坑。
浅倒扣的强脱判定、材料延展率与适用边界,见注塑模具强脱设计。
 扫码添加工程师