斜顶(斜销)是注塑模具里最经典的侧向脱模机构。产品有内侧倒扣、又做不了内滑块抽芯时,它几乎总是最经济的选择。这篇文章按设计顺序把斜顶的要点讲清楚:角度取多少、行程怎么算、定位面与挂台怎么摆、平衡块怎么配,以及出图前必须逐条确认的校核项。
当产品存在内侧倒扣、又不便做侧向抽芯时,斜顶(斜销)是性价比最高的方案。它随顶出动作沿斜向滑移,完成倒扣脱开。相比滑块设计,斜顶不需要额外的侧向驱动件,结构简单、成本低;代价是脱模行程大、侧向分力明显,对角度和导向的要求更严。倒扣量大或成型面积宽时,仍要考虑注塑模具摆杆形式(斜顶)设计方法教程中提到的其他结构取舍。
斜顶的角度一般为 4°~10°,当斜度大于 10° 时需另行检讨。角度小,脱扣平稳但需要的顶出行程长;角度大,脱扣快但侧向分力大、导向面磨损快,细长斜顶还容易弯曲。实际取值要结合倒扣深度、可用顶出行程与斜顶截面尺寸综合判断,常见做法是先用较小角度保证平稳,再校核行程是否够用。
行程的计算很直接:斜顶的水平脱扣量等于顶出行程乘以角度的正切值。设计时要求水平脱扣量大于倒扣深度,并预留 1~2mm 安全余量,防止顶出不到位造成拉伤;反过来,已知倒扣深度与选定角度,也能反推出所需的最小顶出行程。
图5-39 斜顶的设计注意点给出了斜顶各关键尺寸的对应关系。图中的顶出行程是顶针板到 B 板之间的实际顶出距离,斜顶行程 S 则是斜顶在该行程内相对铅垂线产生的水平偏移量,也就是斜顶实际提供的脱扣量。角度、行程、顶出行程三者互为约束,改动其中一个都要回算另外两个。
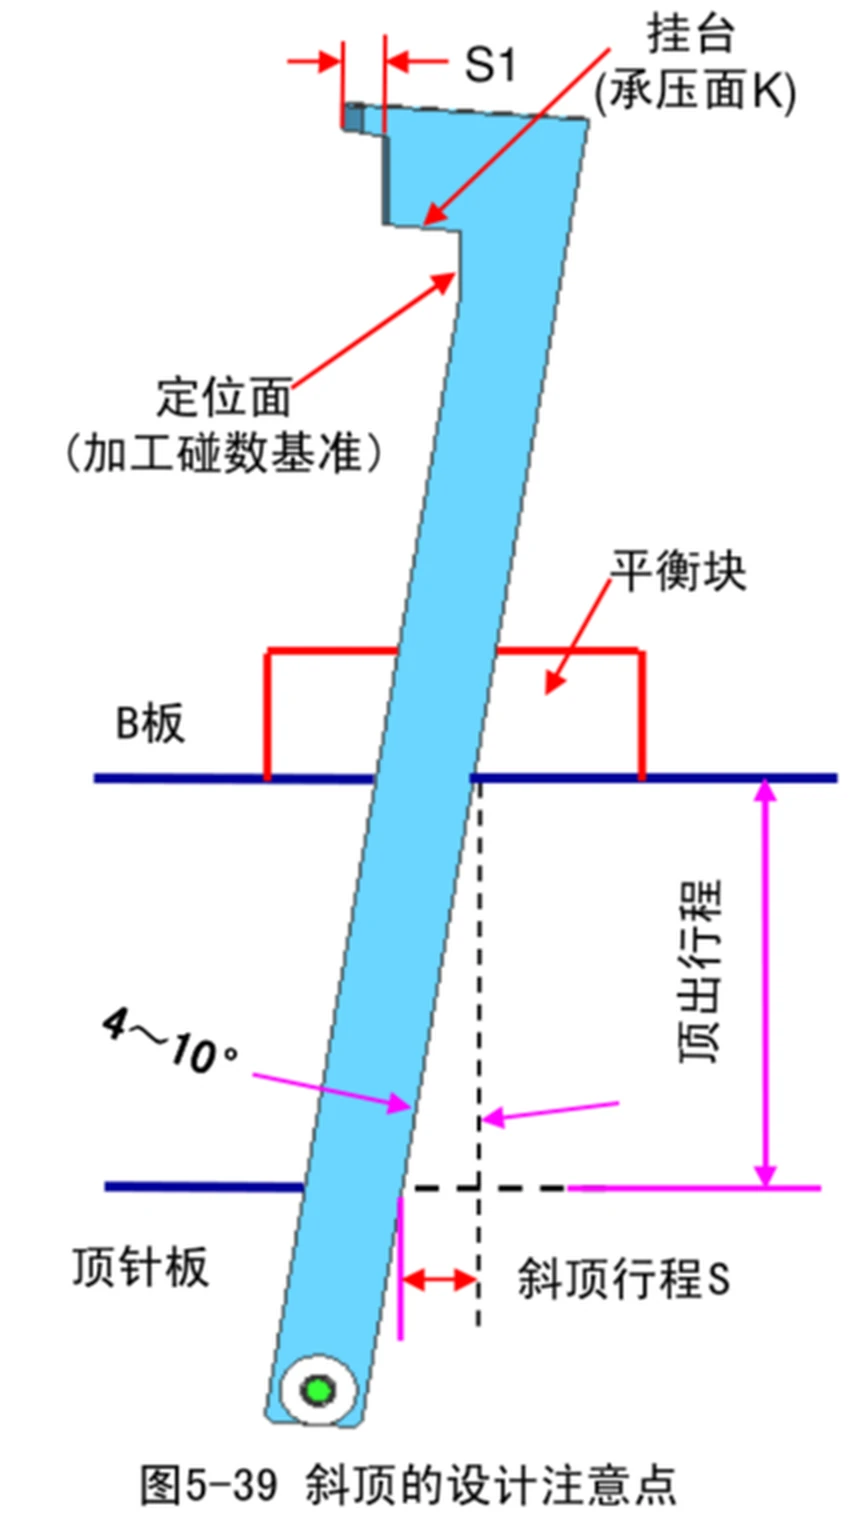
斜顶必须有定位面,用来作为加工碰数基准。斜顶头部要做成型面,同时要有一块平直的定位面作为量具的靠山,装配时靠它定位,而不是靠杆身上的斜面顶死,加工与装配的重复精度才能稳定。
图中挂台上部的台阶宽度标注为 S1,承压面 K 位于挂台下方,是注射压力由产品侧传回斜顶的接触面。定位面、承压面 K 与挂台三者位置相邻,设计时必须分开考虑:定位面负责定位,承压面 K 负责传力,挂台负责把注射压力挡在斜顶本体之外。承压面要有足够面积与强度,否则注射时容易把挂台压变形。
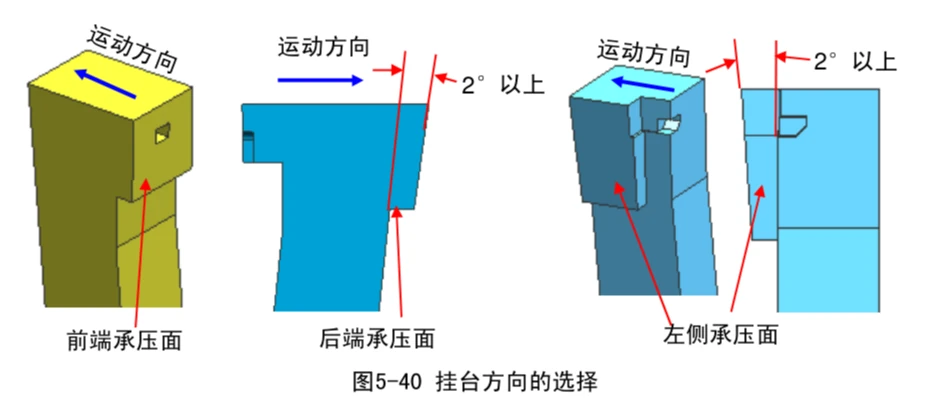
在空间允许的情况下,应尽量设计挂台来承受注射压力。挂台的位置可前、可后、可左、可右,需根据斜顶的空间来选择。但这里有一条硬约束:挂台在斜顶的后端及两侧时,挂台须与斜顶运动方向有 2°以上夹角,以防止斜顶卡死。
原因在于挂台是固定在模仁上的,而斜顶在顶出时沿斜向运动。如果挂台面与斜顶运动方向完全平行或成反角,斜顶一边顶出一边横向顶住挂台,越顶越紧,最终卡死。留出 2°以上夹角,斜顶才有脱离挂台的方向余量。
图5-40 挂台方向的选择给出三个方案,分别对应前端承压面、后端承压面与左侧承压面。其中后端与左侧两种挂台都标注了 2°以上夹角的要求,前端承压面则不受此限制。选型时应先看斜顶四周的实际可用空间,再决定挂台朝哪个方向摆。
B 板上须做平衡块来导向,平衡块常用 2510 来制作。斜顶的侧向分力全部由斜顶与 B 板、顶针板之间的配合面承担,平衡块的作用是把这条配合面撑住、限制斜顶走偏,让顶出与复位过程更平稳。缺少平衡块时,斜顶在侧向力作用下容易偏斜,轻则磨损加快,重则卡滞。
同一部品有多支斜顶时,可以通过调整各斜顶的斜度,使部品的顶出行程需求得到统一。注意这里调的是斜度而不是顶出速度:让不同位置的斜顶在同一个顶出行程下,各自提供所需的脱扣量与承压角度。顶出行程受限于顶针与司筒的选型,不能靠加大行程来解决问题。
粘斜顶:当斜顶上胶位较多、多支斜顶朝一个方向运动时,须考虑制品是否会粘斜顶。可以通过加大斜顶的脱模斜度、减少斜顶上的胶位面积,或调整顶出顺序来改善。
倒扣干涉:斜顶的脱模方向是否有倒扣,会不会与其它胶位干涉,这一项要在装配图阶段逐一核对,特别是斜顶回位路径上经过的其它型芯。
PL 碰穿:当斜顶与 PL 碰穿时,回针下需加弹弓胶,以保证顶针板先回位。
导向与强度:斜顶需要可靠的导向,常见做法是底部做 T 型槽配合导向块,或在斜顶杆上做导向面;杆身截面要能抵抗侧向分力,细长斜顶应在中部增加辅助支撑。斜顶与型芯的配合面要留合理间隙,既不能漏料,也不能因过紧而卡滞。
材料与热处理:斜顶工作面无时不在摩擦,材料通常选用耐磨性较好的模具钢,必要时做表面氮化或涂层处理。导向块与斜顶的硬度要有差异,避免同种材料互磨产生咬合。斜顶一旦变形或晃动,还会带动产品出现翘曲变形。
前面各节是逐项展开,这里把斜顶设计的规范原文整理成七条要点,方便出图时逐条对照确认。任意一条漏掉,都可能变成试模阶段才发现的返工。
规范之外,还有一项同样容易漏:斜顶与型芯、镶件、顶针、水路有无干涉,回位时能否顺利退回到斜顶座内。这一条规范里没有写,但同样是试模返工的高发点。
斜顶结构成熟但细节多。把角度、行程、定位面、挂台方向、平衡块这五件事在图上算清楚,再逐条对照上面的七条规范,侧向倒扣脱模就稳了。
 扫码添加工程师