 扫码咨询
本案例展示一份双色(双料)注塑模具开模 DFM 报告的完整评审过程。项目机种为 tp40,产品为 tp40_top_case_button(上盖按钮),采用 DC210T 双色机、三板模结构,一次料 PC/ABS(电镀)、二次料 TPU90A 双射成型,1×8 模穴。报告共 10 页,逐页给出一般参数、改善建议、产品图、PL 线、一二次进胶方式、排位与顶出等可制造性分析结论,并在每页附客户确认栏(OK / NG)。下面按原报告顺序逐项解读,供双色模具设计、评审与项目管理参考。
说明
本报告原始评估日期为 2020-04-11。文中材料、缩水率、表面要求等参数均来自原报告原文;如需用于实际开模,请以最新确认版本为准。
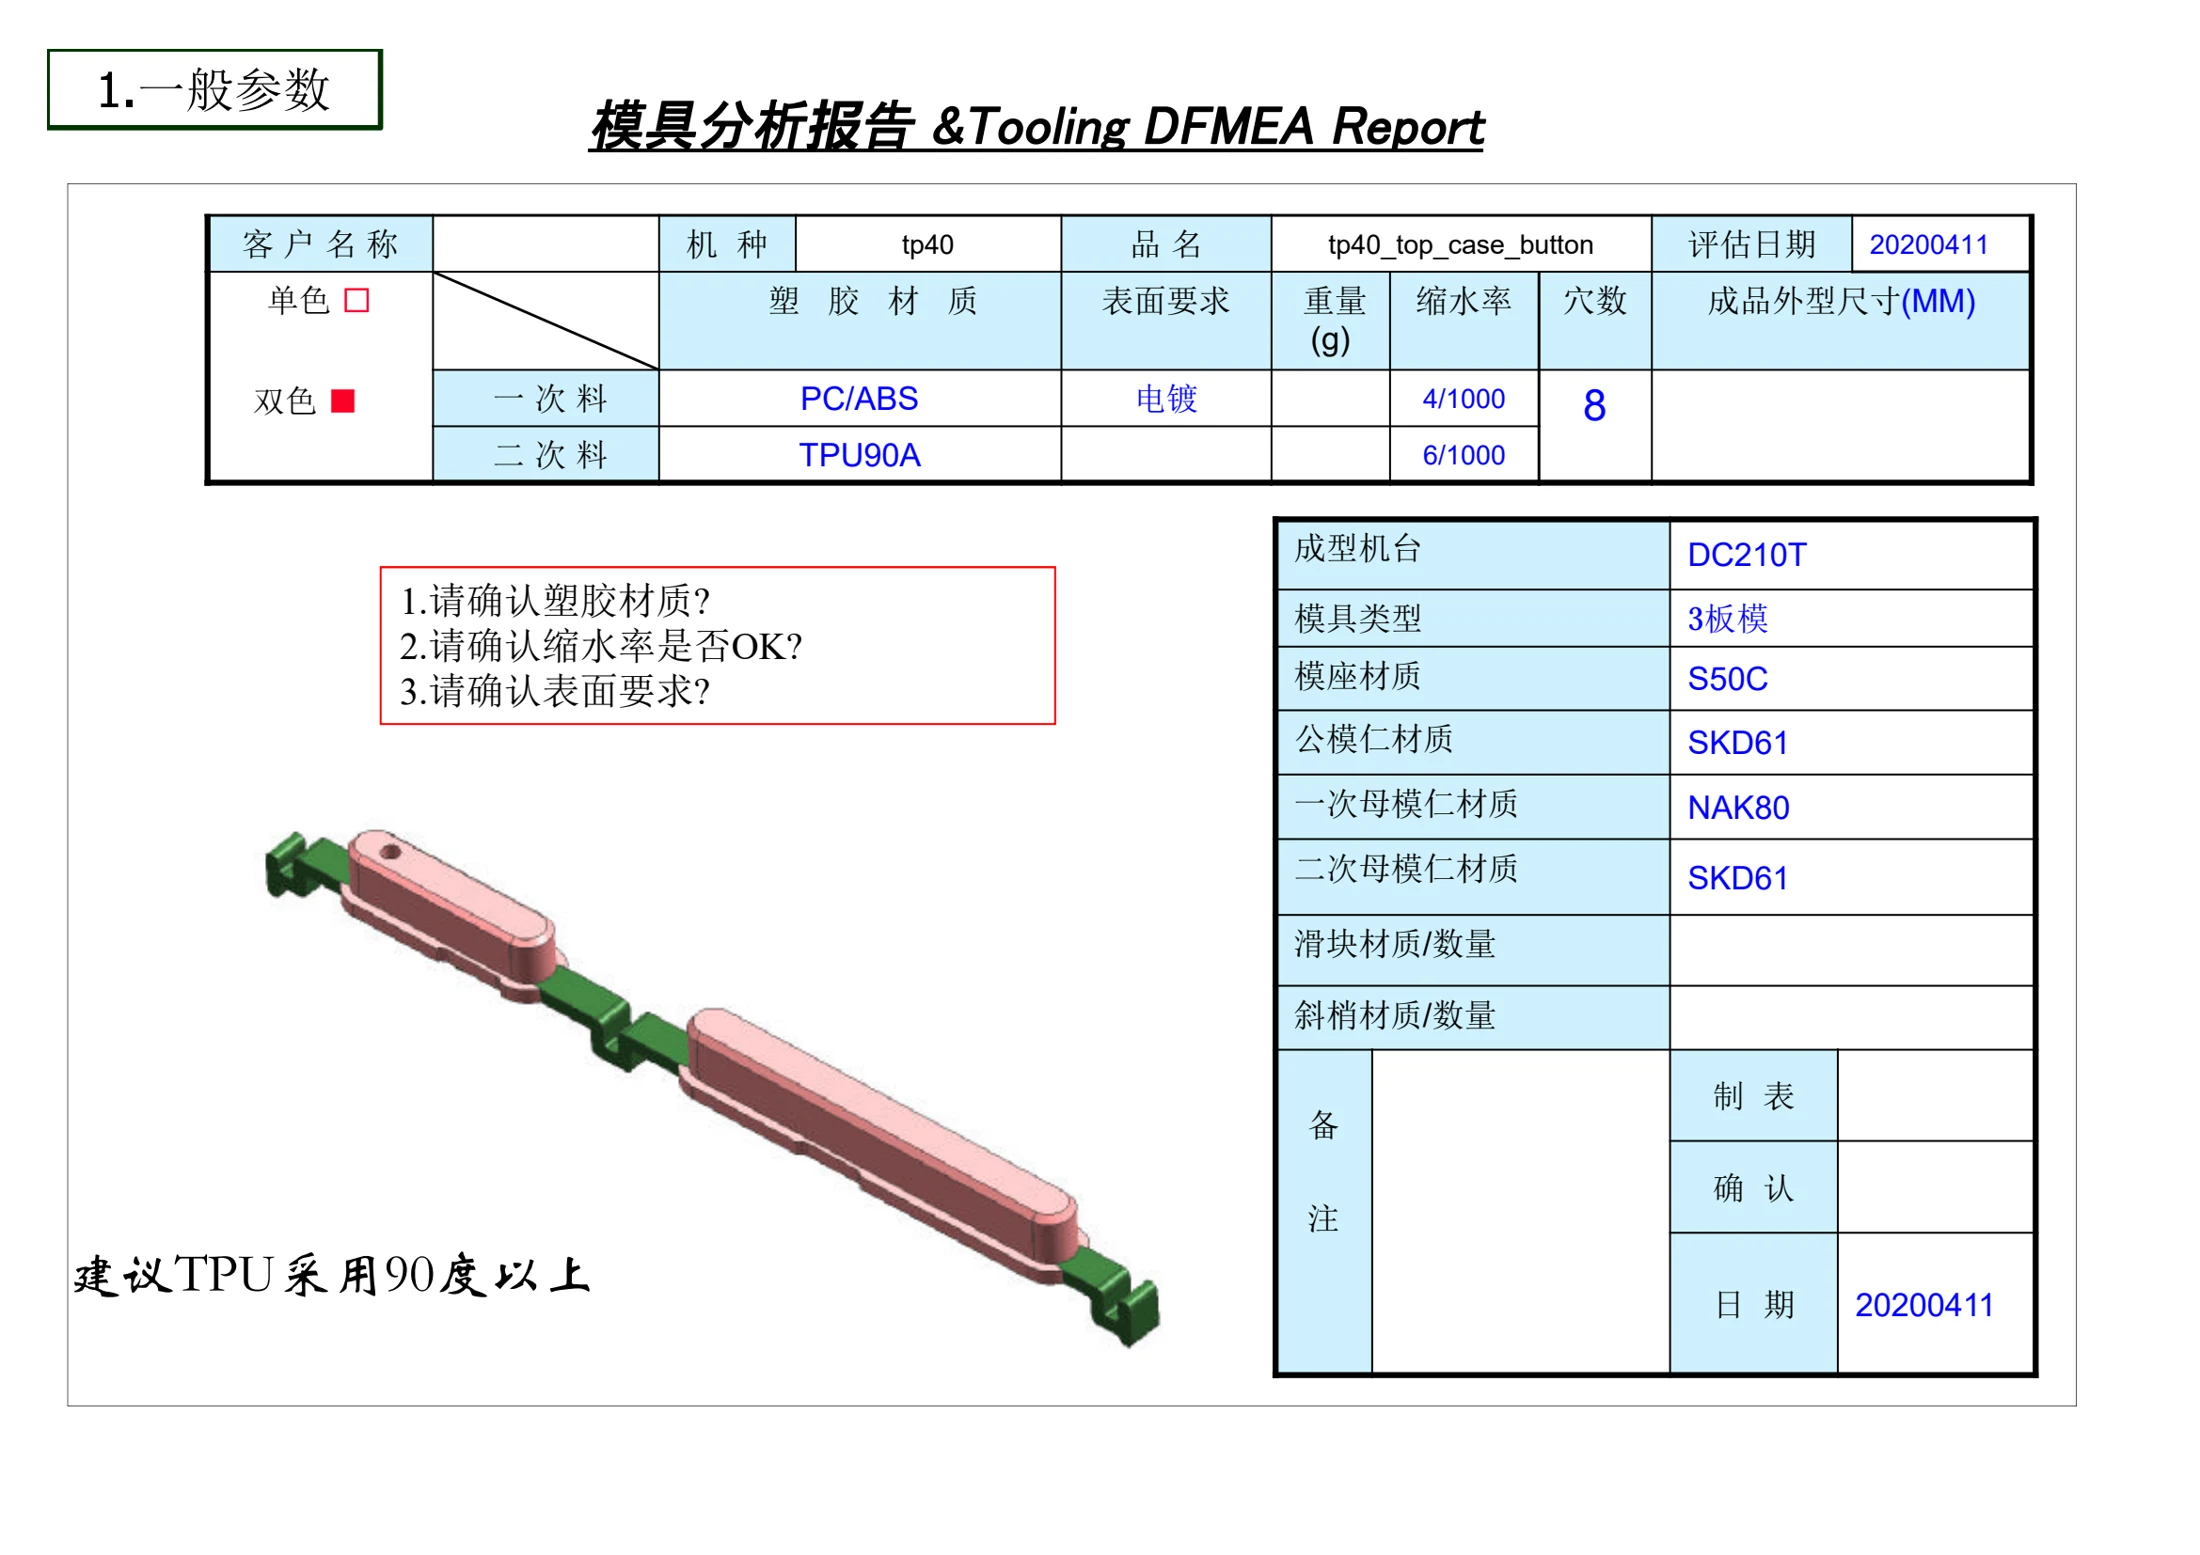
一般参数章节登记了客户 / 机种信息,核心项整理如下:
| 项目 | 参数 |
|---|---|
| 成型机台 | DC210T(双色机) |
| 模具类型 | 三板模 |
| 模座材质 | S50C |
| 公模仁材质 | SKD61 |
| 一次母模仁材质 | NAK80 |
| 二次母模仁材质 | SKD61 |
| 一次料 / 表面要求 / 缩水率 / 穴数 | PC/ABS,电镀,缩水率 4/1000,8 穴 |
| 二次料 / 缩水率 | TPU90A,缩水率 6/1000 |
| 机种 / 品名 / 评估日期 | tp40 / tp40_top_case_button / 2020-04-11 |
本案例以红色提示框列出三项待客户确认事项:请确认塑胶材质、请确认缩水率是否 OK、请确认表面要求;并备注「建议 TPU 采用 90 度以上」,以兼顾二次软胶的手感与脱模。下方配产品 3D 示意(粉红主体 + 绿色嵌件)。
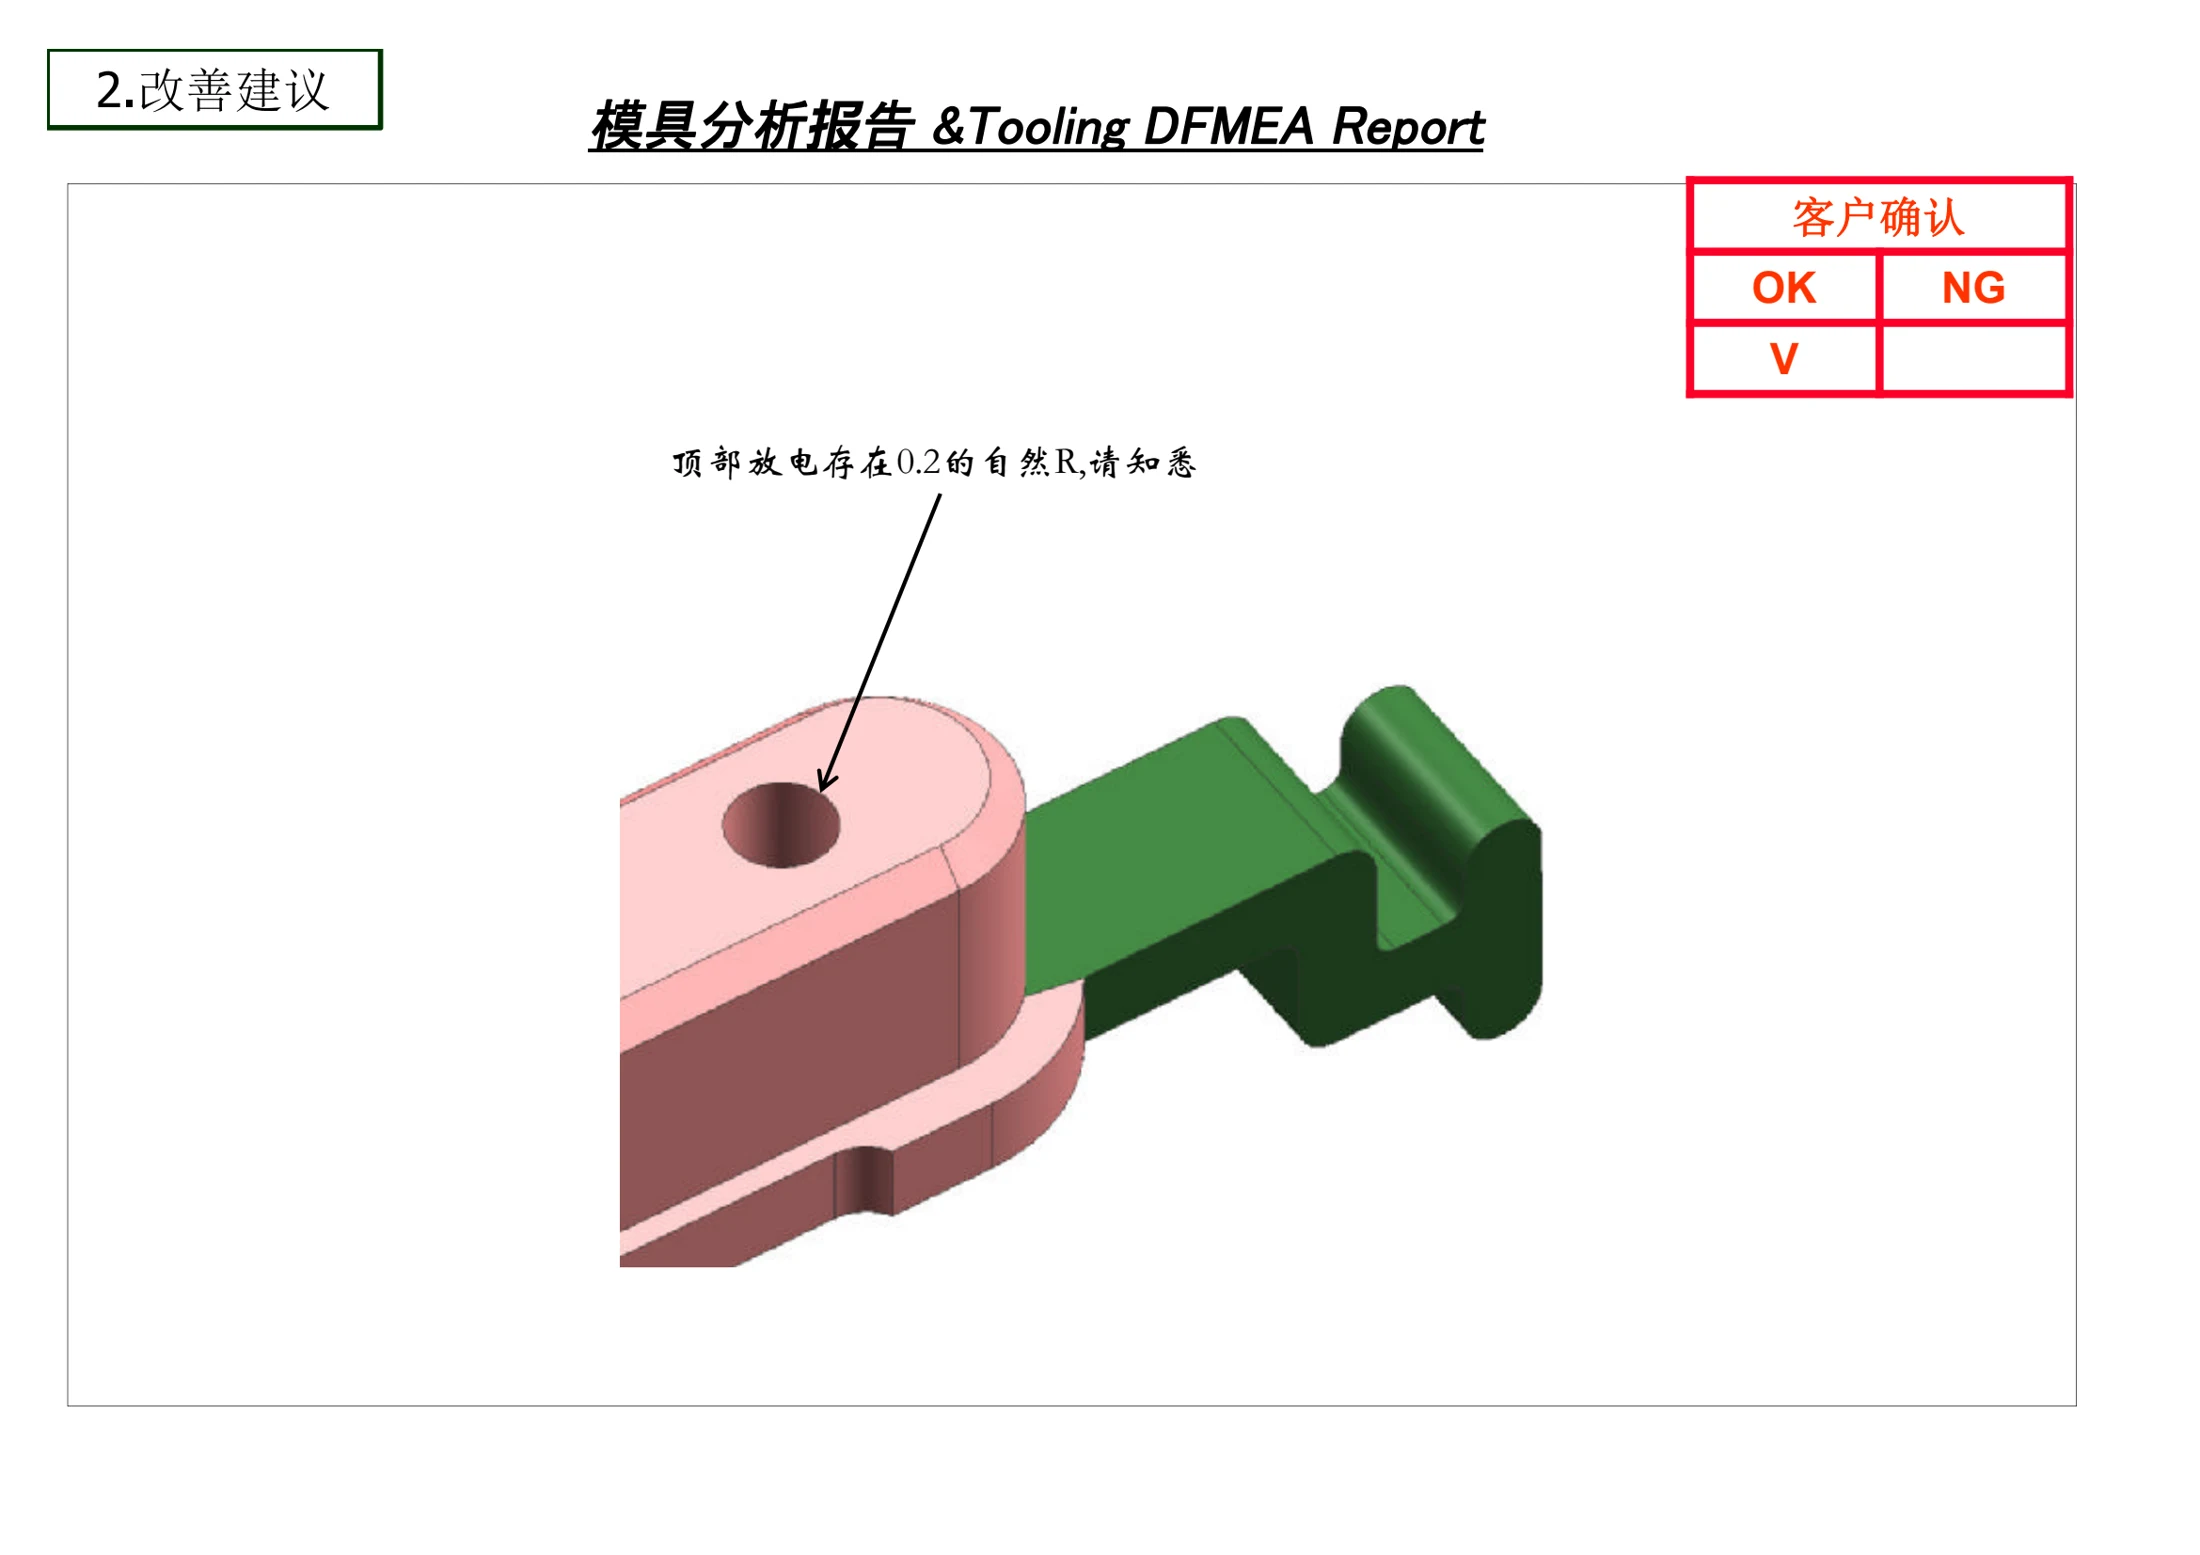
改善建议指出:产品顶部放电(EDM)加工后存在 0.2mm 的自然 R,提请客户知悉,避免后续装配或外观验收时产生歧义。
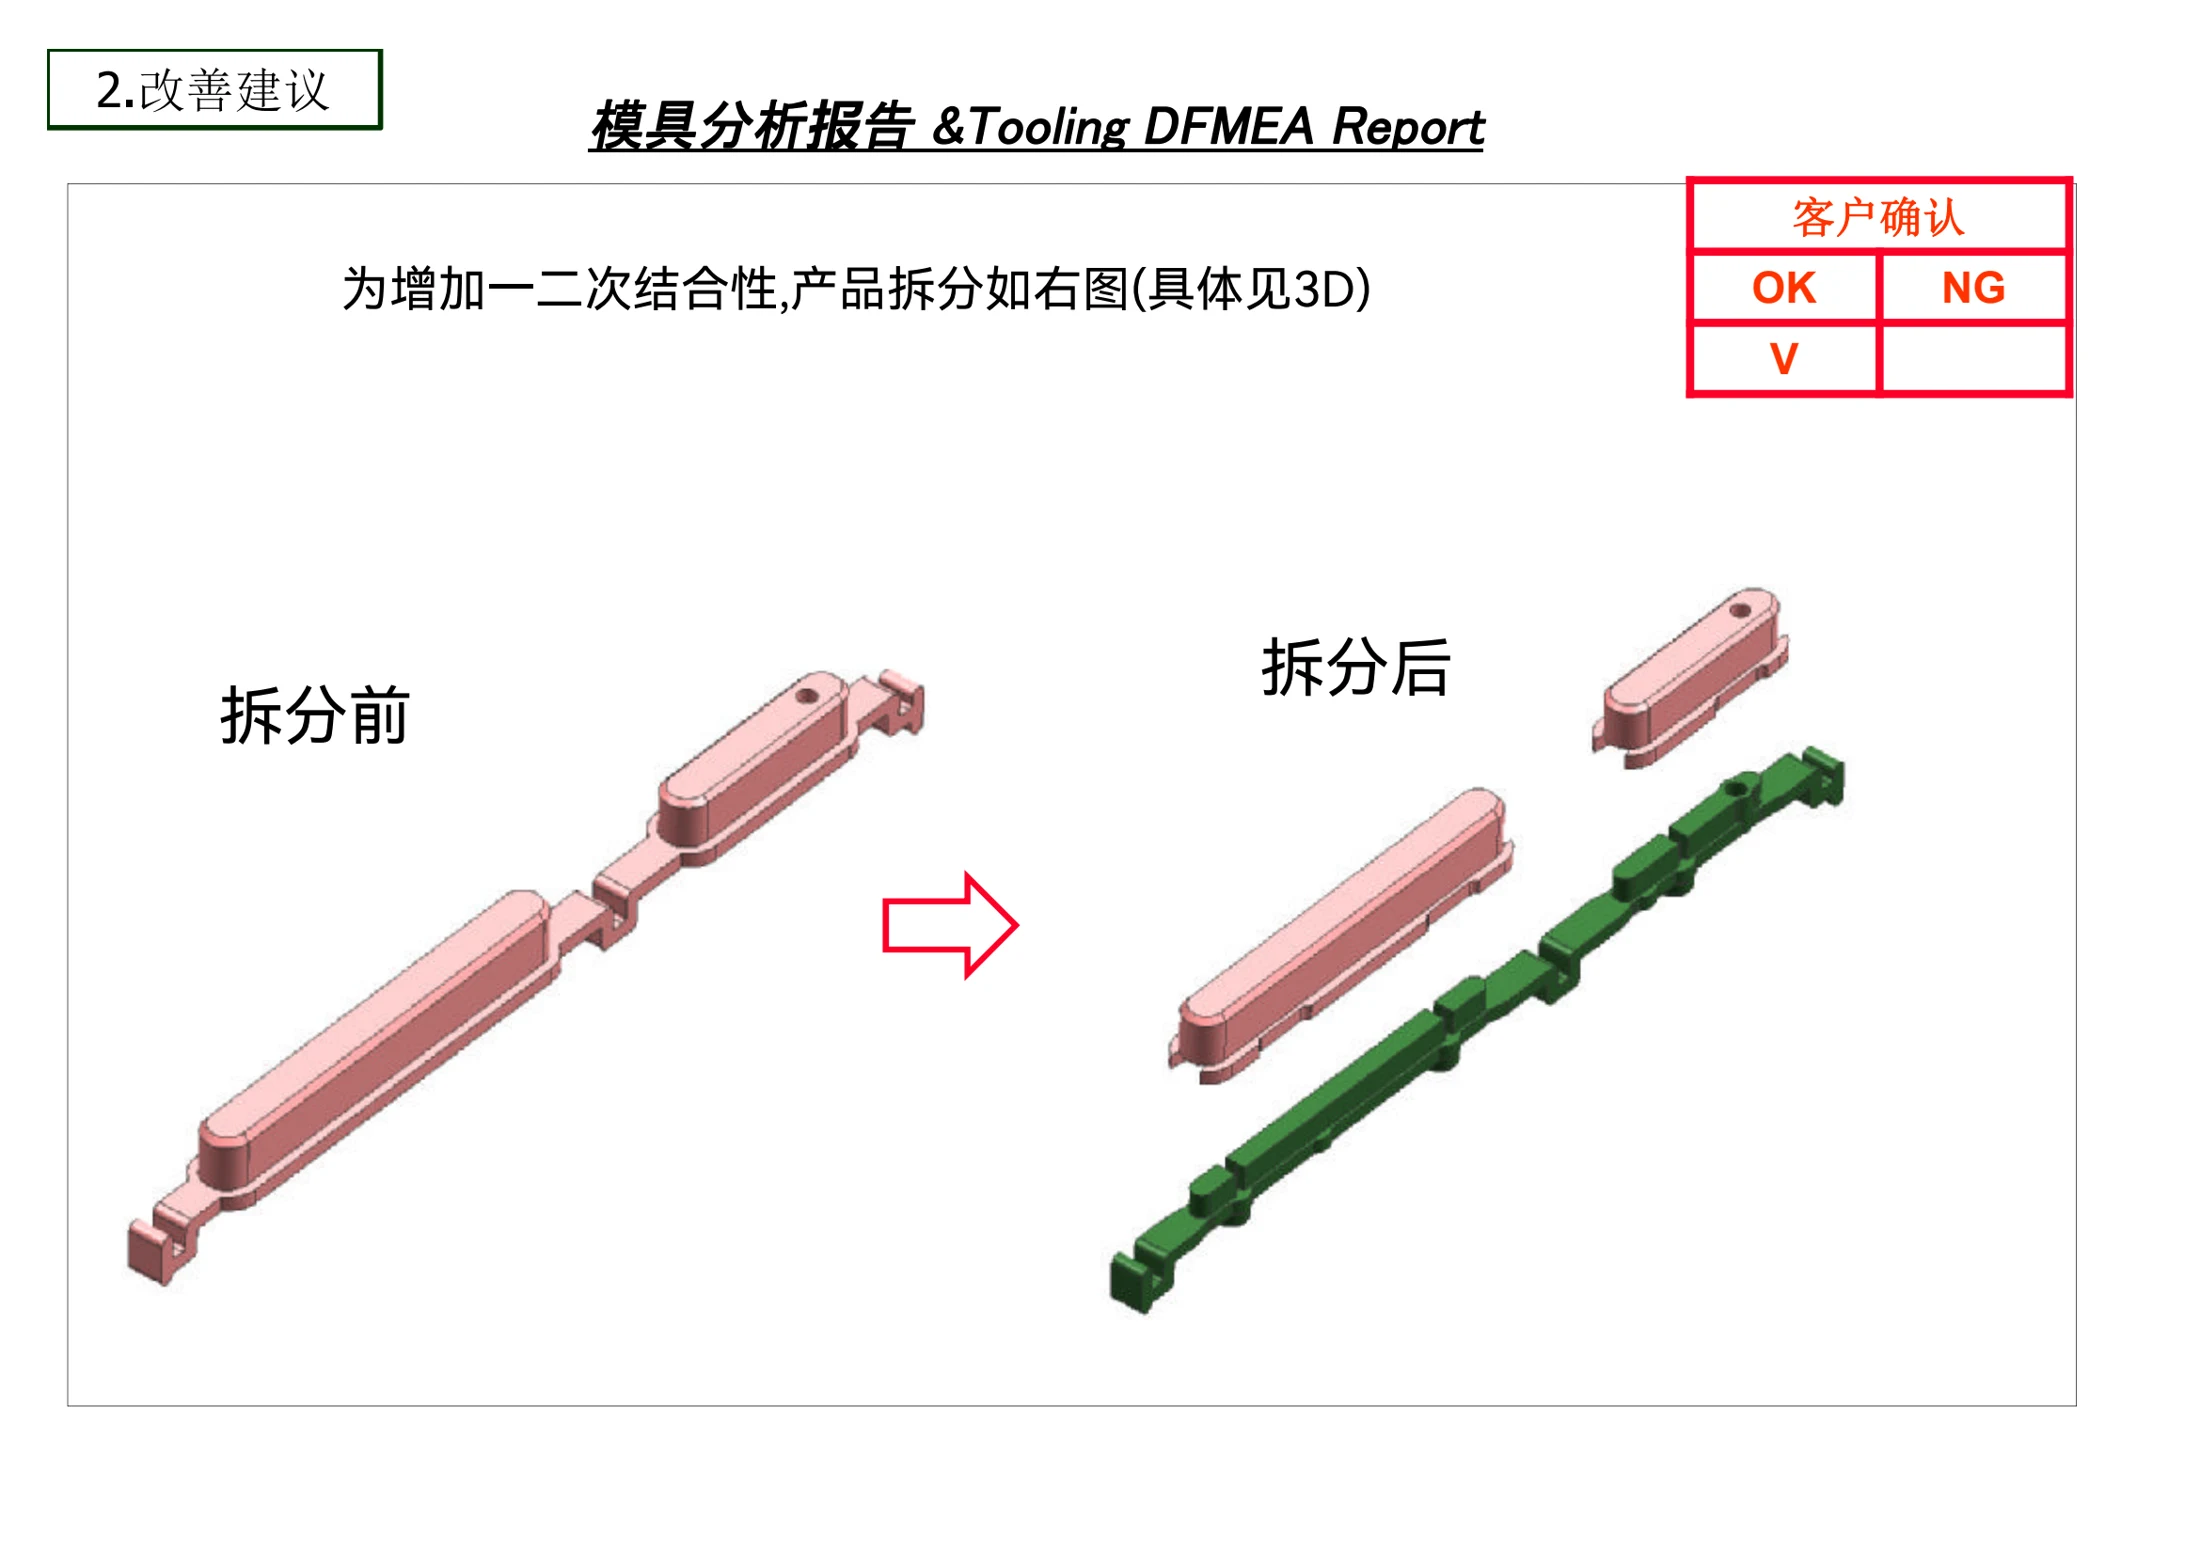
进一步给出结构改善:为增加一射(PC/ABS)与二射(TPU)之间的结合性,将产品按右图进行拆分(具体见 3D)。图中以「拆分前 / 拆分后」对比:拆分前为整体长条状零件(粉红主体带横向凸台与两端连接臂);拆分后分为粉红外壳件与绿色骨架件两件,使双色结合面更可靠。客户确认栏已在 OK 项下打勾。
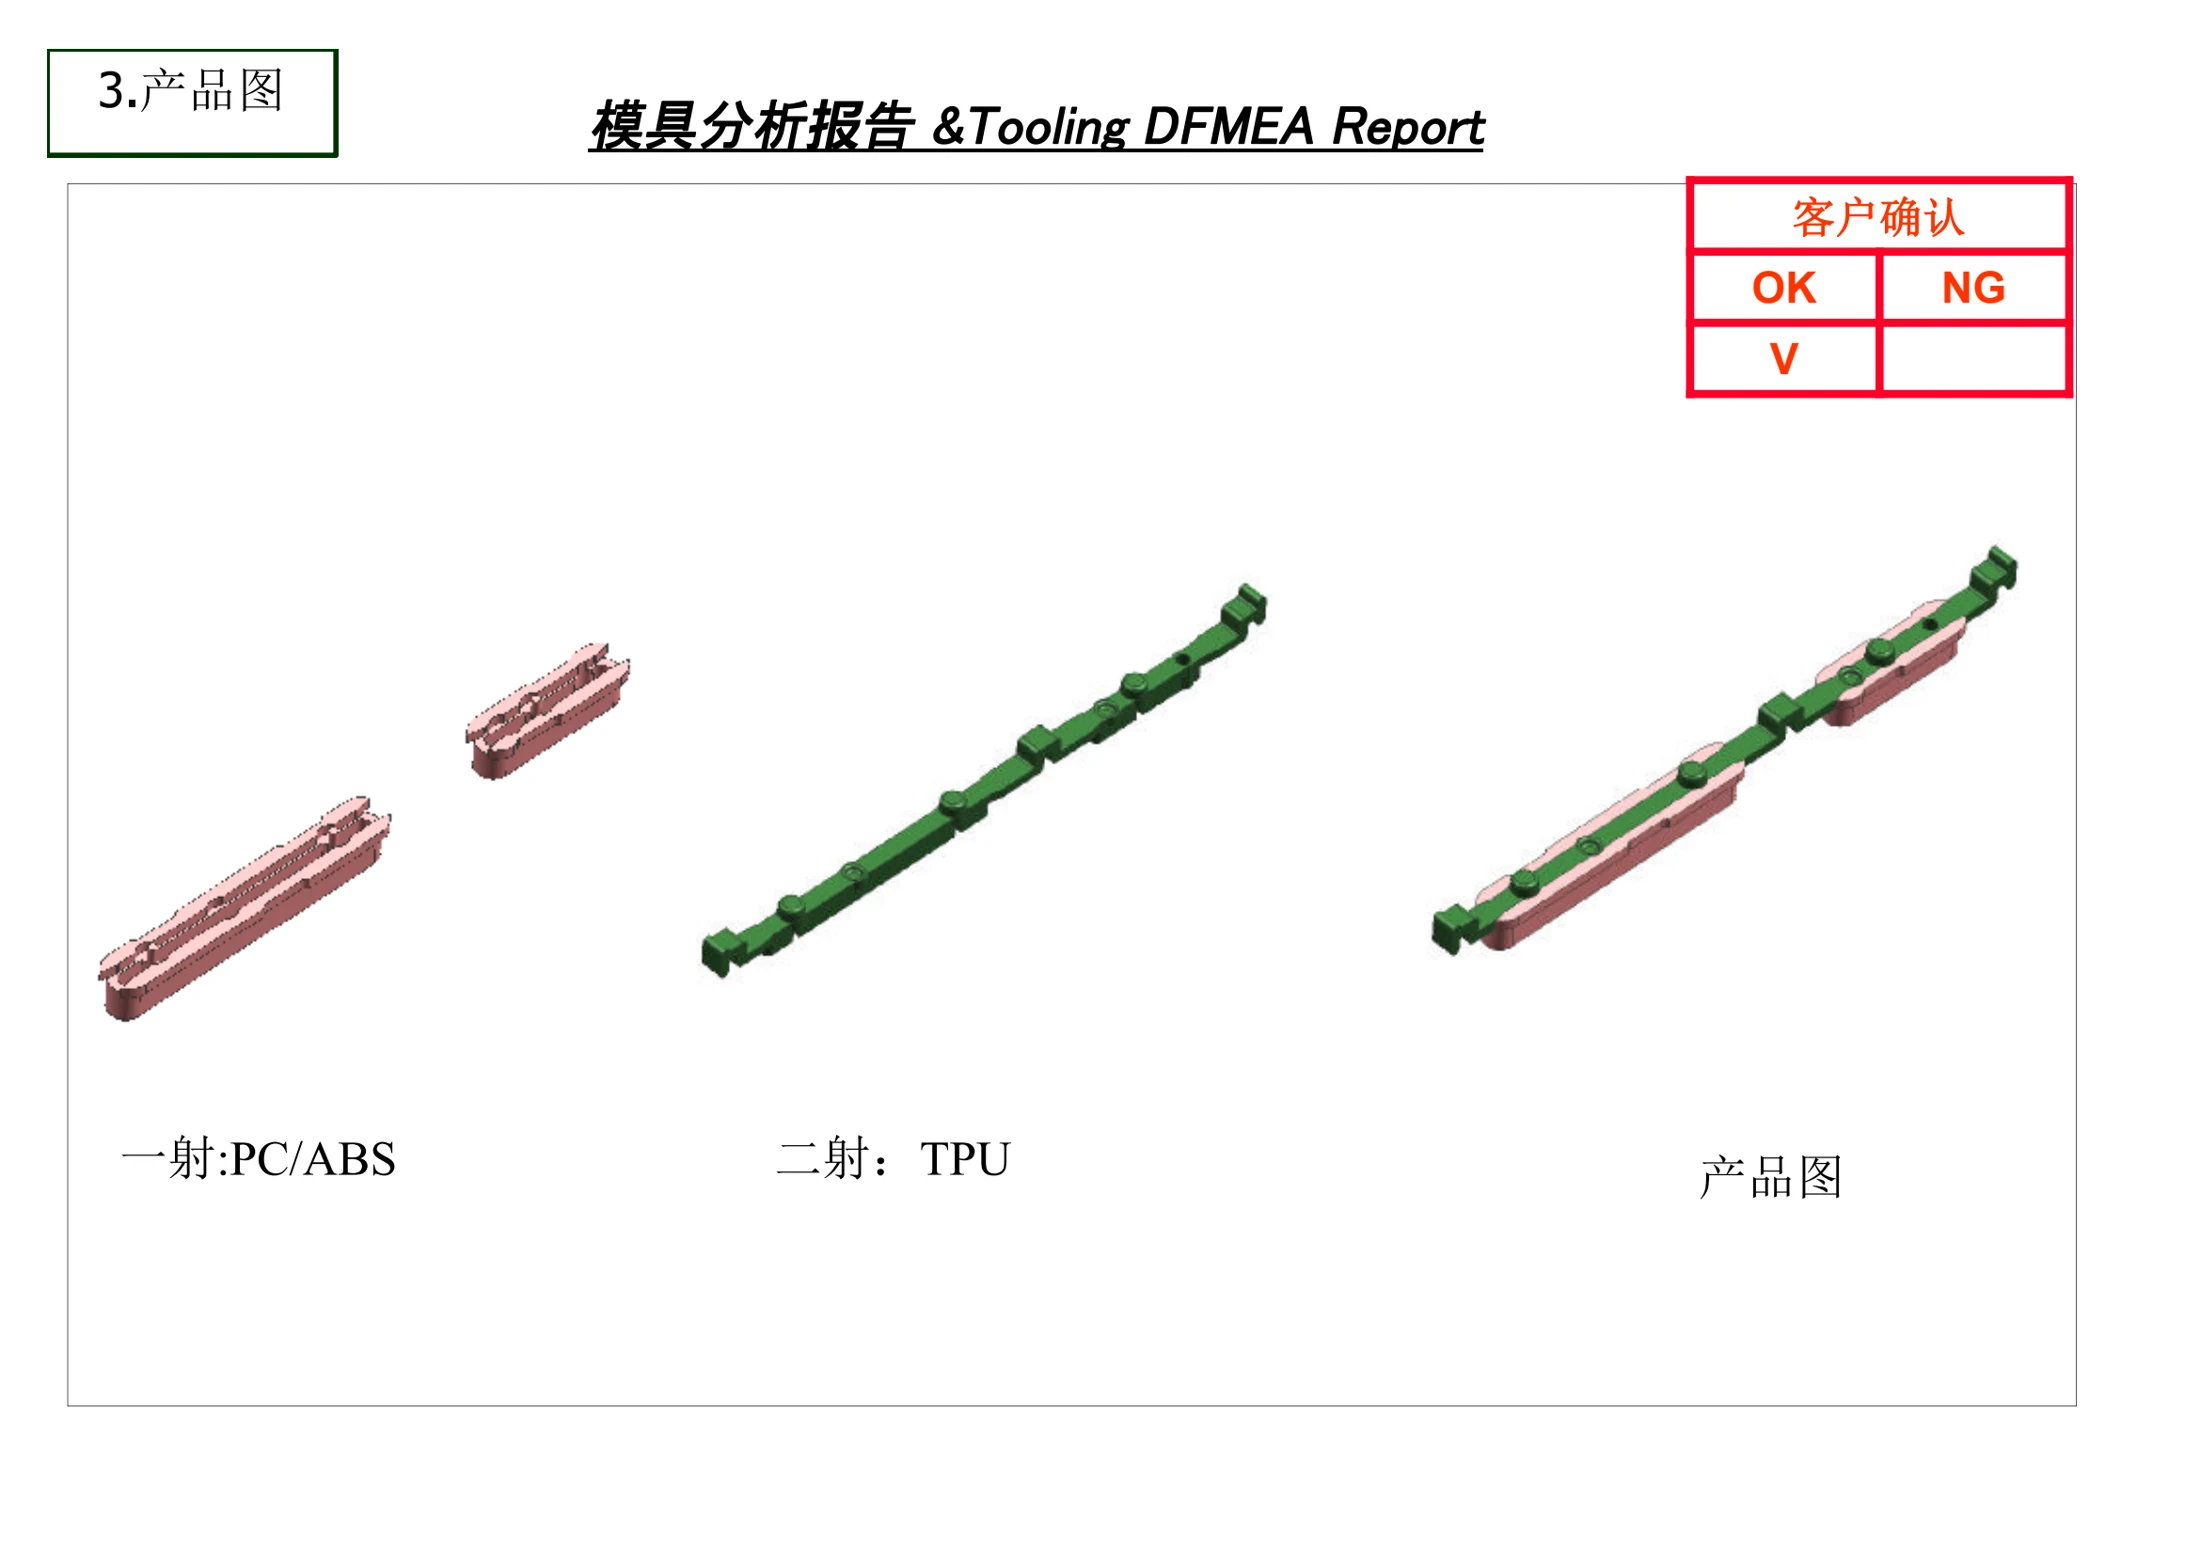
产品图明确了双色成型的定义:一射为 PC/ABS(硬胶外壳),二射为 TPU90A(软胶包覆),二者构成双料上盖按钮。其作为后续 PL 线、进胶与排位分析的产品基准。
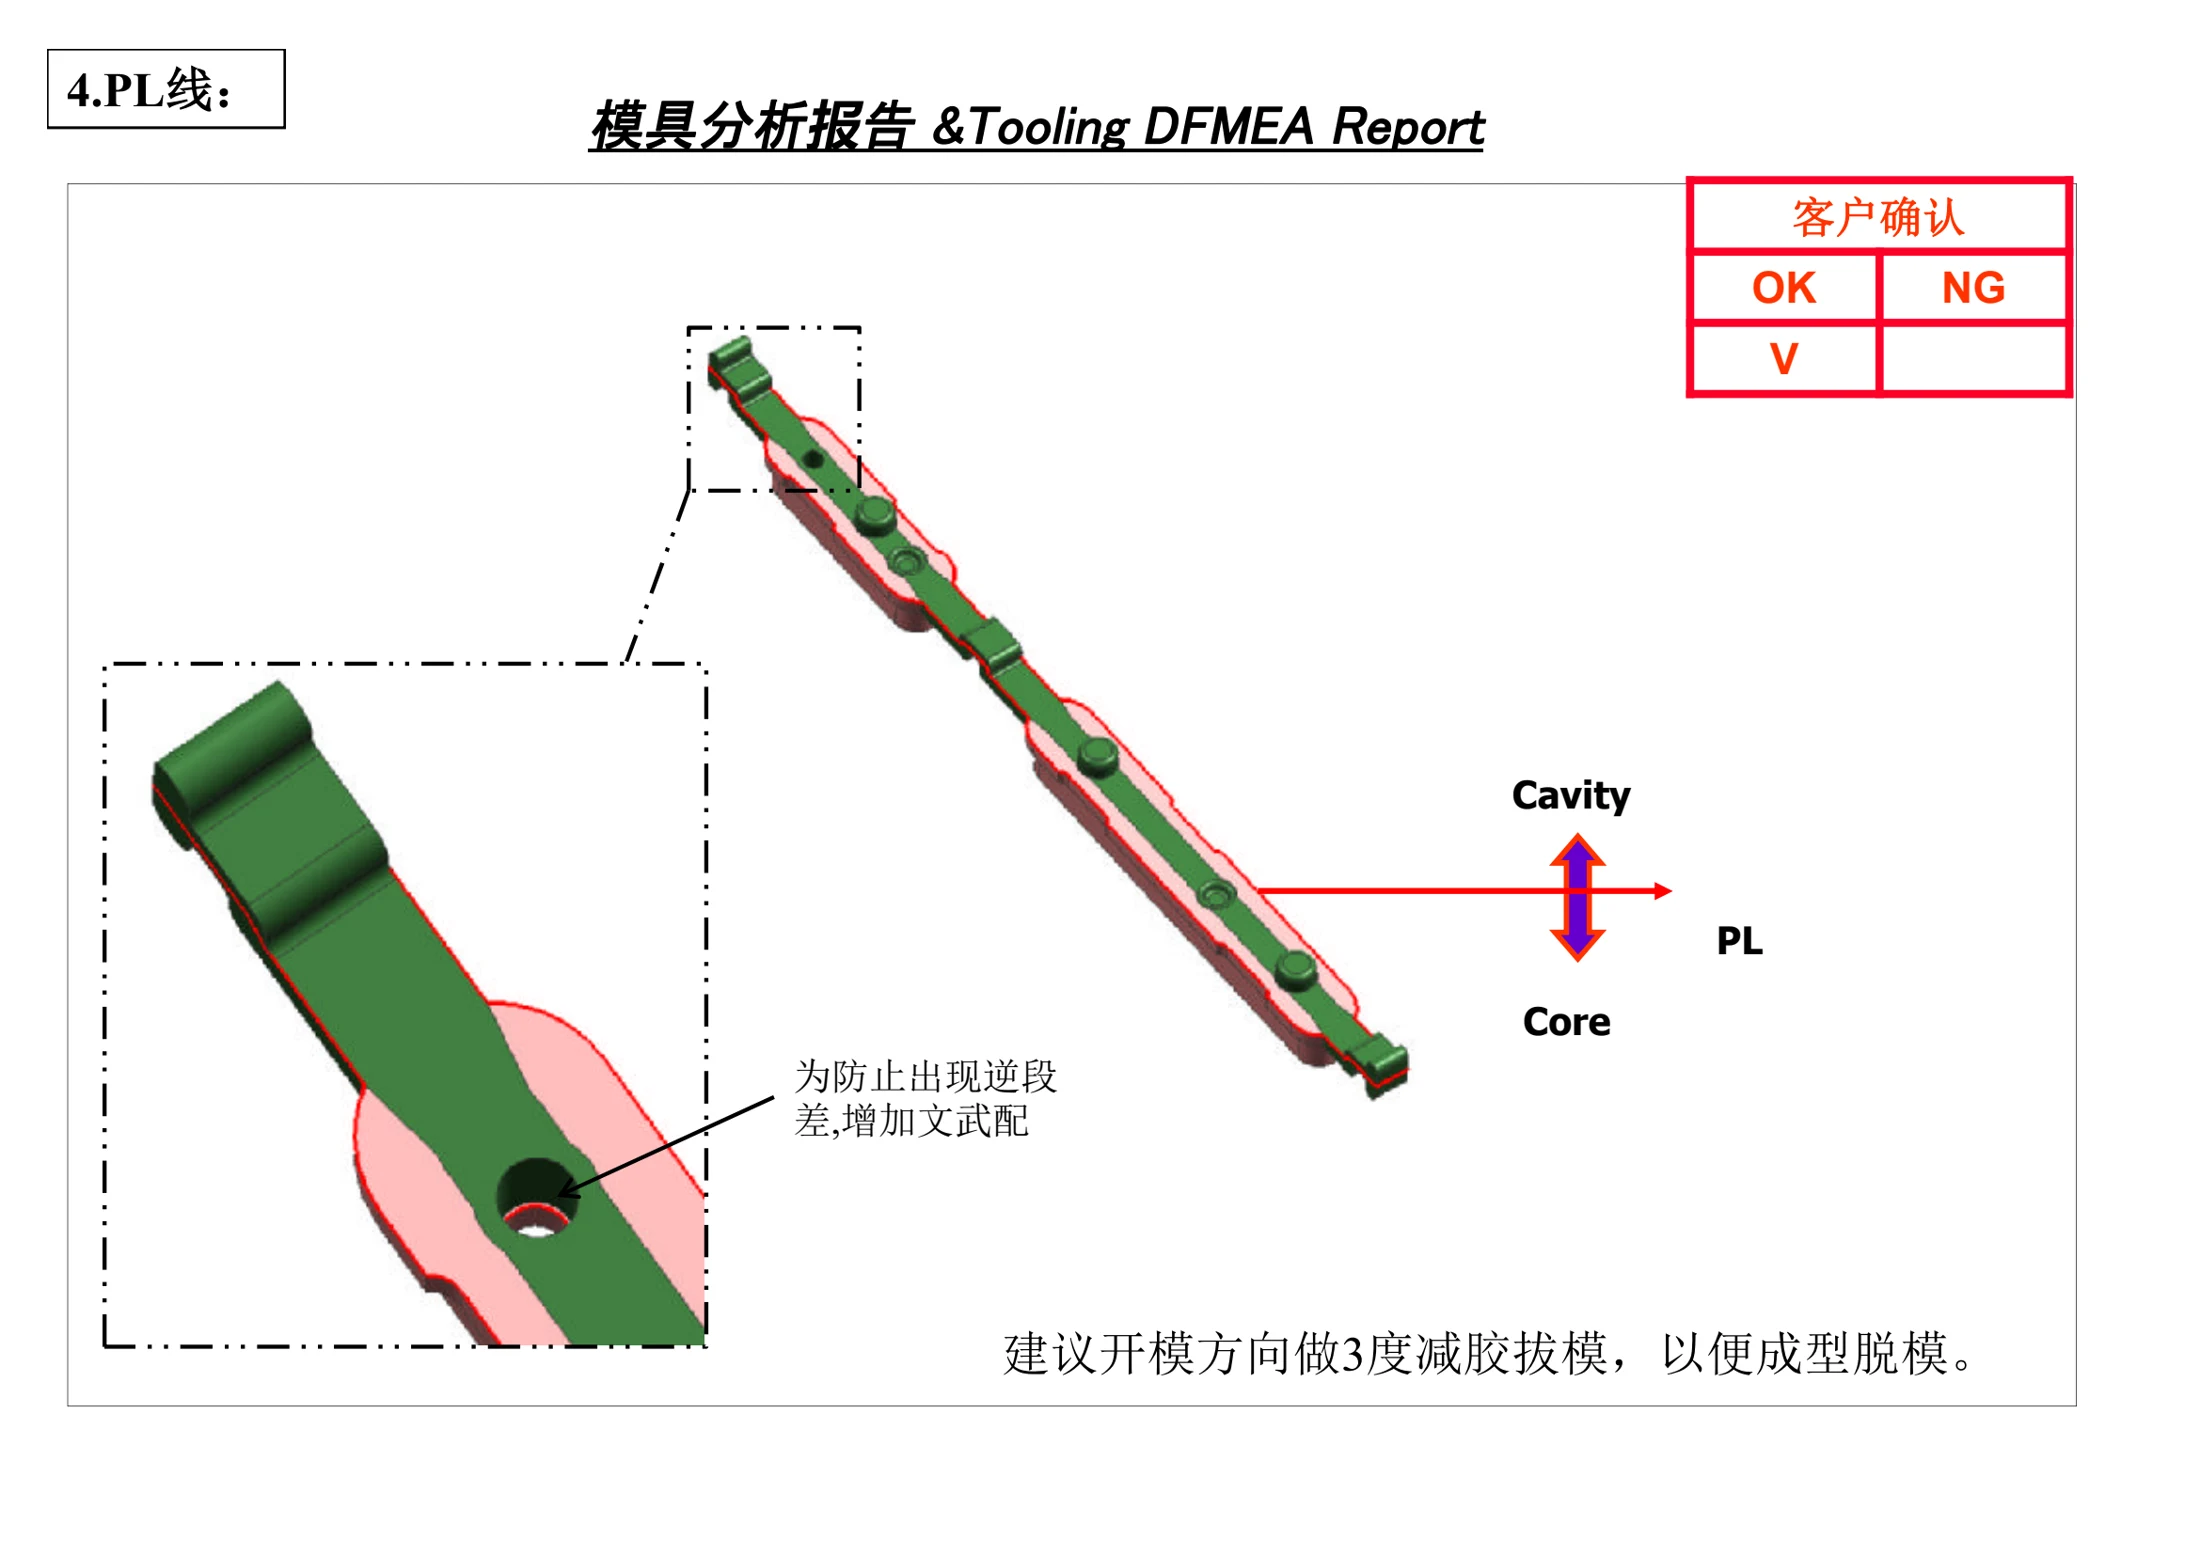
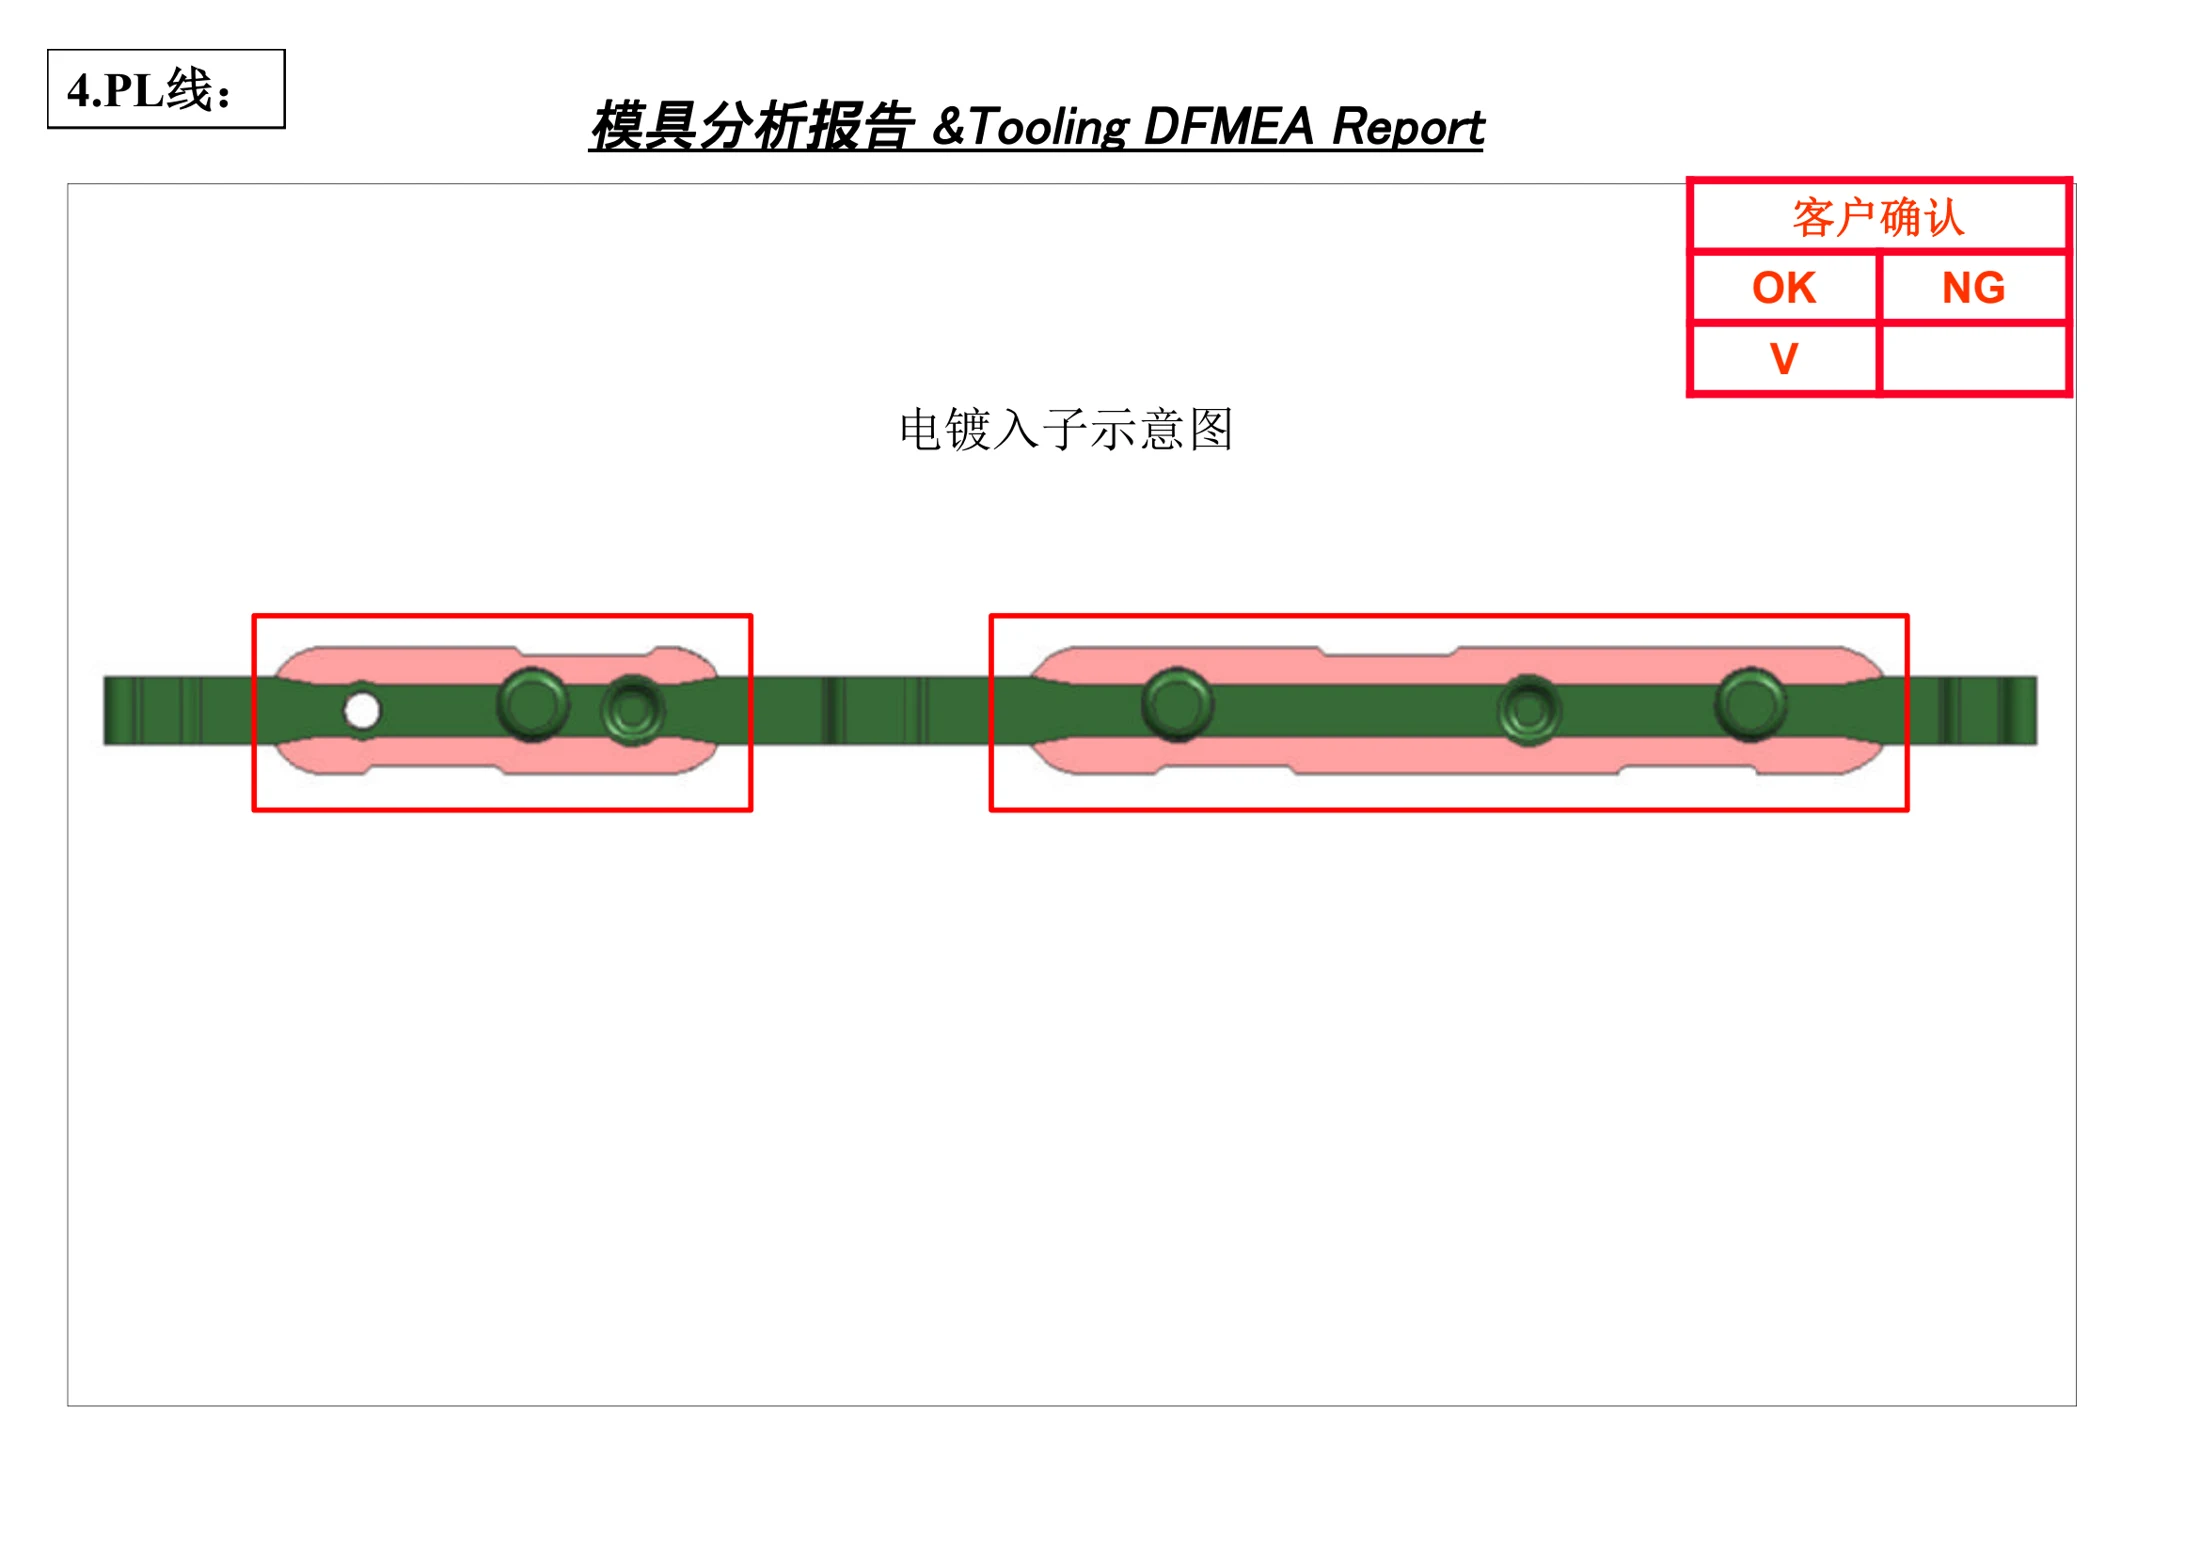
标注 Cavity(母模)、Core(公模)与 PL(分模线):建议沿开模方向做 3 度减胶拔模,以利成型脱模;为防止出现逆段差,在分模面局部增加文武配(公母模相互配合的止口结构),避免孔缘两侧因分属不同模仁而产生反向段差。电镀入子示意图说明母模侧电镀区域以入子方式单独加工,便于表面处理与维护。
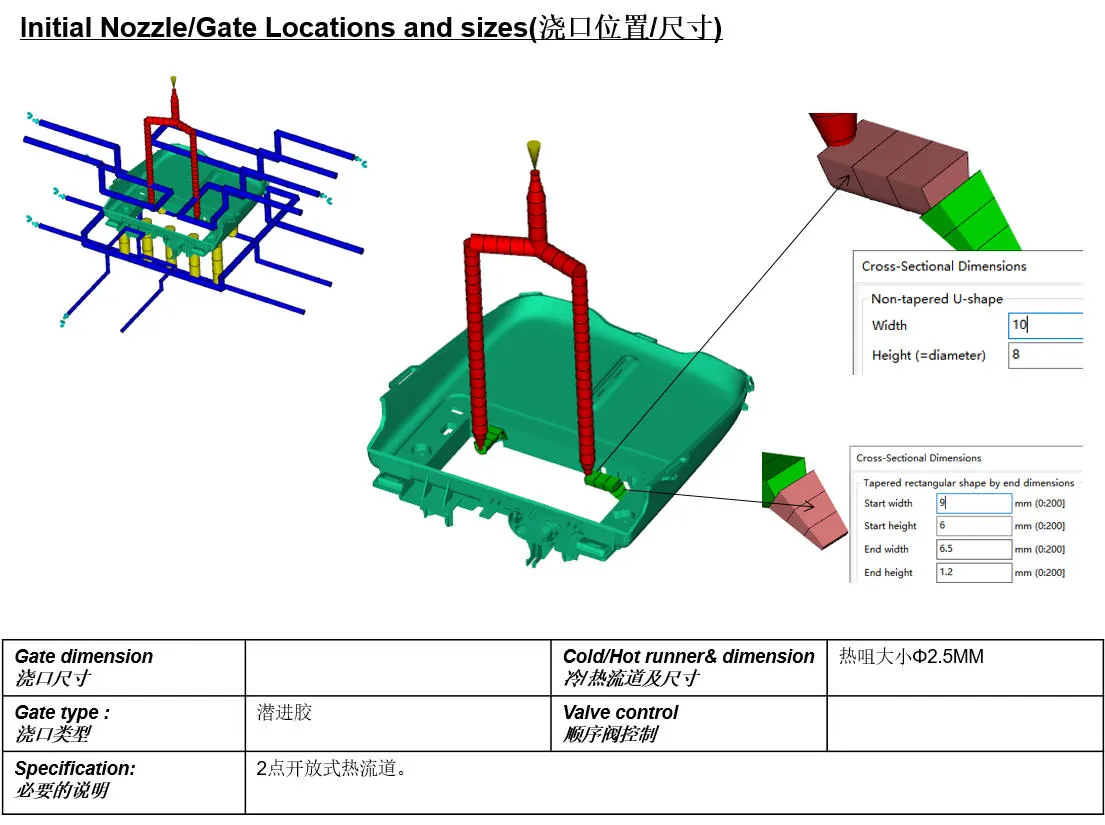
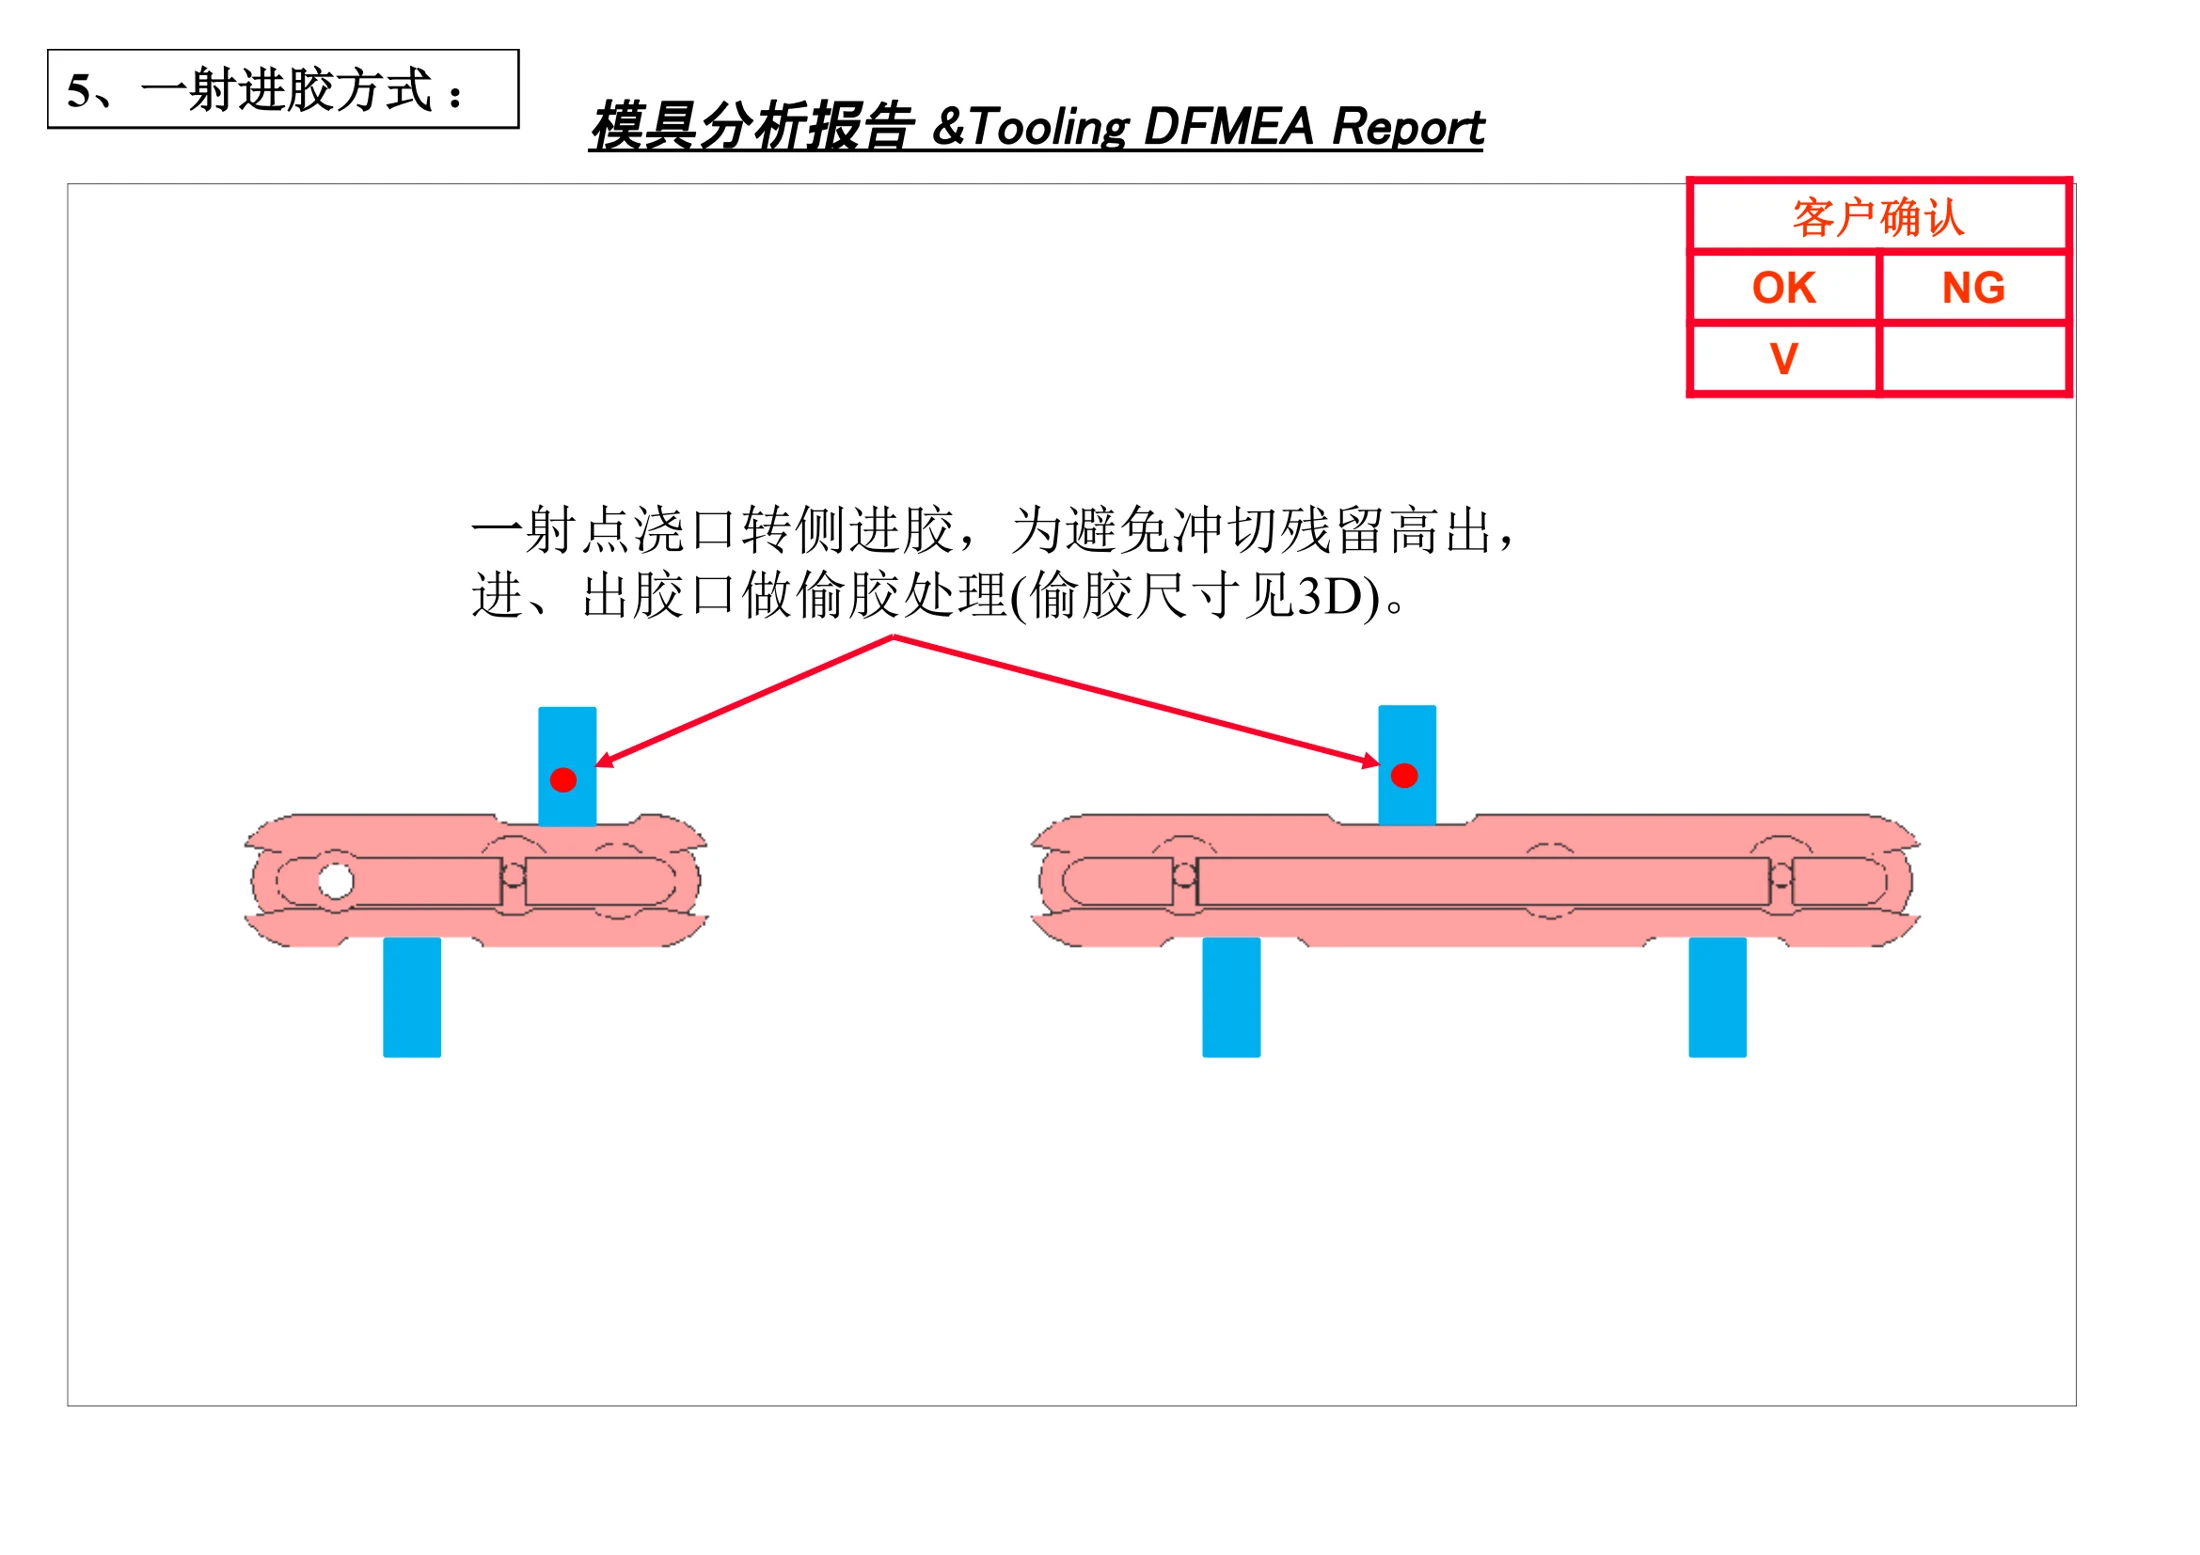
一射进胶:采用点浇口转侧进胶;为避免冲切后浇口残留高出产品面,进、出胶口均做偷胶处理,偷胶尺寸见 3D。
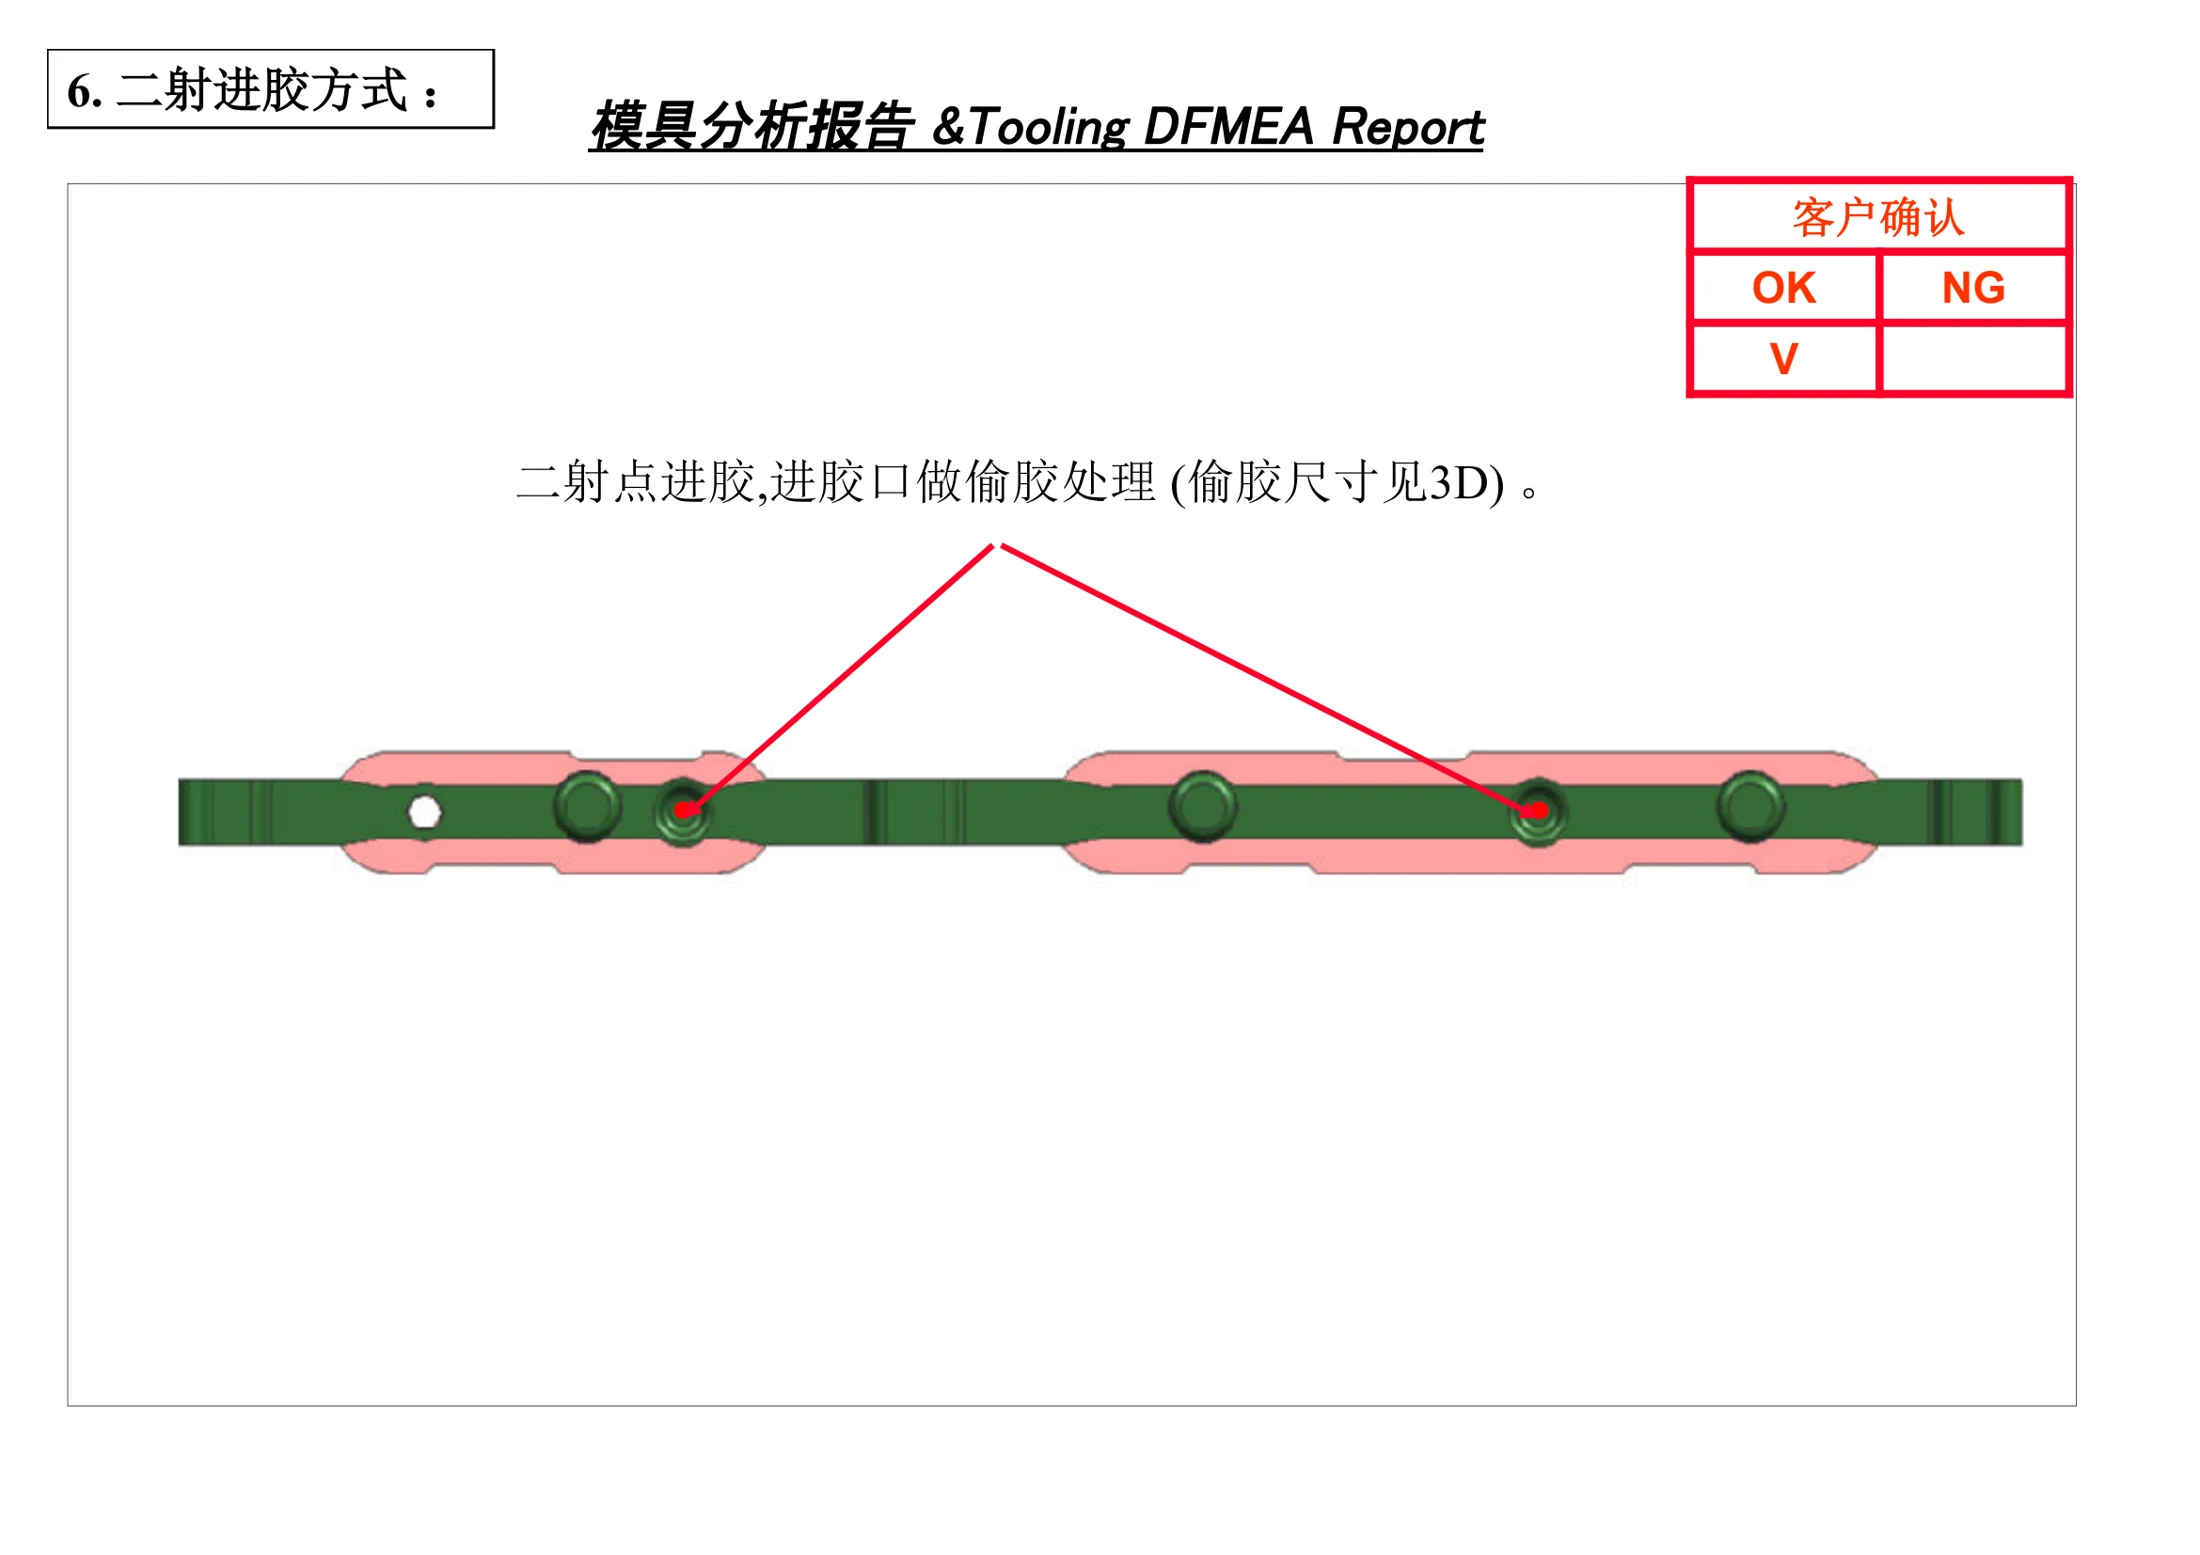
二射进胶:采用点进胶,进胶口同样做偷胶处理(偷胶尺寸见 3D),以控制软胶进胶痕迹与残留高度。
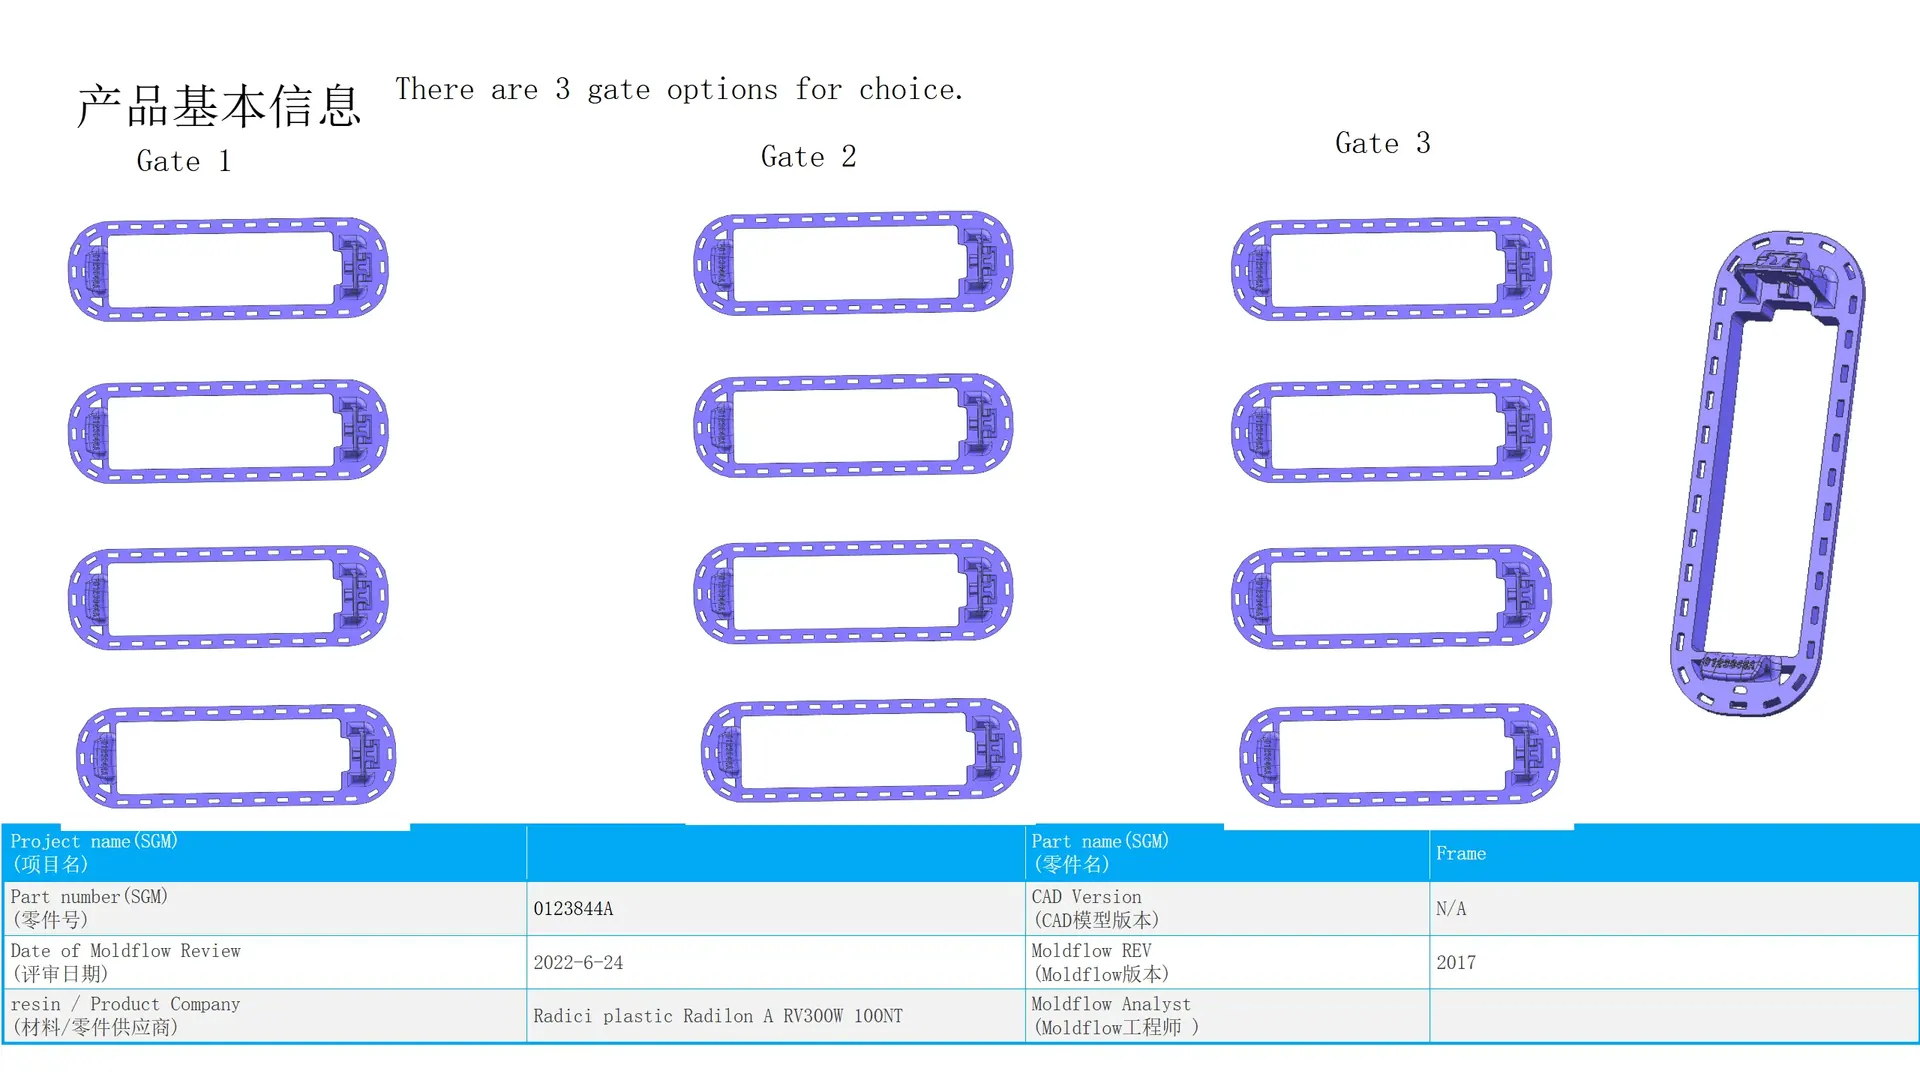
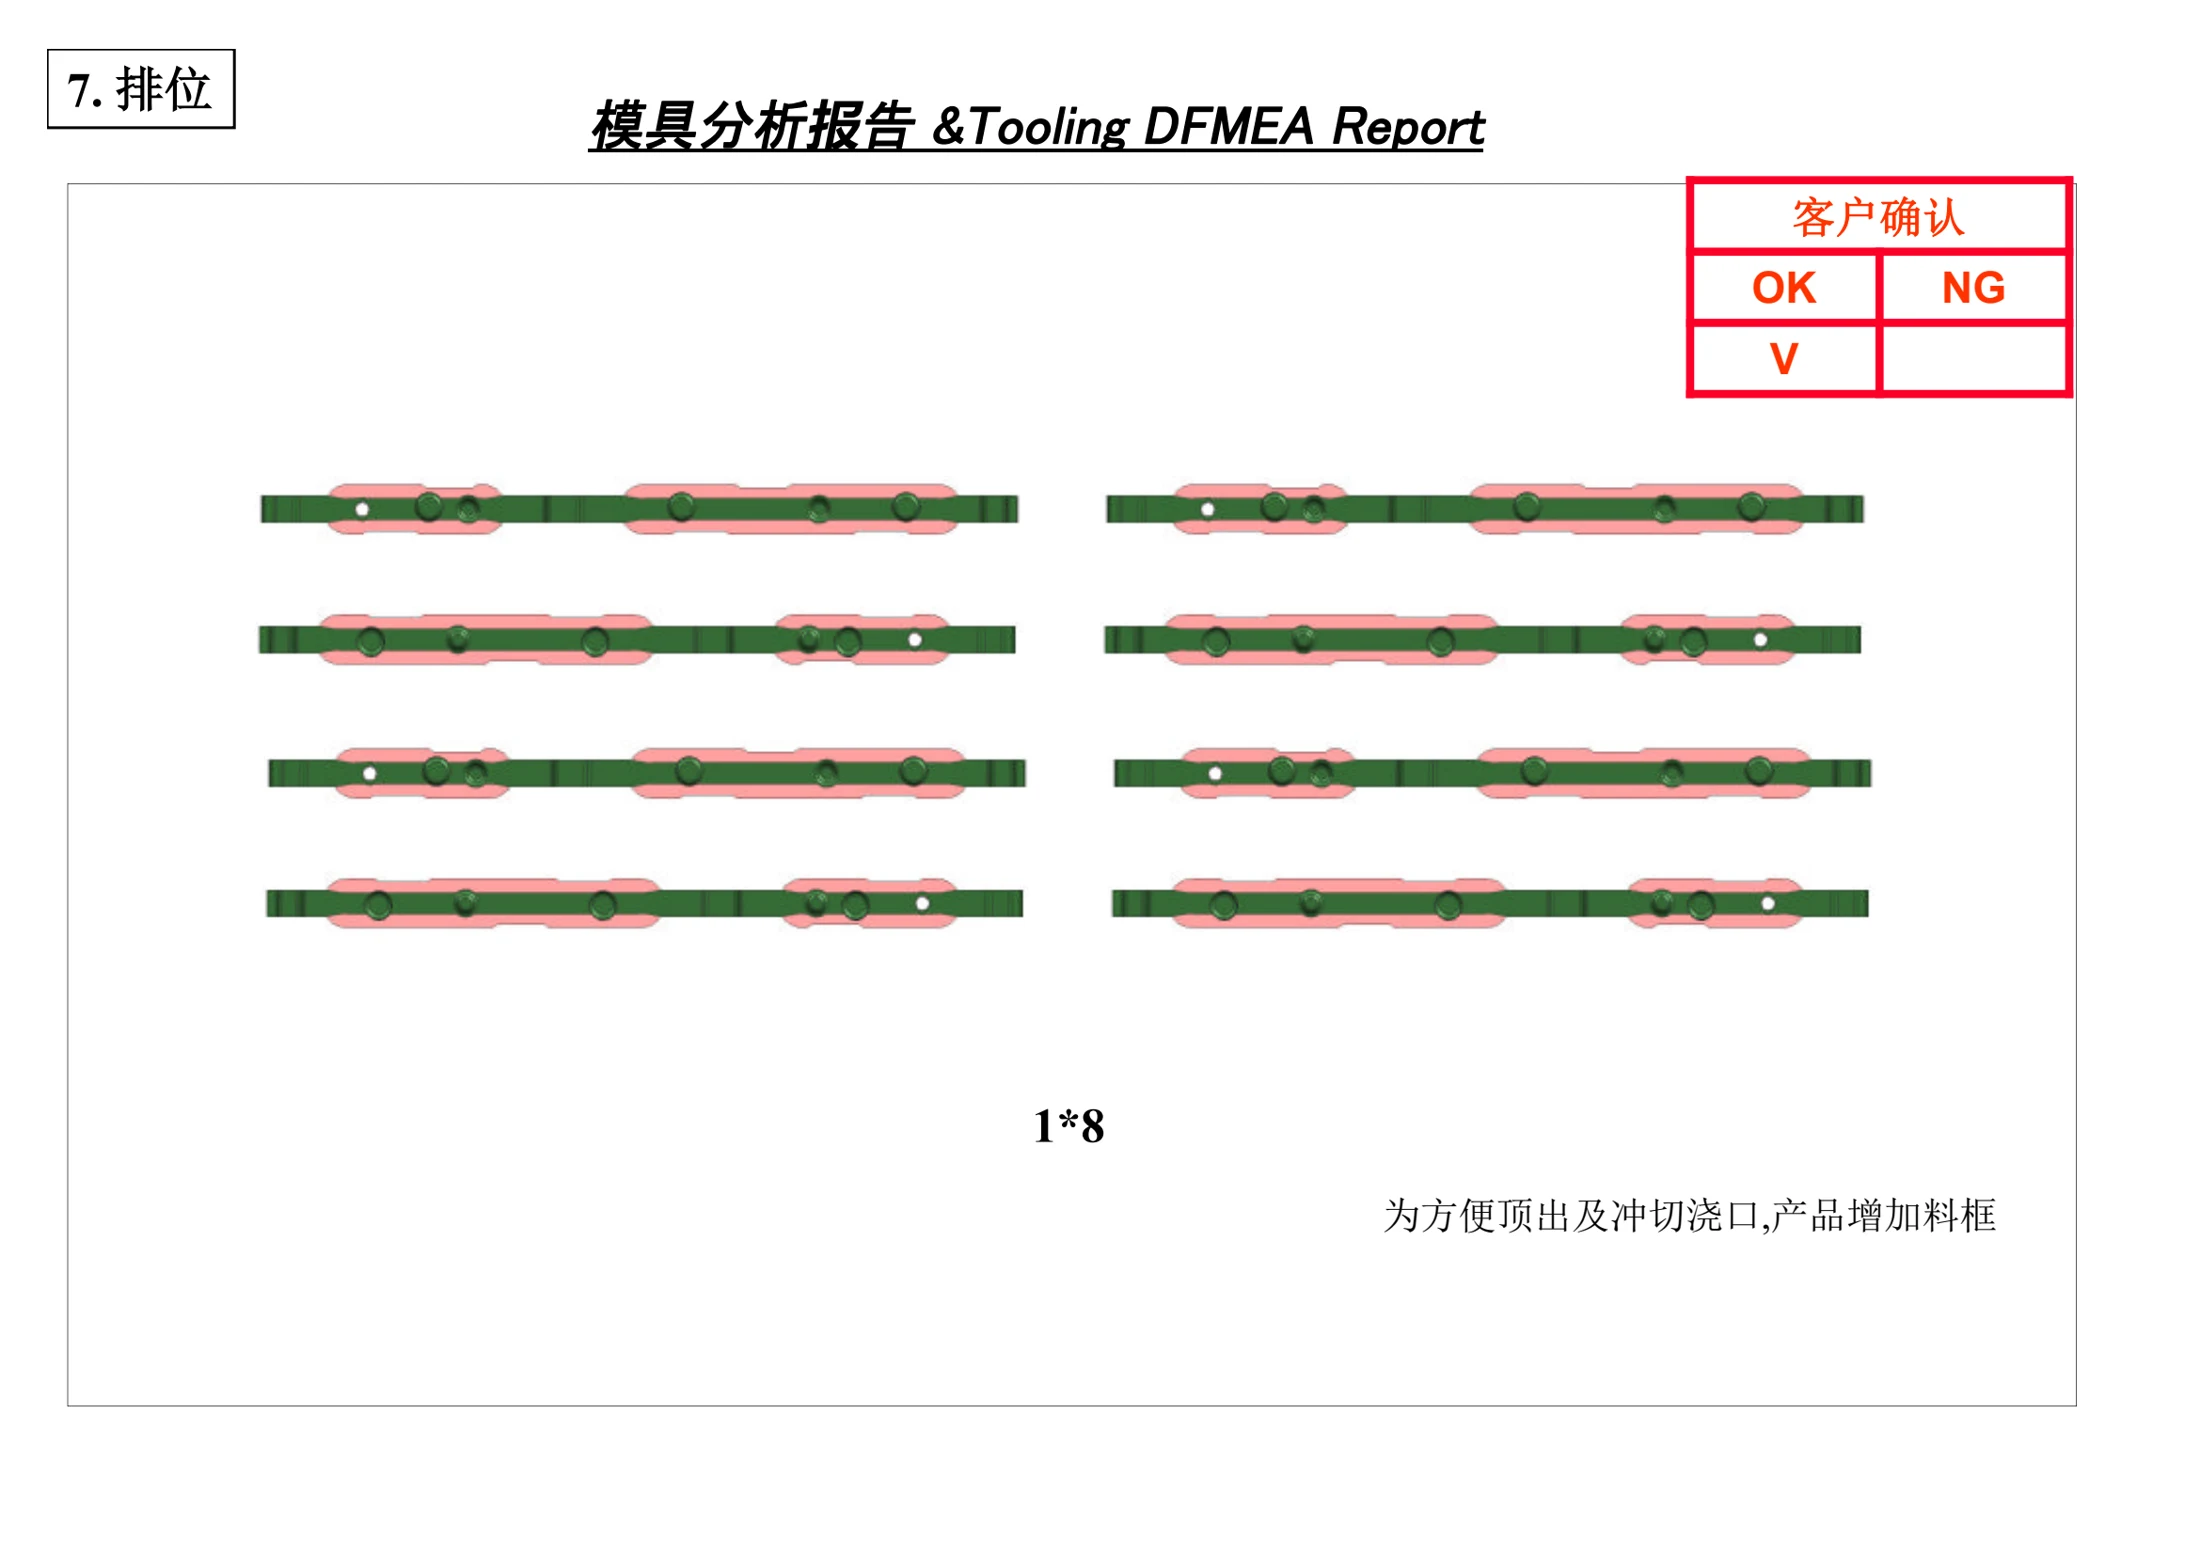
排位:采用 1×8 布局(2 列 × 4 行共 8 腔);为方便顶出及后续冲切浇口,在产品外围增加料框(料带 / 流道框),将产品与流道系统连接。
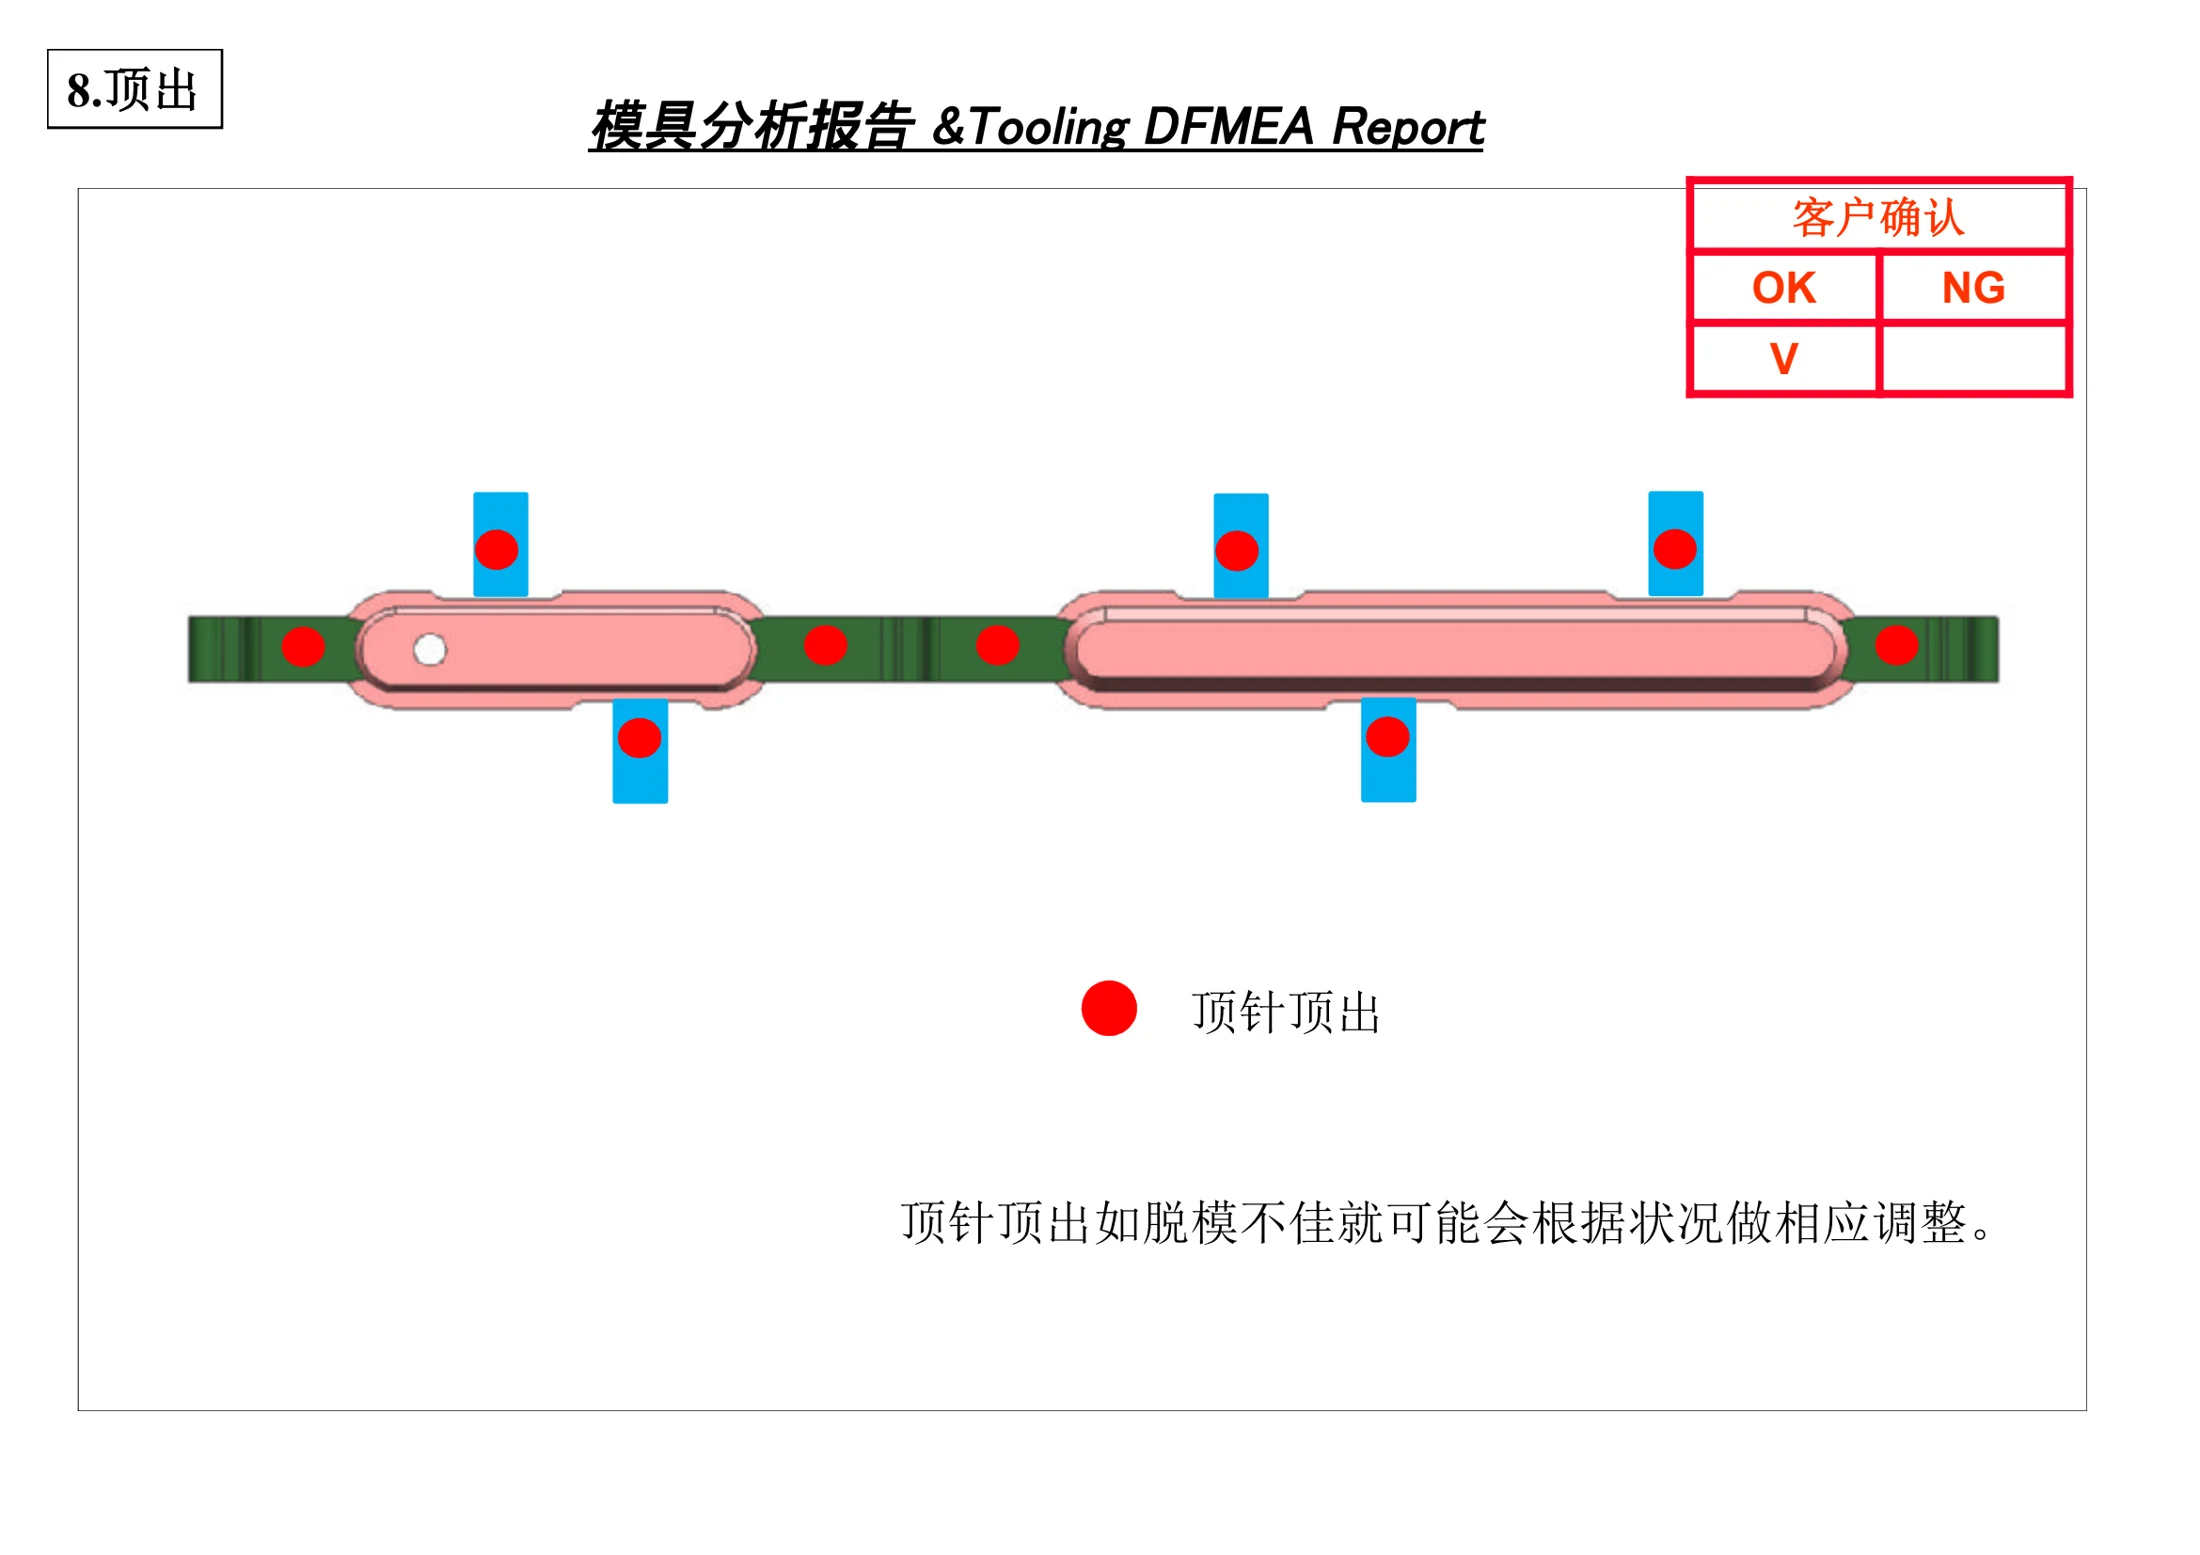
顶出:采用顶针顶出;并注明若脱模不佳,将视状况做相应调整(如增加顶针或改结构)。
综合本报告的 10 页评审,双色模具开模前需重点确认:双色料性的缩水率差异(PC/ABS 4/1000 与 TPU 6/1000)、一二次结合面的拆分与咬合、PL 面拔模与逆段差控制、双射进胶的偷胶与残留控制,以及排位料框对顶出与冲切的辅助。上述结论均来自原报告原文,可作为同类双色(双料)注塑模具 DFM 评审的参考清单。
扫码添加工程师