 扫码咨询
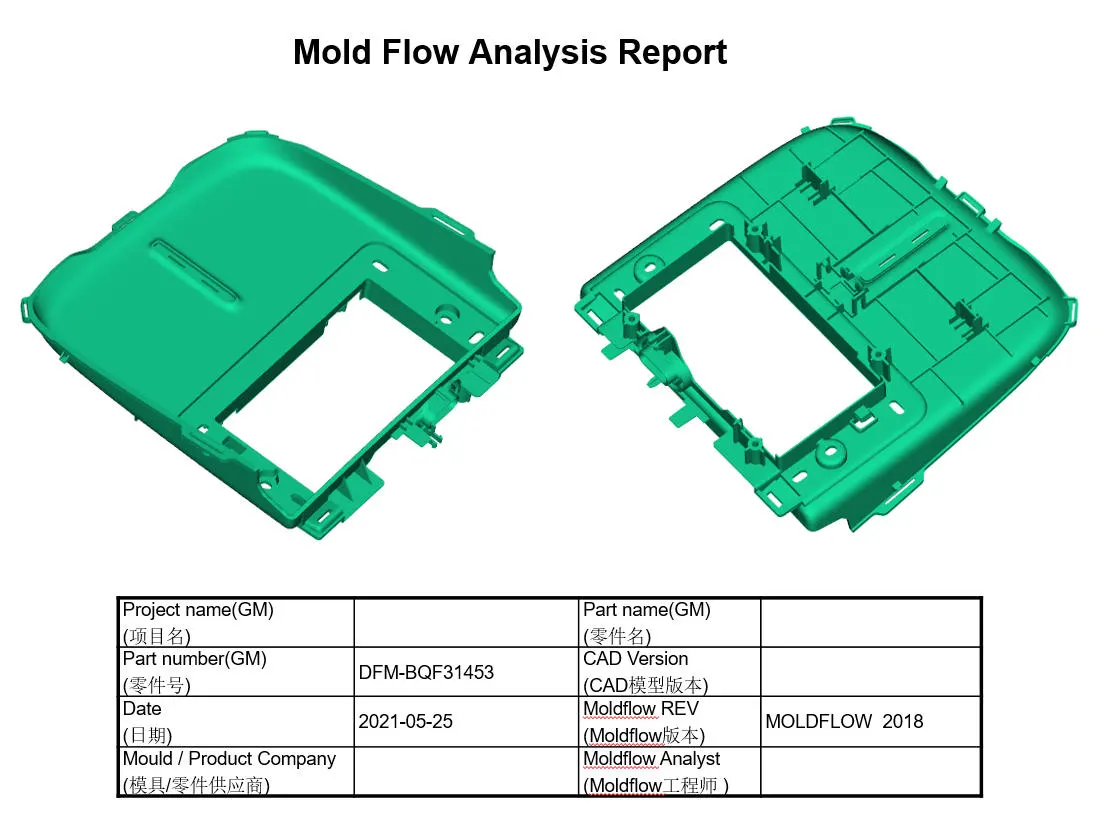
这是一份完整走完八项 CAE 分析的注塑模具模流分析报告,零件为带方形大开口的 PC 外壳件(零件号 DFM-BQF31453),2021 年 5 月在 Moldflow 2018 平台完成。报告从壁厚诊断开始,依次验证进胶方案、充填时间、V/P 切换压力、气穴位置、熔接线与缩印深度,最后给出冷却回路布置与整改建议。下文按模具工程师实际评审的顺序拆解这份报告,把每一张结果图读成“对模具结构意味着什么”。
零件的正面是一整片曲面外观面,背面密布网格状加强筋、BOSS 柱与卡扣,中间开了一个大方形通孔——这类结构是典型的外壳类件:外观面要求高(报告标注 Appearance Requirements: MIC),背面结构复杂,进胶与顶出都受中间大开孔限制。
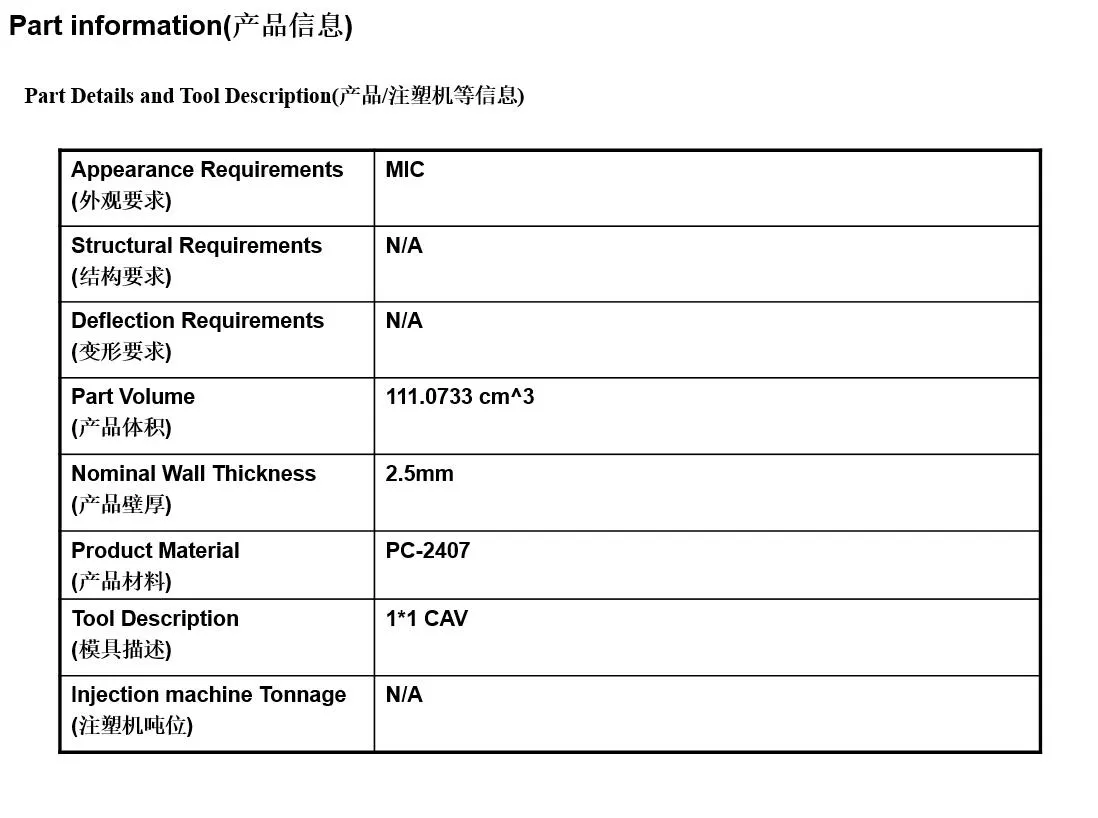
产品体积 111.07 cm³,名义壁厚 2.5mm,材料 PC-2407,一模一腔。这三组数字决定了后续几乎所有结论:PC 是黏度高、流动性差的材料,111 cm³ 的料量配 2.5mm 壁厚,流程比不小,因此必须靠两点进胶把流程一分为二,这也是后面浇口方案比选的出发点。
报告里 Structural Requirements、Deflection Requirements 与 Injection machine Tonnage 三栏都填 N/A——验收重点不在结构强度与尺寸变形,而在外观;注塑机吨位未指定,也意味着后文所有压力数值都是绝对值,没有具体机型做校核。这一点很关键——后面缩印分析出现 0.0414mm 的局部凹陷时,判断依据正是“外观面是否可见”,而不是数值大小。
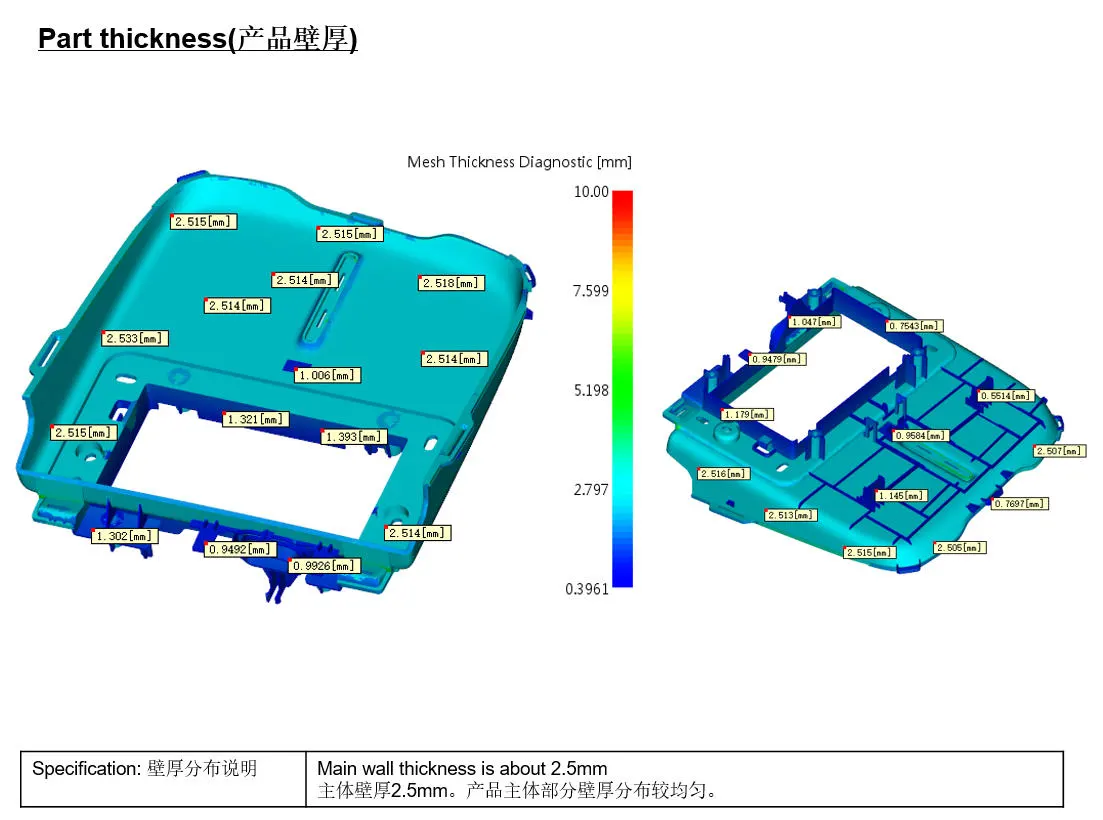
壁厚图是最先要看的一张。主体区域标注值集中在 2.514~2.533mm,与名义壁厚 2.5mm 高度吻合,说明产品主壁厚设计规整,不存在“厚薄悬殊”的先天问题——报告的说明栏原文也是“Main wall thickness is about 2.5mm / 主体壁厚 2.5mm,产品主体部分壁厚分布较均匀”。
但薄位不少:卡扣与筋条根部出现 1.321、1.383、1.302mm,柱位附近低至 1.047、1.006mm,卡扣与沟槽处进一步降到 0.9926、0.9492、0.743、0.7097mm,最薄处只有 0.5514mm——不到名义壁厚的四分之一。(色标下限 0.3961mm 是 Moldflow 的固定刻度下限,不是实测最小值。)
工程上,这些薄位就是“流动末端 + 滞流点”。熔体流到薄壁处速度骤降、温度快速流失,一旦两侧熔体在这里汇合,就会留下熔接线;如果薄位背后又是实体壁面,还会拉出缩印。后面两张图(熔接线、缩印)的问题位置,基本都能回溯到这张壁厚图上。
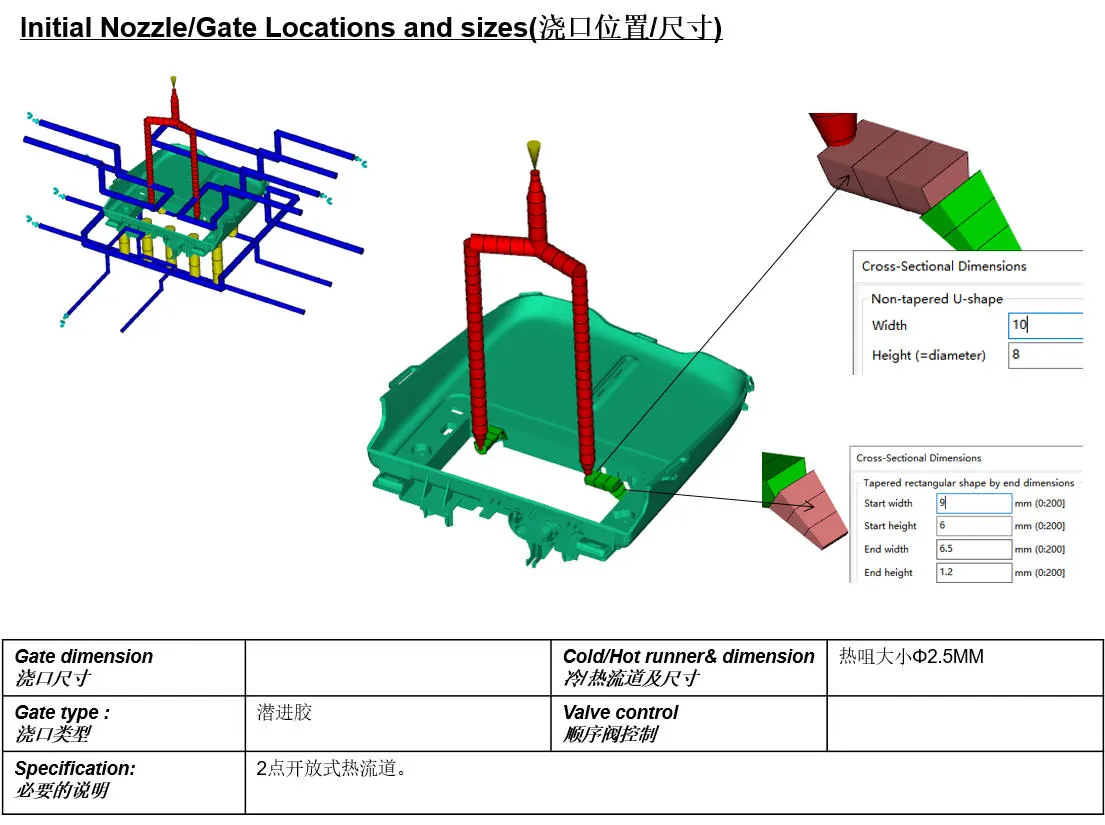
模具采用 2 点开放式热流道,热咀口径 Φ2.5mm,浇口类型为潜进胶(又称潜水进胶、剪切浇口)。流道截面分两段控制:主段为等径 U 型槽,宽 10mm、高(等于直径)8mm;末端过渡为锥形矩形,从起始 9×6mm 收敛到末端 6.5×1.2mm。报告在 Valve control 一栏注明“顺序阀控制”,说明两个热咀由顺序阀依次开启,而不是两路同时进胶。
这套尺寸组合的意图很清楚:前段大截面保证压力传递、减少沿程压降;末端小截面(1.2mm 高)提高剪切速率,让 PC 熔体在进胶瞬间产生剪切热,补偿薄壁处的温降。
潜进胶还有一个隐性好处——浇口在开模顶出时被自动切断,产品外观面不留浇口痕。对一个 外观要求 MIC 的件来说,这不是可选项,而是必须项。
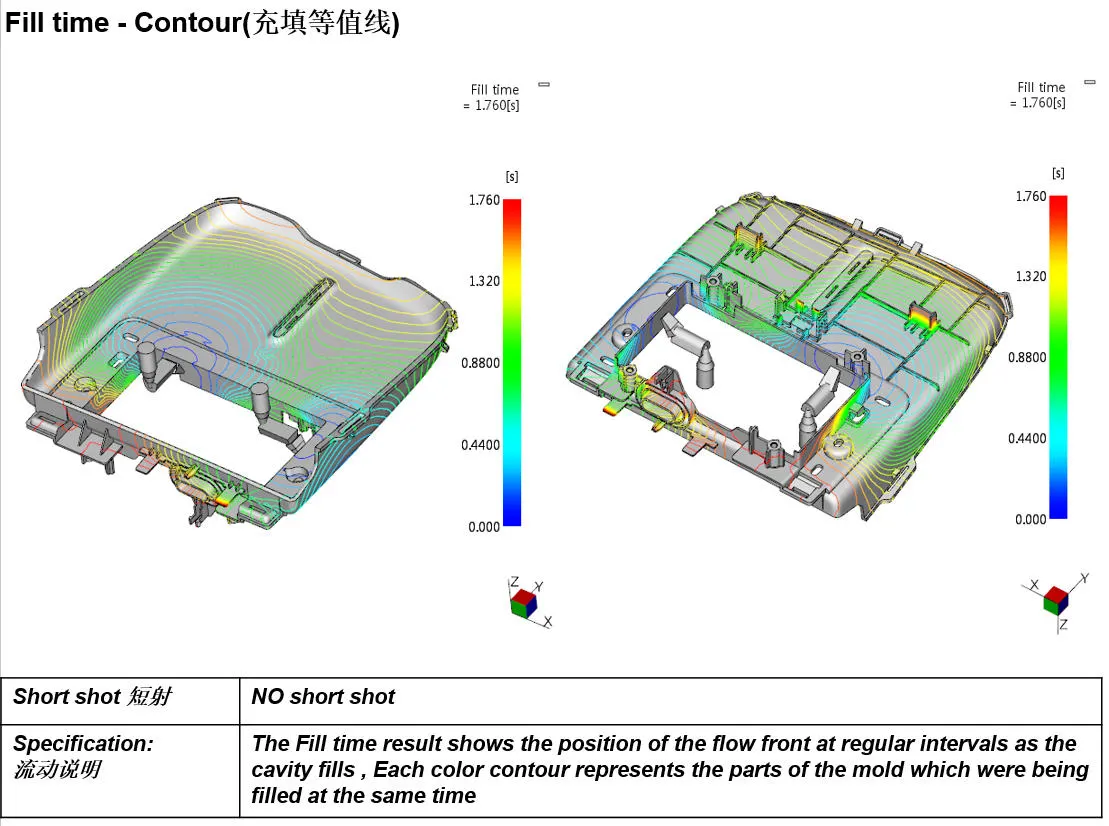
充填等值线显示,熔体在 1.760 秒内走完全部型腔,报告明确结论为 NO short shot(无短射)。
等值线(图中彩色环线)密的地方流速慢,疏的地方流速快。从图上可以读出两点:中间大开孔两侧的料流是被“分两路绕过孔再汇合”的,汇合位置就在孔的上下边缘——这也正是后文熔接线出现的位置;边缘卡扣区域等值线明显加密,说明末端填充偏慢,需要靠保压补缩。
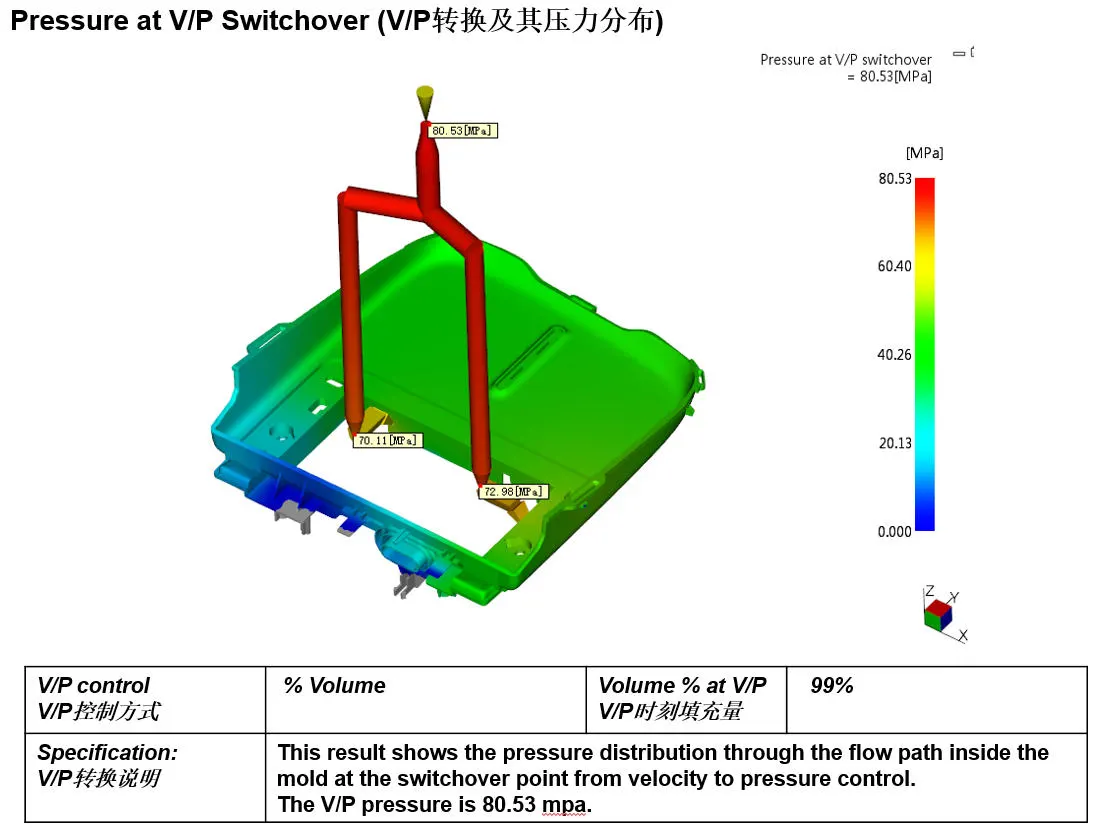
V/P 切换(速度控制转保压控制)时的型腔压力为 80.53 MPa,两个浇口入口分别为 70.11 MPa 与 72.98 MPa,切换点填充量 99%(按 % Volume 控制)。
这组数据的解读要点有三个。其一,80.53 MPa 的注射压力对 PC 而言完全在正常区间,说明两点进胶把流程缩短后,不需要靠高压硬顶;其二,两个浇口压力只差 2.87 MPa,说明两点进胶接近平衡,不会出现一路先到、一路滞后的充填失衡;其三,99% 体积切换意味着几乎填满才转保压,这是薄壁件常用的策略——太早切换会因补缩不足而缩痕明显,太晚则飞边和残余应力上升。
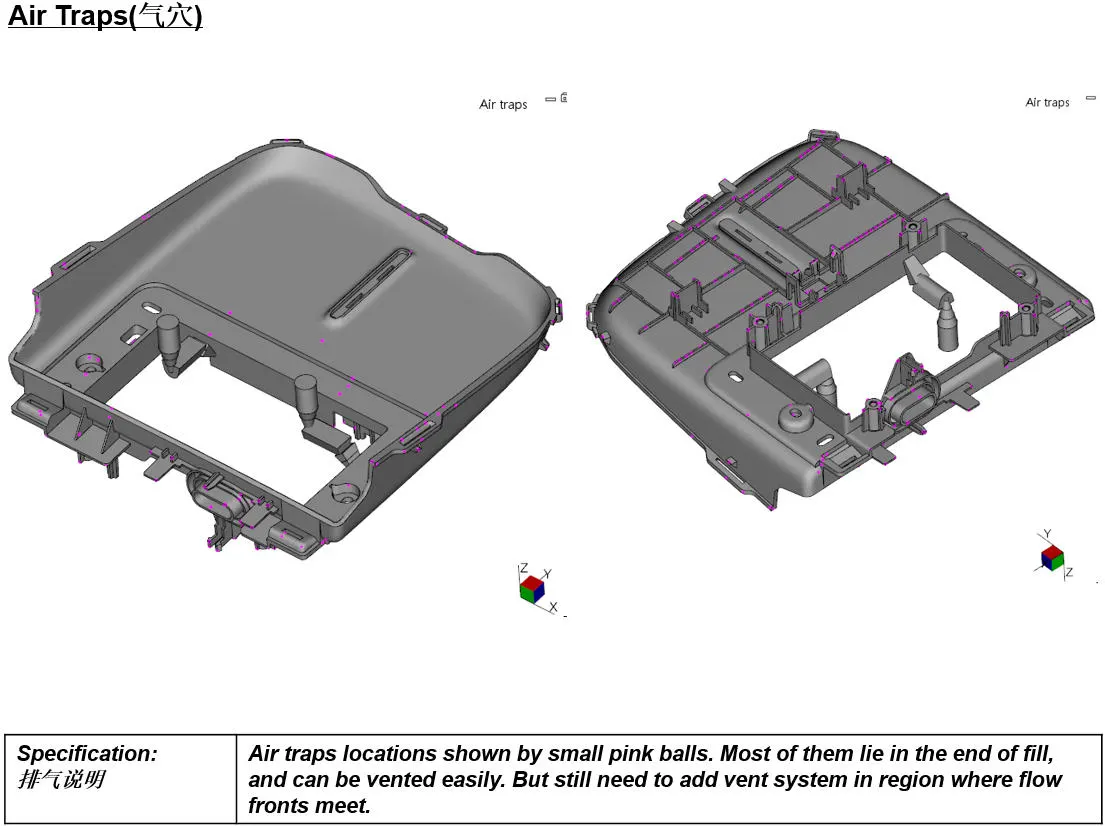
气穴以粉色小球标示。报告原文的判断是:大部分气穴位于填充末端,容易排气;但流动前沿汇合区域仍需增设排气系统。
这两句话的分量不一样。末端气穴落在分型面上,靠分型面间隙和常规排气槽就能解决;而“流动前沿汇合区”的气是被两股料流包在型腔中间的,没有天然出口,只能靠镶件拼缝、顶针间隙或专门加排气镶块来引出去。这类气穴一旦排不掉,表现出来就是烧焦黑点或局部亮斑,在 MIC 外观件上是致命缺陷。
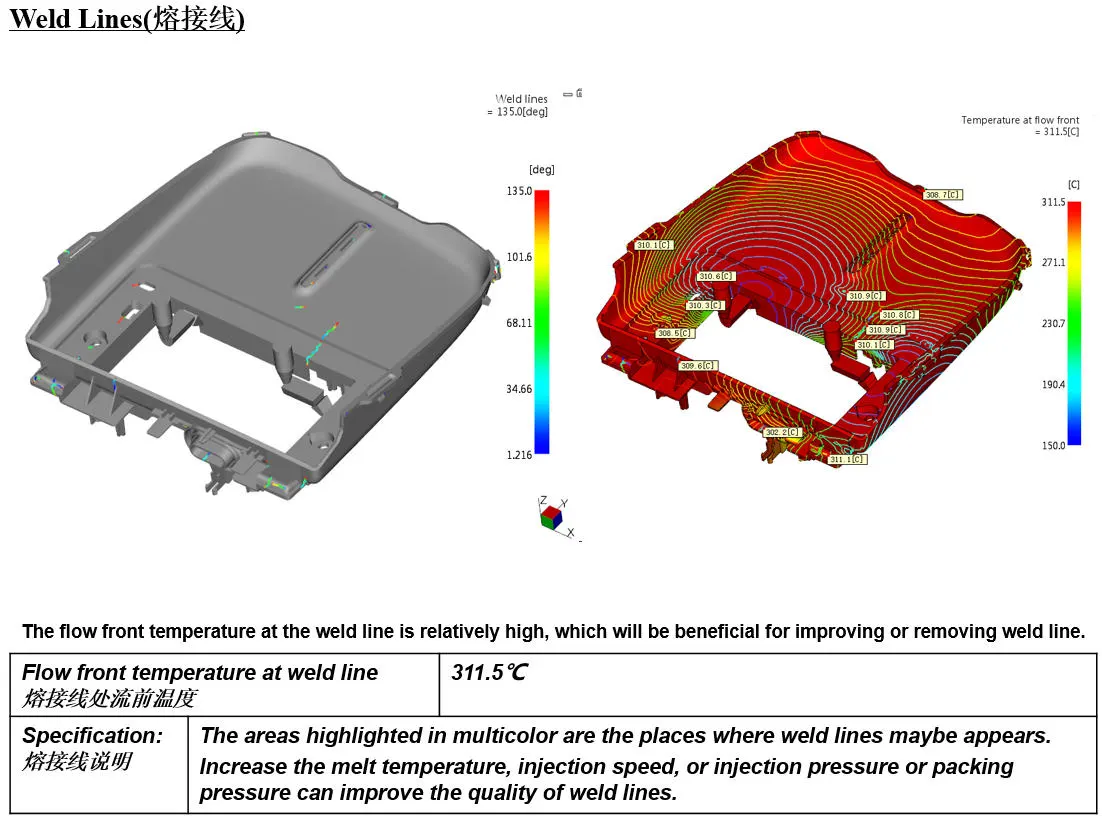
熔接线判据为汇合角 135°,图中多色高亮区域即可能产生熔接线的地方,集中在中间大开孔的上下边缘与底部卡扣区——与充填等值线的汇合位置完全对应。
决定熔接线强度的不是角度,而是汇合瞬间的料温。报告给出的熔接线处流动前沿温度为 311.5 ℃(整腔前沿温度区间 150.0~311.5 ℃),并明确判断这个温度“相对较高,有利于改善甚至消除熔接线”。
原因在于:两股料流汇合时,界面处的分子链已经冷却取向,只有靠足够高的温度让界面重新扩散缠结,才能恢复强度。温度越高,熔接线越“愈合”。对 PC 来说 311.5 ℃ 已接近其加工温度上限,这是好事,但也意味着工艺窗口不宽——料温再往上走,降解、银纹、色差的风险会迅速上升。所以报告给出的改善手段一共有四项——提高熔体温度、提高注射速度、提高注射压力或提高保压压力——而不是无限升温。
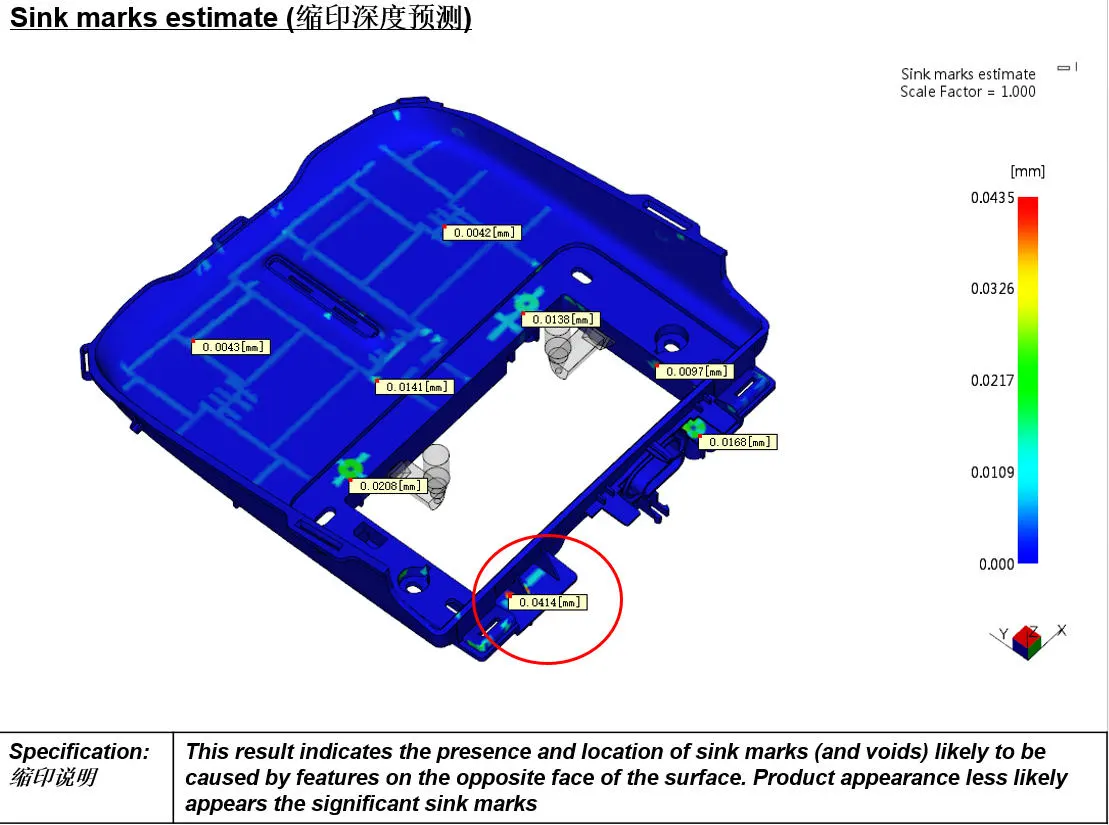
缩印预测的量程为 0~0.0435mm(放大系数 1.000)。图中标注的凹陷值依次为 0.0414、0.0208、0.0160、0.0141、0.0138、0.0097、0.0043、0.0042mm,最大点 0.0414mm 被红圈标出,位于底部卡扣/筋条与壁面交接处。
报告结论是:这些缩印由背面特征(筋、柱、卡扣的实体堆积)引起,产品外观面不太可能出现明显缩印。这个判断符合实际——0.04mm 级别的凹陷在蚀纹面或哑光面上几乎不可见,只有高光面才需要在意。
同时报告指出体积收缩不均匀,需要通过保压曲线(packing profile)来控制。工程上的做法是分段保压:先高压补缩浇口附近,再逐级降低压力让远端自然补缩,避免“一刀切”保压导致近浇口过保、远端不足。
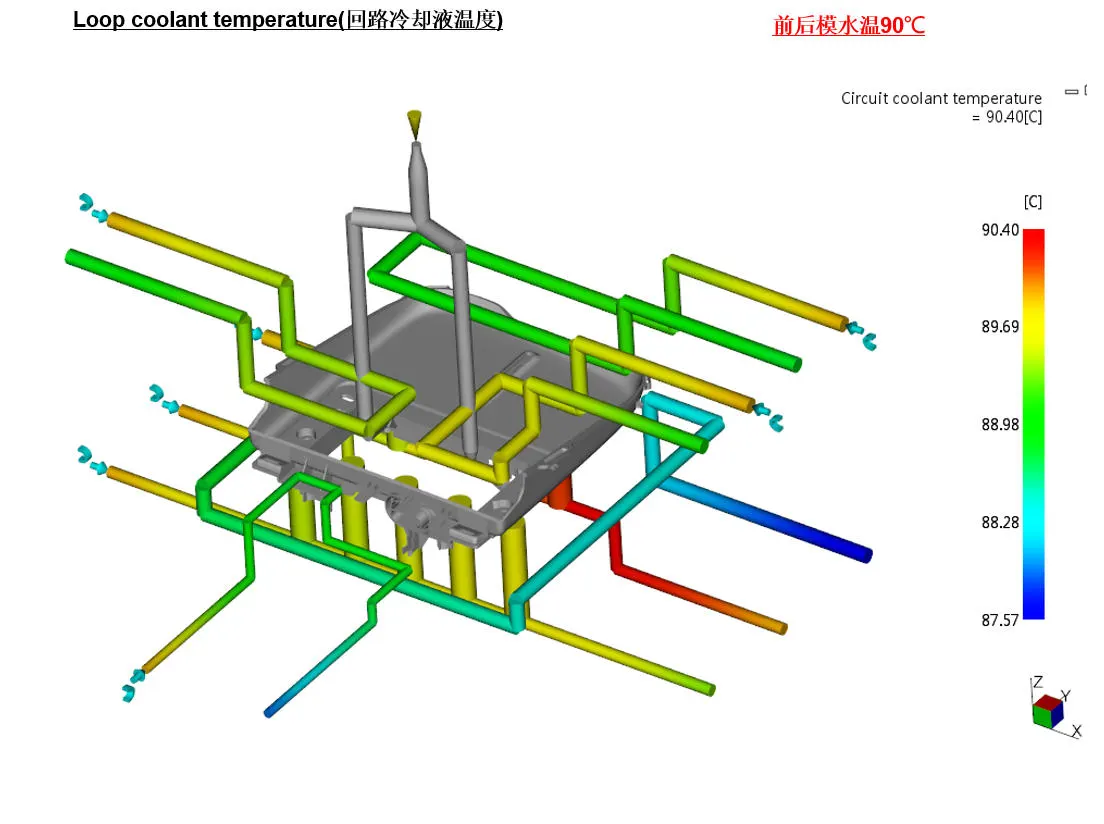
PC 属于高模温成型材料,本方案前后模水温均设定 90 ℃,冷却液出口温度 90.40 ℃,整个回路网络温度分布区间 87.57~90.40 ℃,温差 2.83 ℃。
这个温差是好指标。回路温差大,意味着靠近出入口的型腔区域模温不一致,产品容易出现单边收缩、翘曲和色差;2.83 ℃ 的差异说明水路排布与流量分配基本均匀。从图上能看到,回路在四周分布得比较均匀,没有出现某一侧温度明显偏低的情况。需要说明的是,这一页只给出了整个回路网络的温度分布,并没有区分前模与后模各自的走向——报告右上角那句“前后模水温 90℃”是整模的模温设定,不是两套独立回路各自的实测值。所以哪一路对应外观面、哪一路对应筋位区,还需要开模后对照水路图确认。
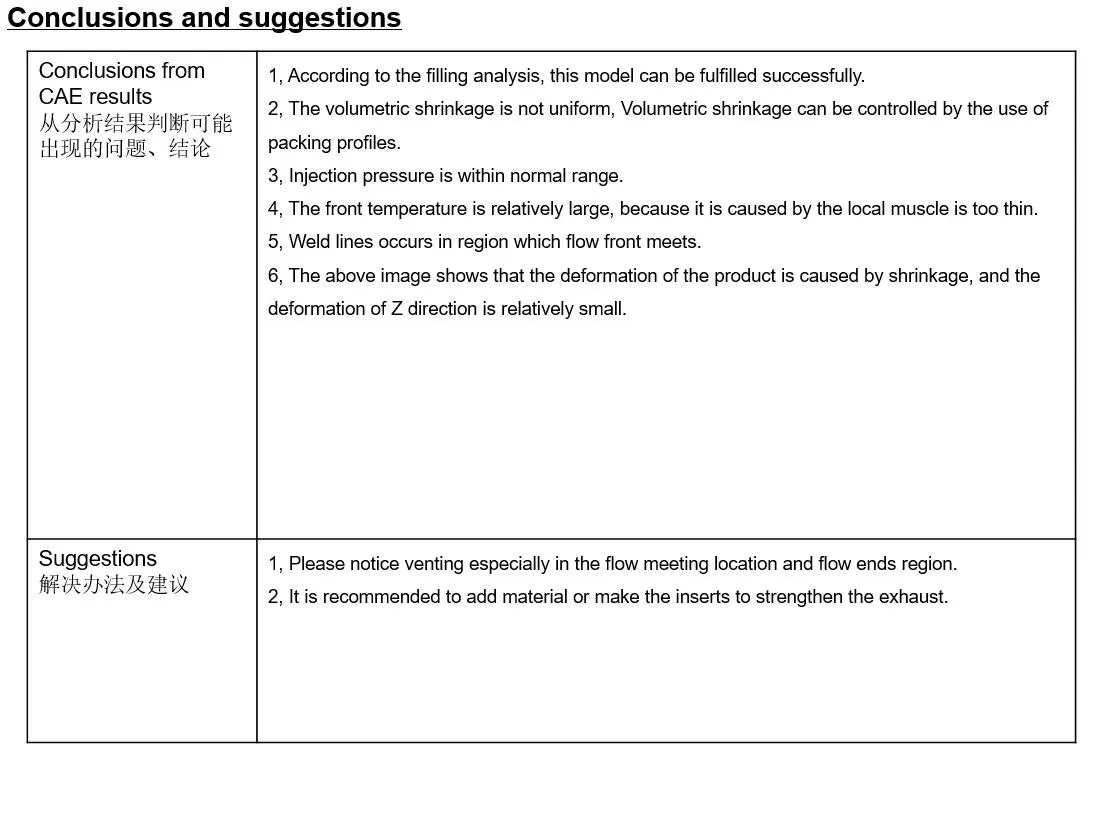
报告最后给出六条结论与两条建议,逐条对照如下。其中第 6 条提到产品变形由收缩引起、Z 向变形相对较小,但本次可查阅的报告页里没有对应的变形分析结果图,所以这里只照录结论、不作展开。
模流报告的价值不在“出一份 PDF”,而在把图上结论变成图纸上的具体修改。以这个件为例,开模前至少要落实四件事:
一是排气。在熔接线所在的中间开孔上下边缘,安排镶件拼缝或顶针排气,而不是只依赖分型面;末端的卡扣区则按常规在分型面开 0.02~0.03mm 深度的排气槽。
二是薄位加胶。0.55mm 这一处最薄的薄位如果不是产品功能必需的,可以在不影响装配的前提下加胶到 0.8mm 以上,直接消除滞流点和局部高温;若是功能必需的卡扣勾位,则改为镶件结构,让小镶件单独排气、单独更换。
三是保压曲线。按报告建议用保压曲线控制体积收缩,具体的分段保压参数在试模时确定,并用短射+称重法确认实际切换点是否落在 99% 附近。
四是模温控制。前后模 90 ℃ 需配模温机,试模时实测外观面与筋位区的模温差,偏差超过 5 ℃ 就要调整回路流量。
中正通模具设计中心(苏州 · 昆山)在开模前为出口模具与内销精密模具提供 Moldflow 模流分析服务,覆盖壁厚诊断、进胶方案比选、充填、V/P 压力、气穴、熔接线、缩印与冷却八项标准分析,输出中英文报告。分析结果会直接落到进胶位置、排气布置、冷却回路与保压参数上,而不是只交一份结论页。已有案例可参考 专业出口注塑模具DFM报告(英文版)案例|20个模块实页对照 与 【DFM报告案例】注塑模具设计开模报告中文版详解。
需要说明的是,模流分析只是“预测”,它的准确度取决于网格质量、材料数据库和工艺设定是否贴近实机。这份报告的结论之所以可信,是因为它的每一条都能被后工序验证——充填 1.76s 对不对,试模打一次短射就看得见;熔接线在哪里,开模后第一件就摆在那里。把报告当图纸用,而不是当交付物存档,才是模流分析真正的用处。
扫码添加工程师