 扫码咨询
这是一份围绕“选浇口方案”展开的模流分析报告。零件是 SGM 项目的框架类结构件(零件号 0123844A),材料为 Radici 的玻纤增强 PA66 —— Radilon A RV300W 100NT,2022 年 6 月在 Moldflow 2017 平台完成评审。与常见的“单方案验证”不同,这份报告一开始就摆出 Gate 1 / Gate 2 / Gate 3 三套进胶方案并排跑结果,用充填、压力、温度、锁模力、气穴、熔接线、缩痕、变形八项指标横向对比,最后落到“选哪一套”。
下文按模具评审的实际顺序拆解这份报告。重点不在复述云图颜色,而在每一张图后面那句“所以模具要怎么做”。
报告首页就是三套方案的全景图。同一个零件、同一套工艺参数,只改进胶位置,这样每一项结果的差异都能直接归因到浇口,而不是工艺波动。
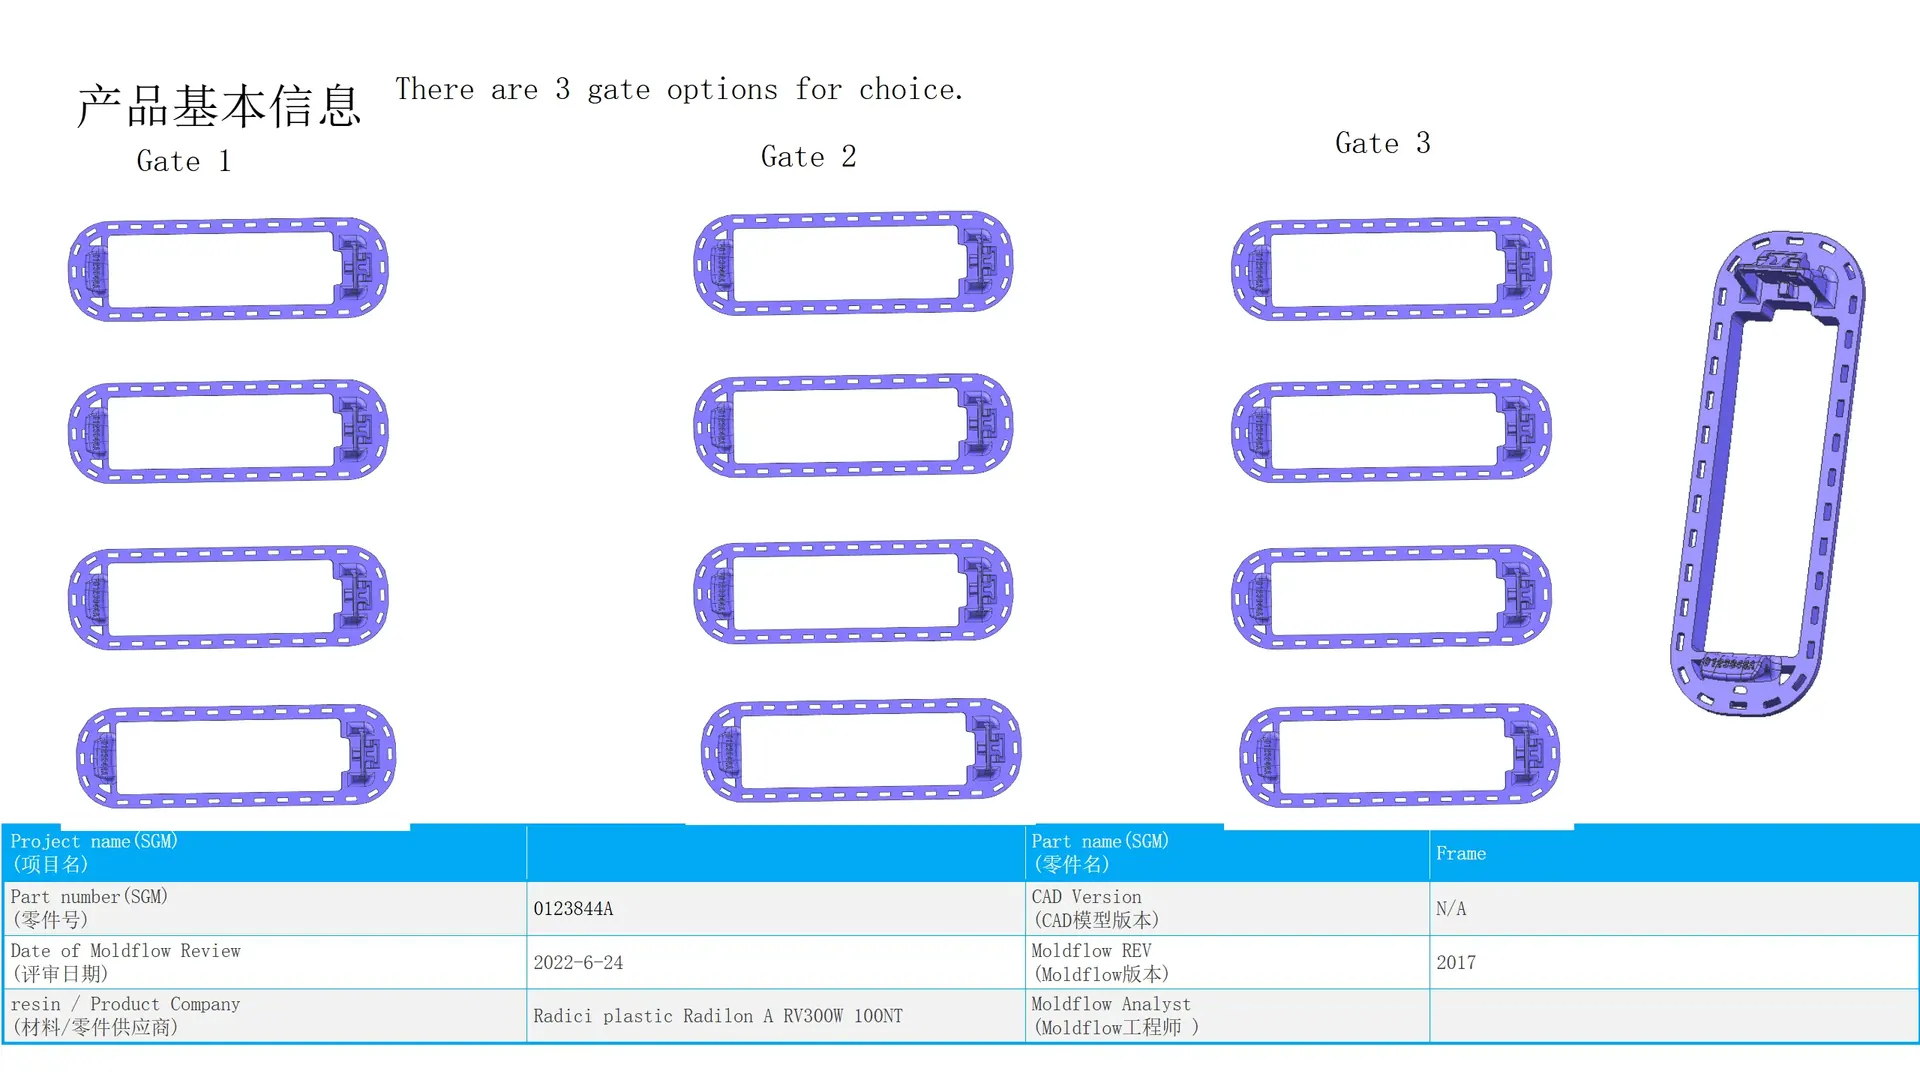
三种方案的差别只在进胶点位:Gate 1 从长边中部进、Gate 2 偏向一端、Gate 3 布置在角部附近。零件是长条形框架,中间开了一个大长孔,两条长边都是薄壁直边——这类件的流动天然不平衡,谁先进胶,料流就会顺着直边一路跑到远端,中间的孔位反而成了最后汇合的地方。后面几项分析里反复出现的问题,根子都在这里。
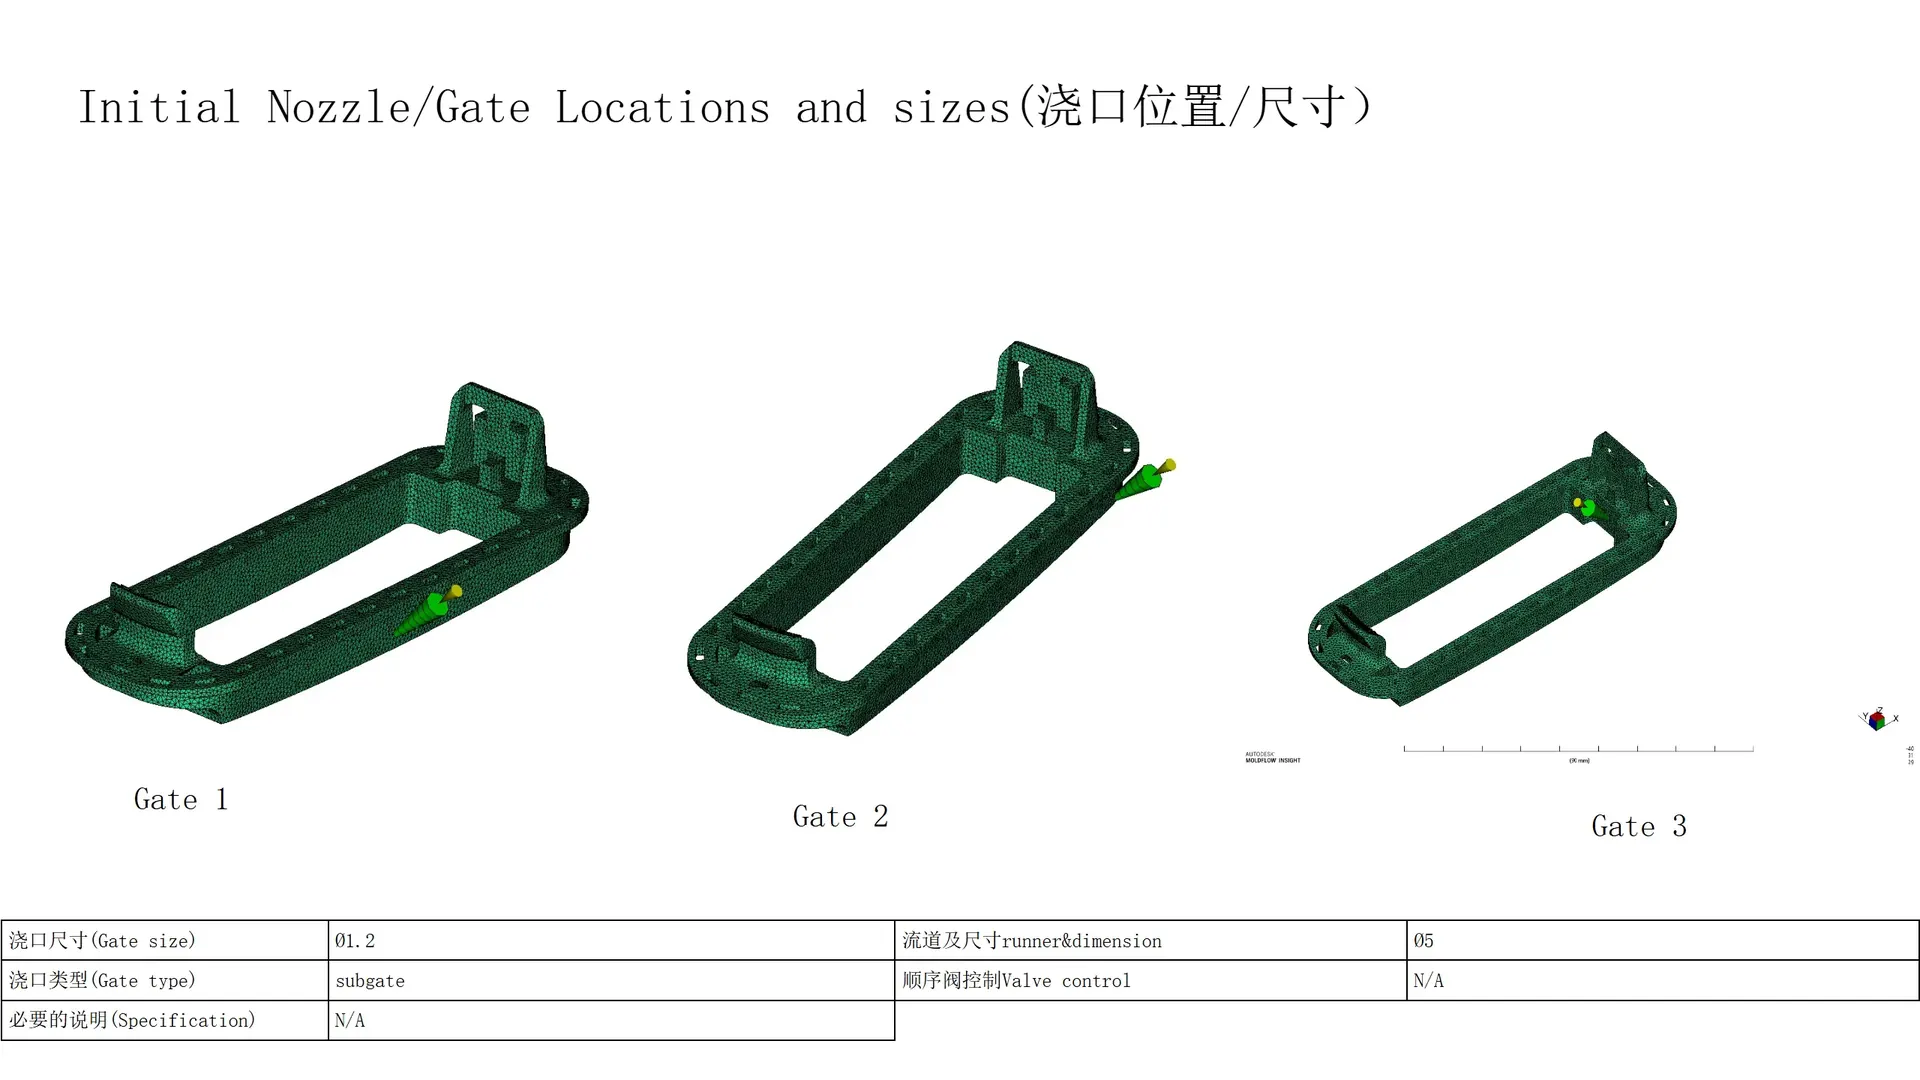
进胶参数很克制:浇口 Ø1.2 mm 的潜进胶(subgate),主流道 Ø5,无顺序阀控制。Ø1.2 对玻纤增强 PA66 来说偏小——好处是浇口痕小、去浇口干净,代价是剪切速率高,玻纤容易在浇口附近被剪断、出现取向差异。这也是为什么报告后面特别关注熔接线处的前沿温度和缩痕位置:浇口小 + 玻纤料,这两项最容易出问题。
三个方案都用同一个 Ø1.2 浇口,所以对比是干净的:差异只来自“料从哪个位置进”。
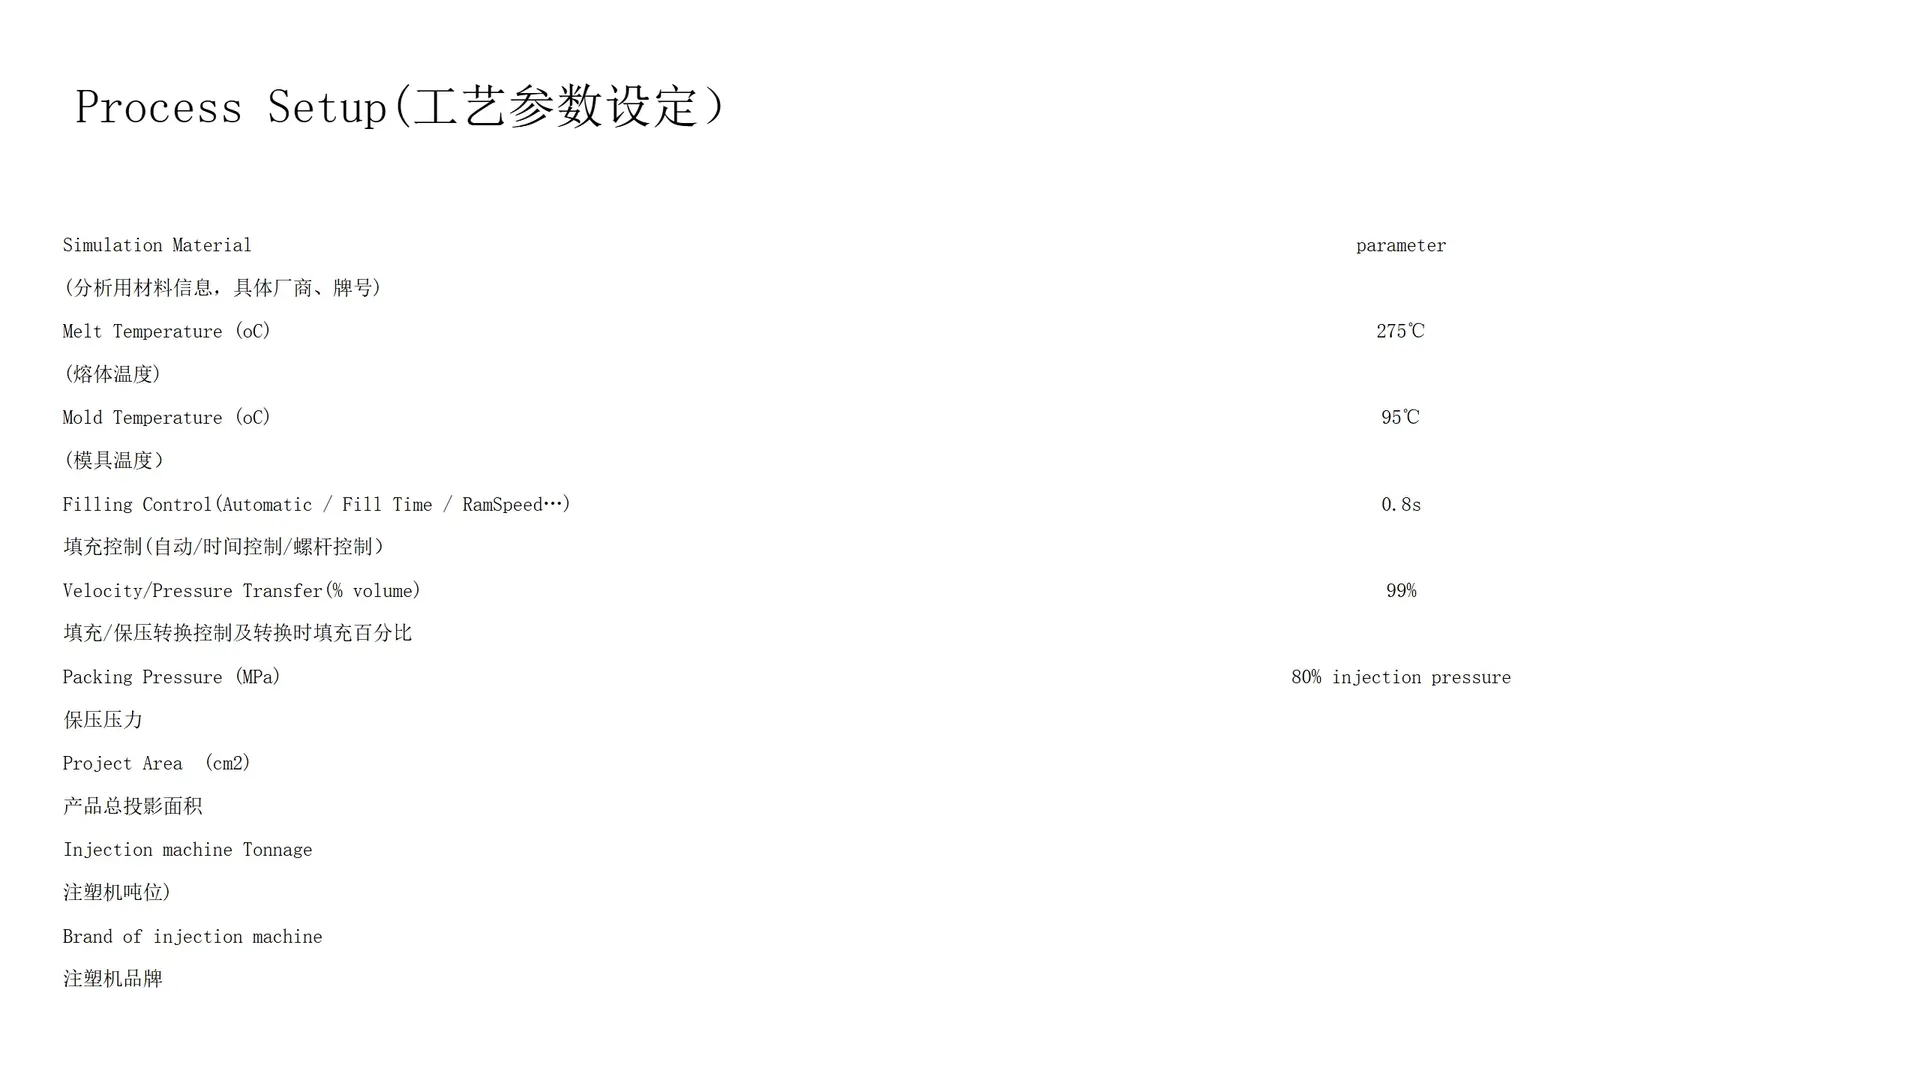
参数设定里有两个值得注意的点:
一是模温 95 ℃。玻纤增强 PA66 用 95 ℃ 模温属于“高模温”路线。这样做的目的是让熔体在薄壁长流程里不要过早冻结,同时改善熔接线熔合质量——代价是成型周期长,需要模温机稳定控温。
二是 V/P 切换设在 99% 填充。这是典型的“满料切换”,几乎填满才从速度控制切到压力控制,说明这套方案的设计意图是靠速度把料一次推到位,尽量不让料流前端提前冷却。切换点压得太晚的风险是飞边和残余应力,所以后面锁模力与变形两项要重点看。
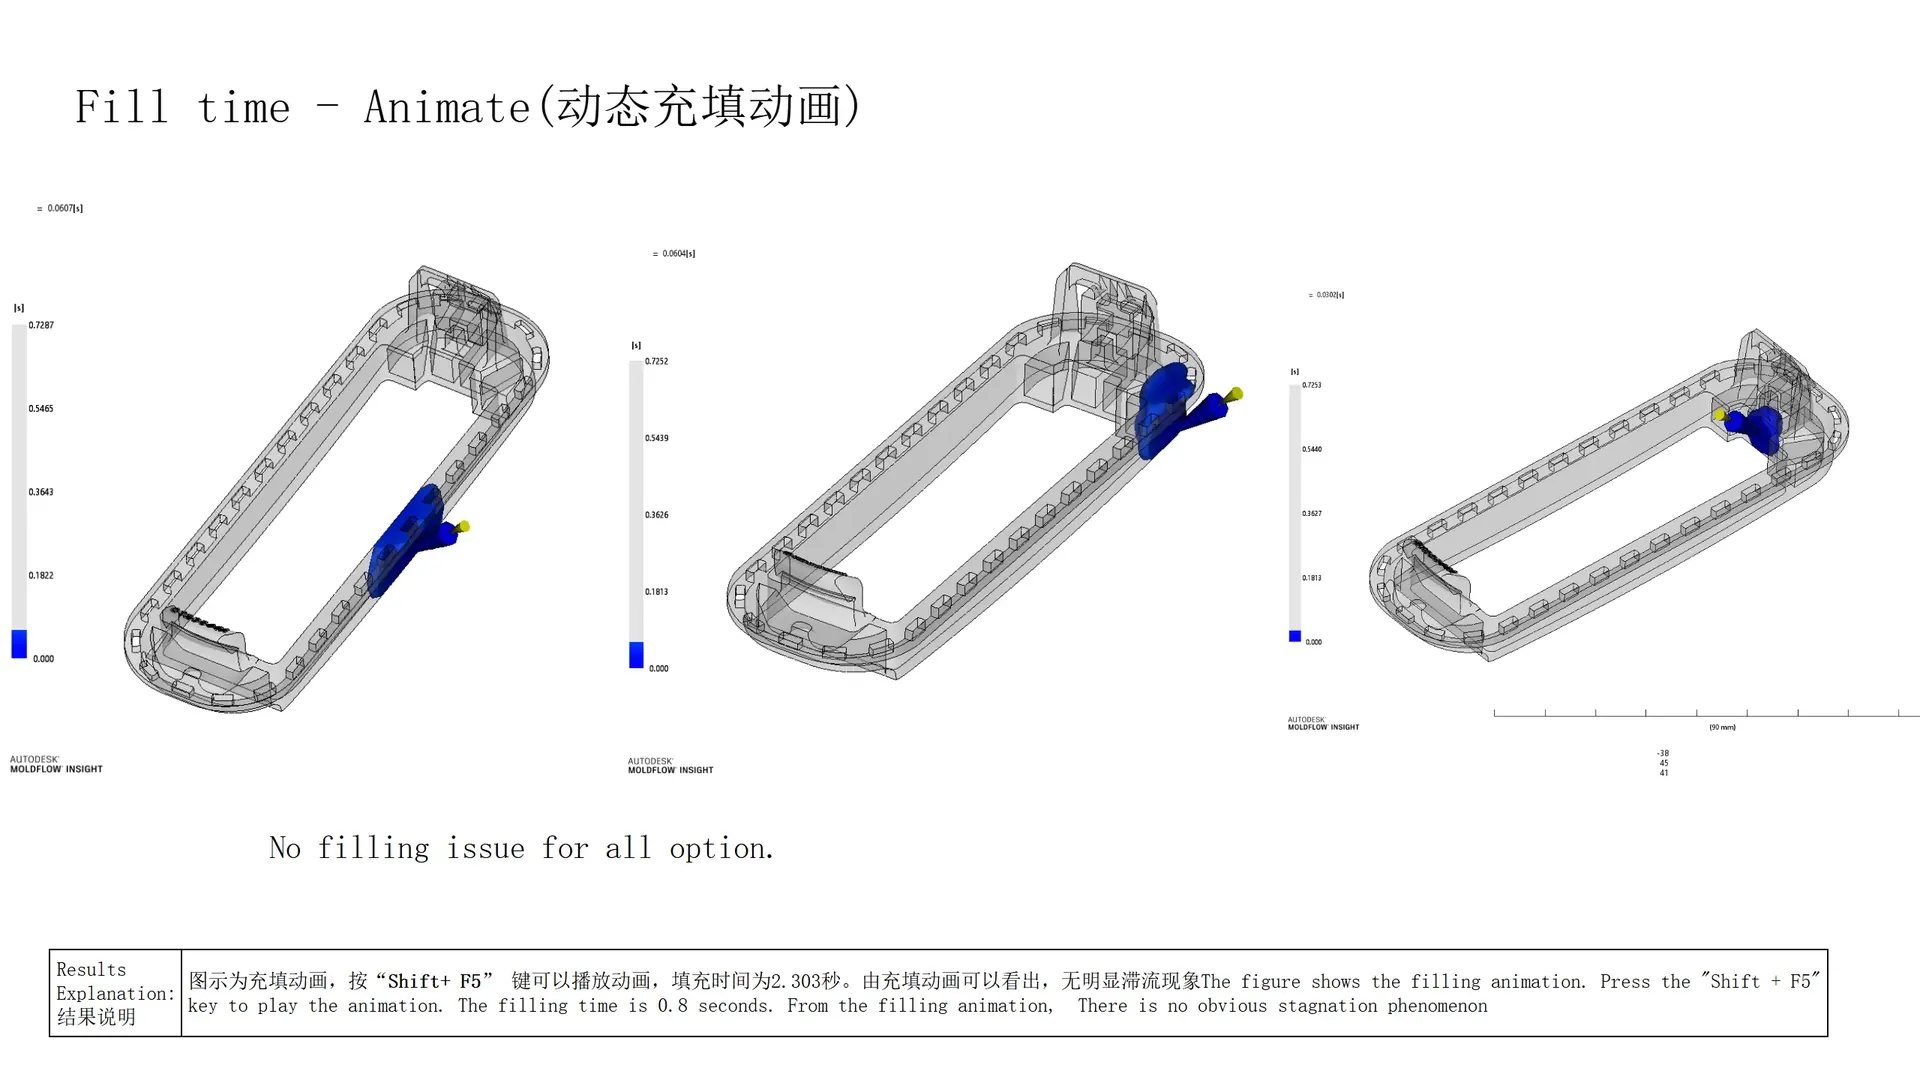
三个方案都能在 0.8 s 内完整充满,报告给出的结论是“无明显滞流现象”,但紧接着一句“因结构原因导致产品充填不平衡”。这两句话不矛盾:能充满 ≠ 各处同时到。
从云图看,料流从浇口出发后,沿两条长边分头推进,远端角部和中间长孔的边缘明显是最后填满的位置。充填不平衡带来的直接后果是保压不均——先填满的区域在保压阶段已经冻结、吃不到压力,后填满的区域反而被过度压实。对长条形框架件来说,这就是变形的第一来源。
要注意的是,0.8 s 对这个零件属于偏快的填充速度。快填充本身是报告有意为之:玻纤料熔接线强度差,只有快速充填才能让料流前端的温度降得少、熔合得好。这也解释了后面“熔接线处流前温度”为什么要单独标一项。
(口径说明:0.8 s 是工艺设定页的填充控制时间,即 Filling Control = 0.8 s,属于以时间控制充填;结论页同样以“填充时间 0.8 s”记录。源报告充填动画页的中文说明处另出现一个“2.303 秒”,与同页英文说明“0.8 seconds”以及工艺设定页、结论页两处 0.8 s 相互矛盾,本文按三处一致的 0.8 s 采信。)
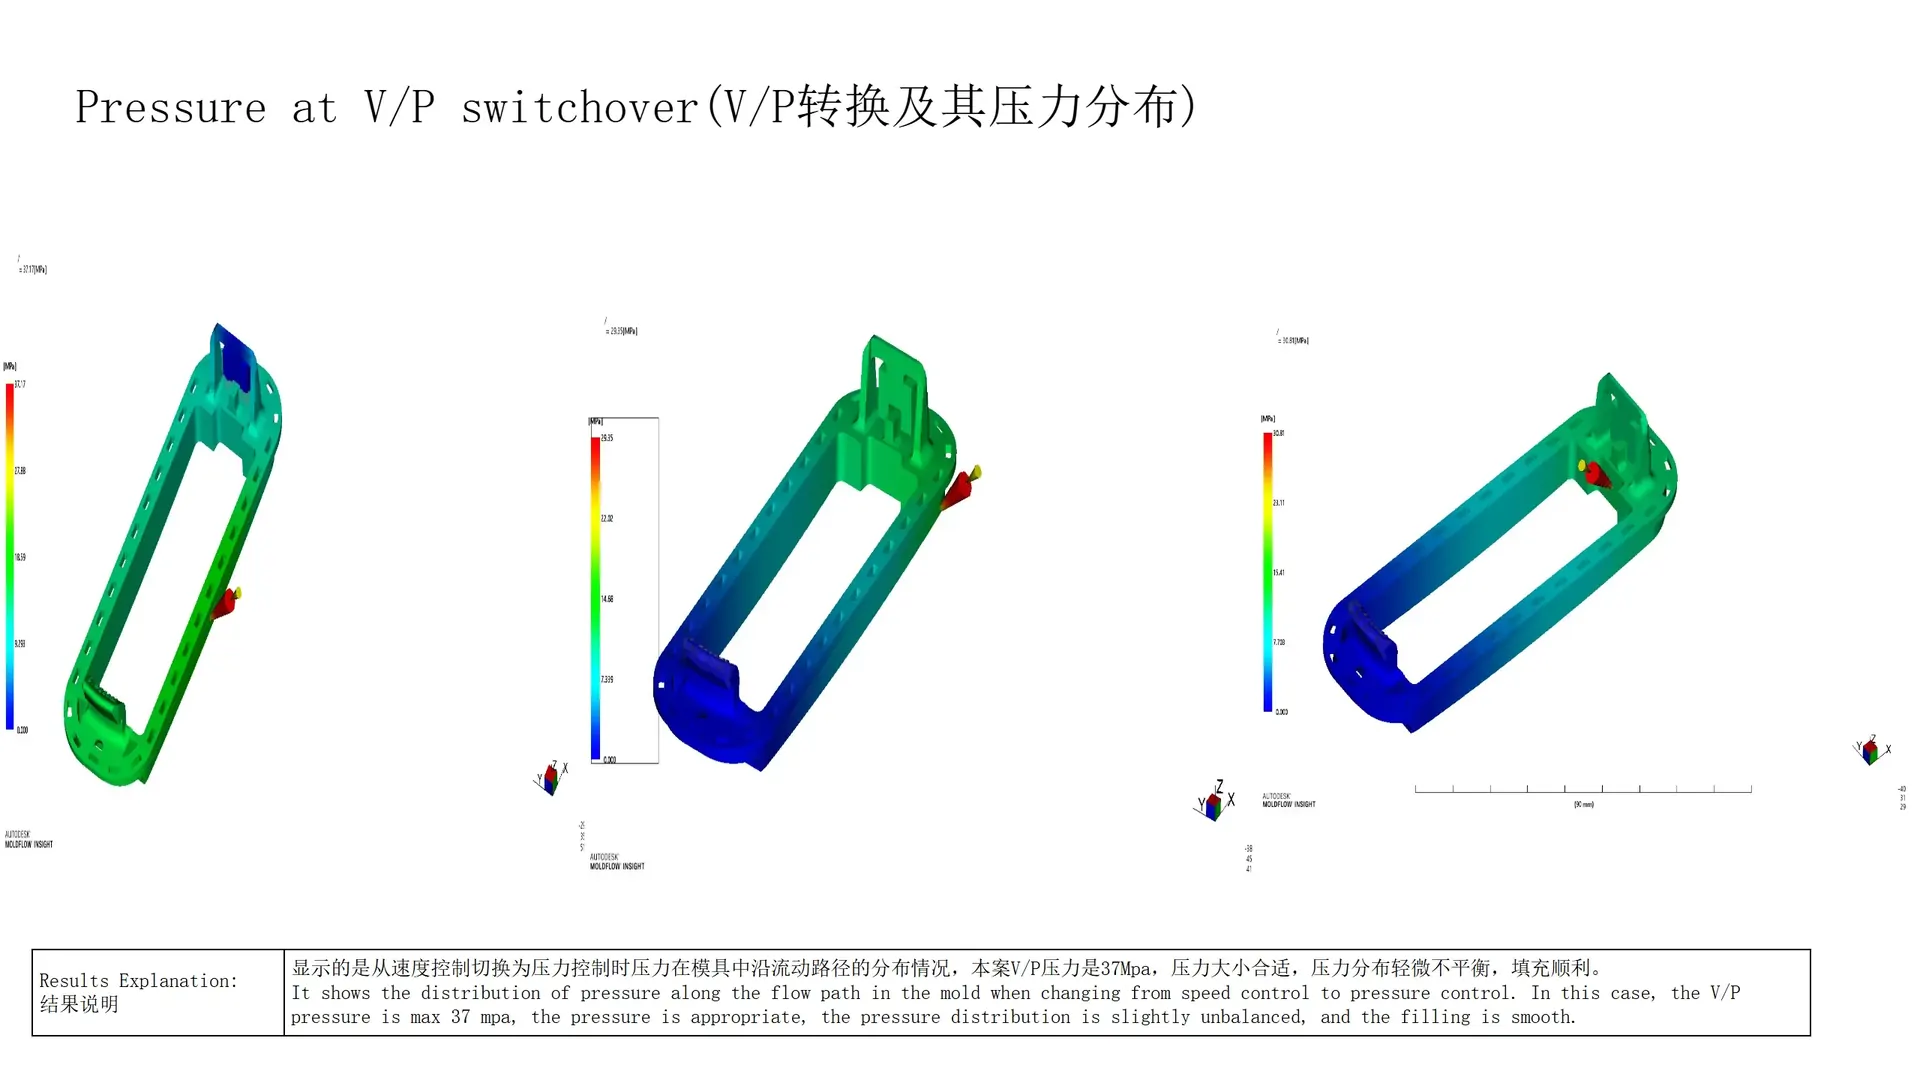
V/P 切换瞬间,型腔内的压力分布从浇口向远端递减。37 MPa 的切换压力不算高,说明这套进胶方案的流动阻力可以接受,注塑机压力余量充足。
报告同时指出压力分布“轻微不平衡”。压力等值线越密的地方,就是压力梯度越大、分子取向越强的地方,也就是内应力集中的位置。这种不平衡不会造成短射,但会留在制品里,在脱模后慢慢释放成翘曲。这也和第十一节的变形结果对得上。
(口径说明:本页给出的是三方案对比中切换瞬间的压力峰值 37 MPa,结论页给出的 30 MPa 是推荐方案的填充段最大注塑压力,两者统计位置不同。)
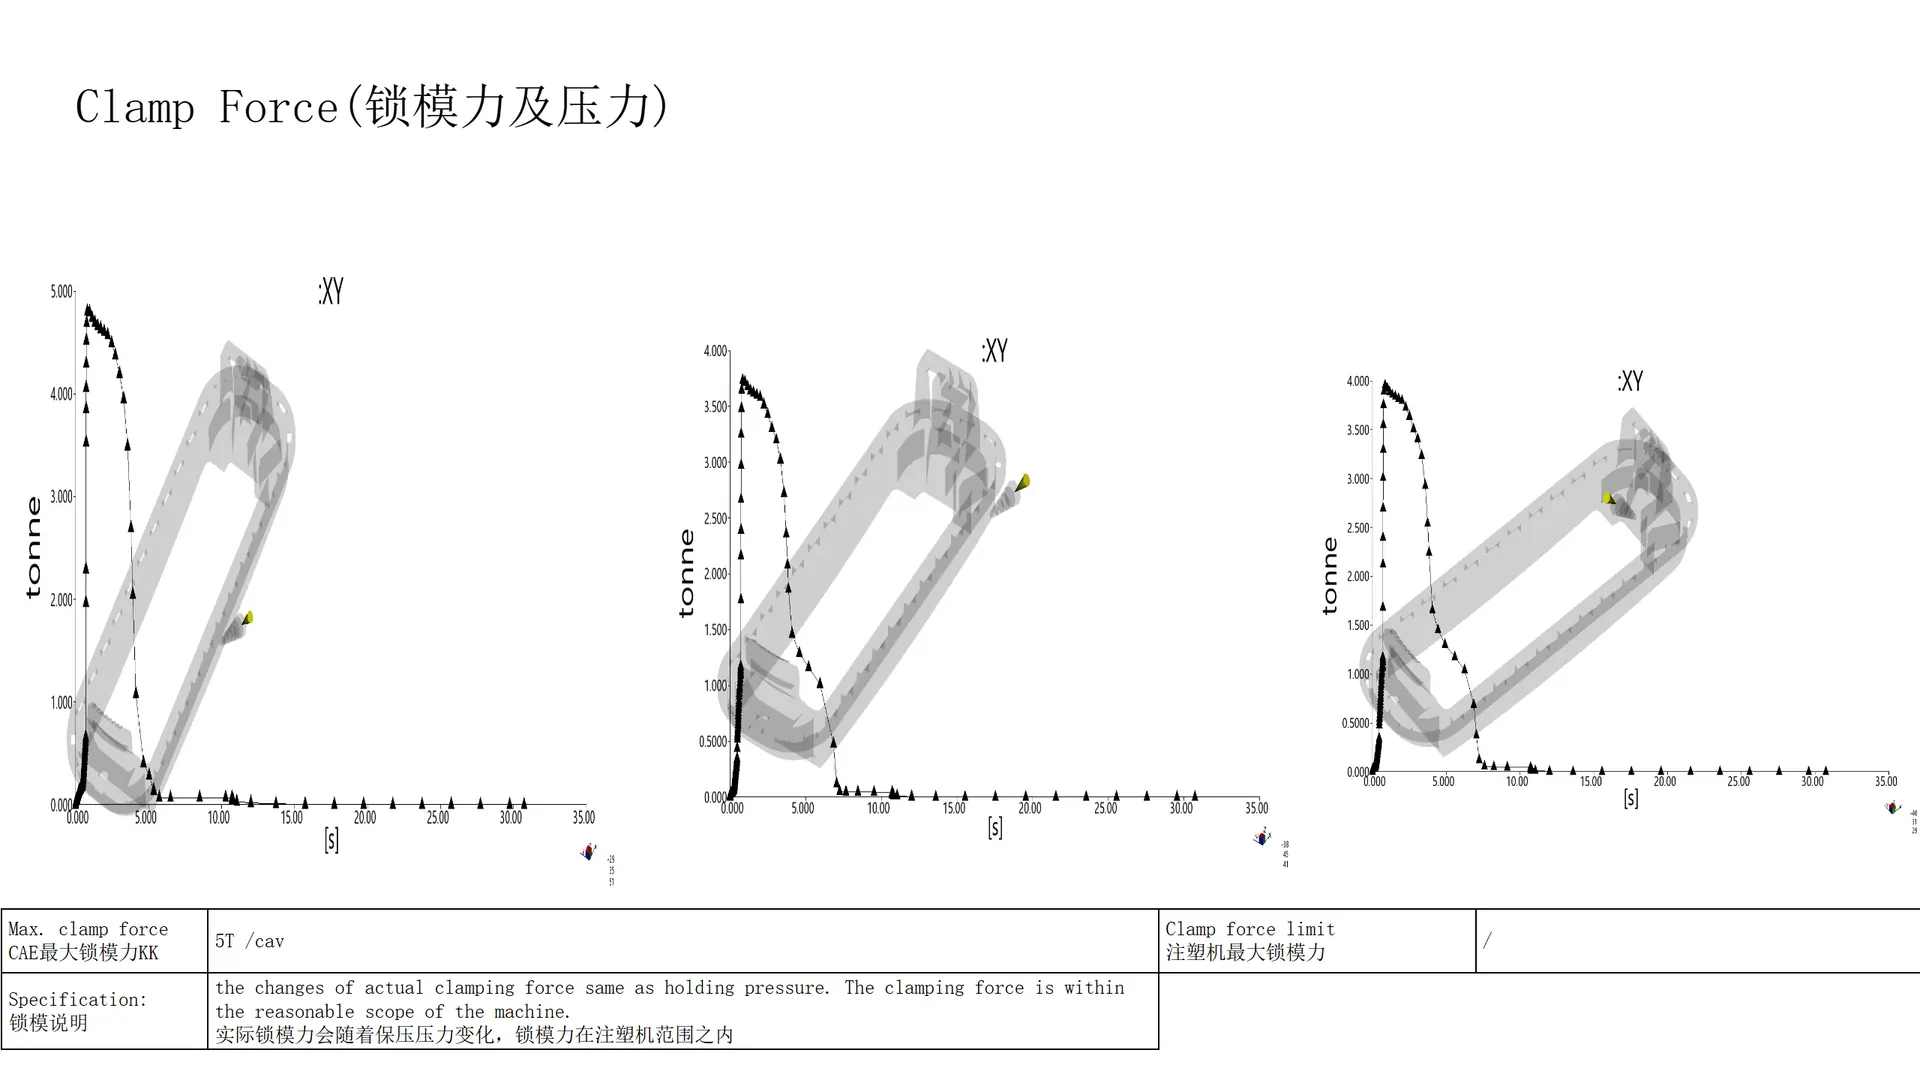
锁模力这一页的信息量不小,因为它是整份报告里第一次把三个方案的差别量化到吨位这个量级上。
读这张图要抓住两点:纵轴的刻度,以及曲线的起点。纵轴上限 5,000 对应的就是表格里的 5 T/cav;而曲线在充填刚开始时冲到峰值——那时型腔还是空的,熔体压力全部作用在零件投影面积上,随着充填推进,料逐渐占据型腔、投影面积被“顶掉”,锁模力随之快速回落。
差别就出在峰值上:Gate 1 的曲线冲到接近 4,900 才开始回落,Gate 2 与 Gate 3 分别只到约 3,700 和 4,000。Gate 1 从长边中部进胶,充填行程最长、沿途阻最大,锁模力峰值自然最高——也正因如此,表格里那个“CAE 最大锁模力 5 T/cav”的最大值,实际就是 Gate 1 贡献的。
这不是一个小差别:Gate 1 比 Gate 2/3 多要约 1 T 锁模力,相当于同样的机台要多压两成以上。报告在这一栏的说明是“实际锁模力会随着保压压力变化,锁模力在注塑机范围之内”,而“注塑机最大锁模力(Clamp force limit)”一栏是空的——源报告并没有指定机台吨位。
落到模具上,这一条有两个用处:一是选注塑机吨位不能只按零件投影面积估算,还要把峰值锁模力算进去,否则容易选小一档;二是它给“推荐 Gate 2 / Gate 3”补上了一个报告结论里没有点明的旁证——报告的原话是“在大部分结果上三种方案没有明显差异”,并没有把锁模力当成选型依据,但这条曲线同样站在 Gate 2/3 这一边。
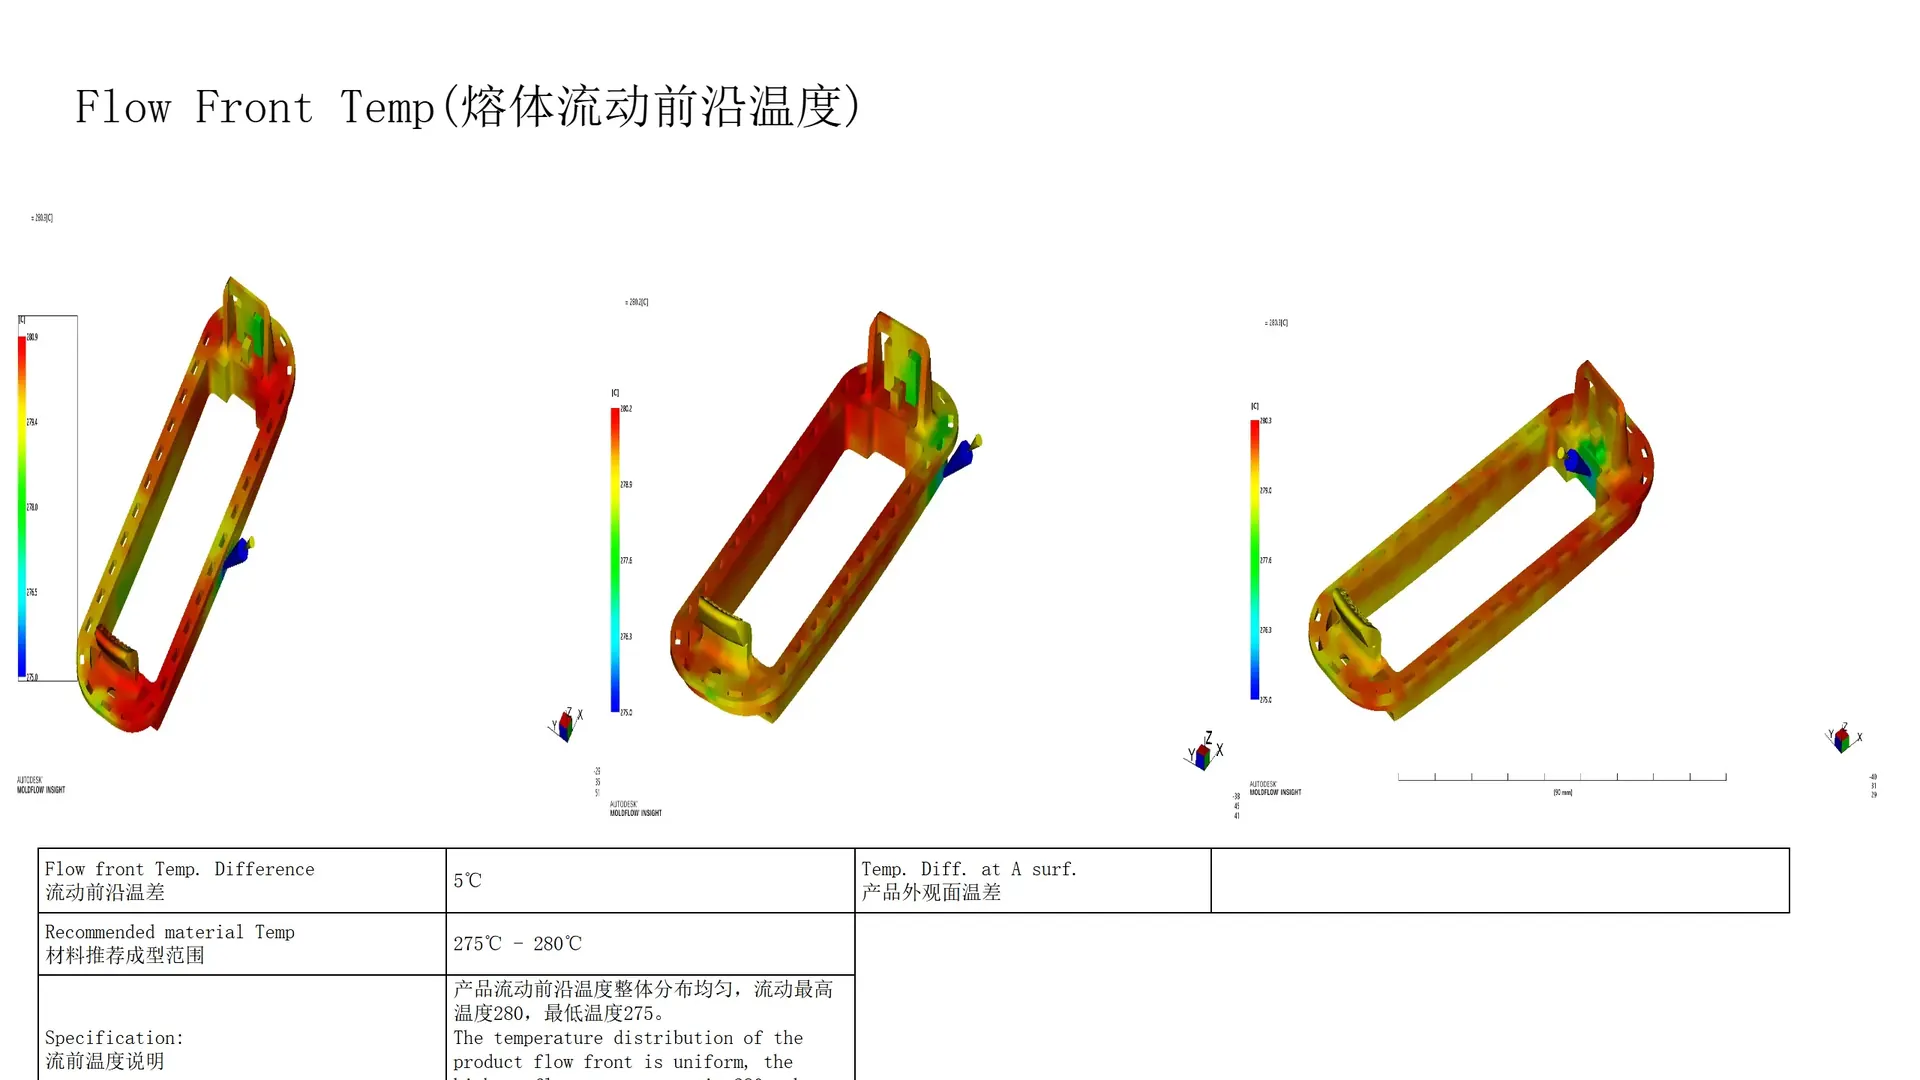
这一项是整份报告里最“健康”的数据:料流前端的温度全程落在 275–280 ℃,正好是材料推荐成型区间的中段,温差只有 5 ℃。
但报告仍加了一句“滞流处温降较多”。意思是:整体均匀,局部有冷料堆积点。这些点就是料流速度接近零的位置——长孔边缘、角部、以及离浇口最远的末端。温降多的位置有两个后果:一是熔接线熔合质量下降,二是容易形成滞流痕和应力集中。
对应的工艺动作很明确:模温维持 95 ℃ 不掉、注射速度不能低于验证值。0.8 s 是这份报告的底线,不是目标值——放慢填充,前沿温度立刻掉出推荐区间。
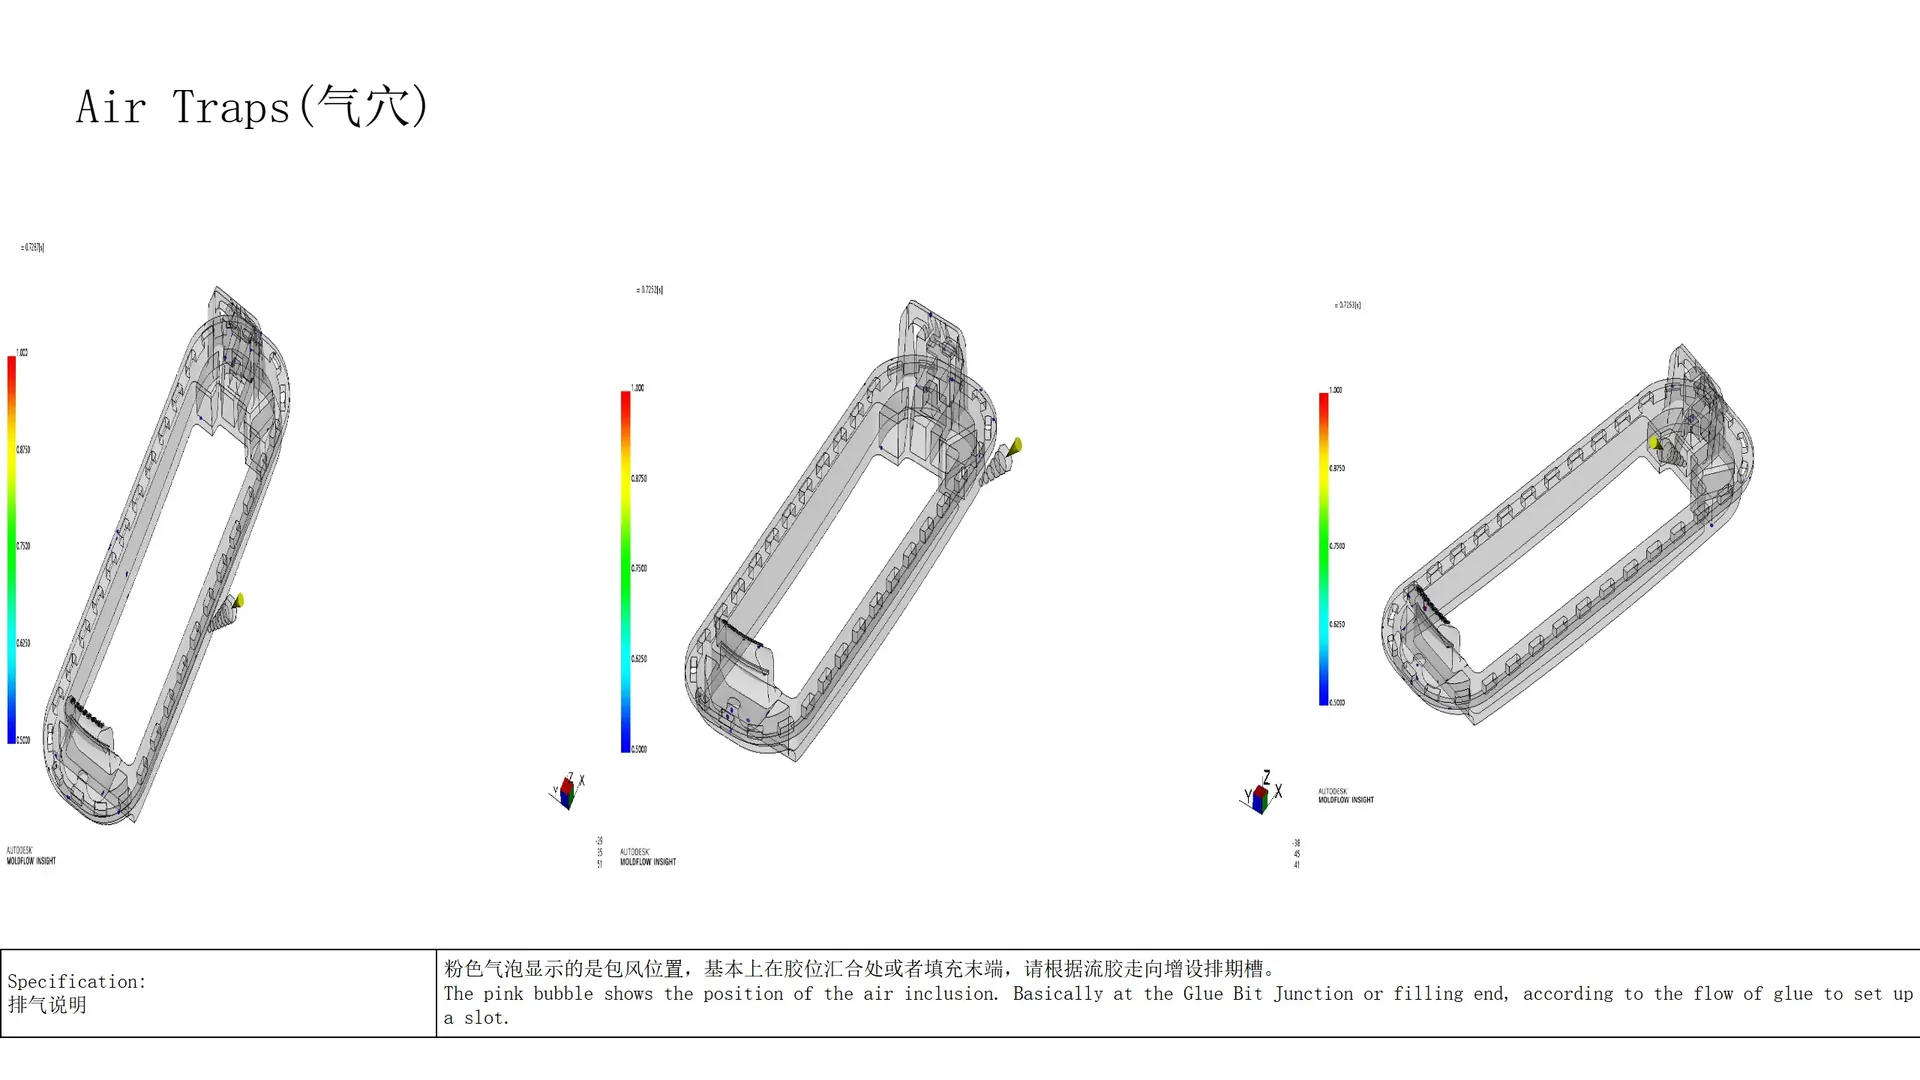
气穴图是这份报告里最“直接可用”的一张。粉色气泡的位置就是气体被困住的位置,报告的说明也很干脆:基本上在胶位汇合处或者填充末端,请根据流胶走向增设排气槽。
这类包风要分两类处理:
填充末端的气穴——位置在分型面上,好办。直接在末端开排气槽(PA66 一般 0.02–0.03 mm 深、10–15 mm 宽),气体有路可走。
汇合处的气穴——麻烦。两股料在型腔中间汇合,气体被夹在料流之间,没有通向分型面的通道。这种位置必须在顶针、镶件、或专门加的排气镶块上做排气,靠分型面排气槽解决不了。三套方案的汇合位置不同,气穴点位也跟着变,这正是要用 CAE 看的原因——光看 2D 排位图判断不出来。
如果这些位置不处理,注塑时会出现烧焦(柴油效应):气体被压缩到高温,把 PA66 局部烧黑。玻纤料尤其明显,因为熔体黏度高、气体更难排出。
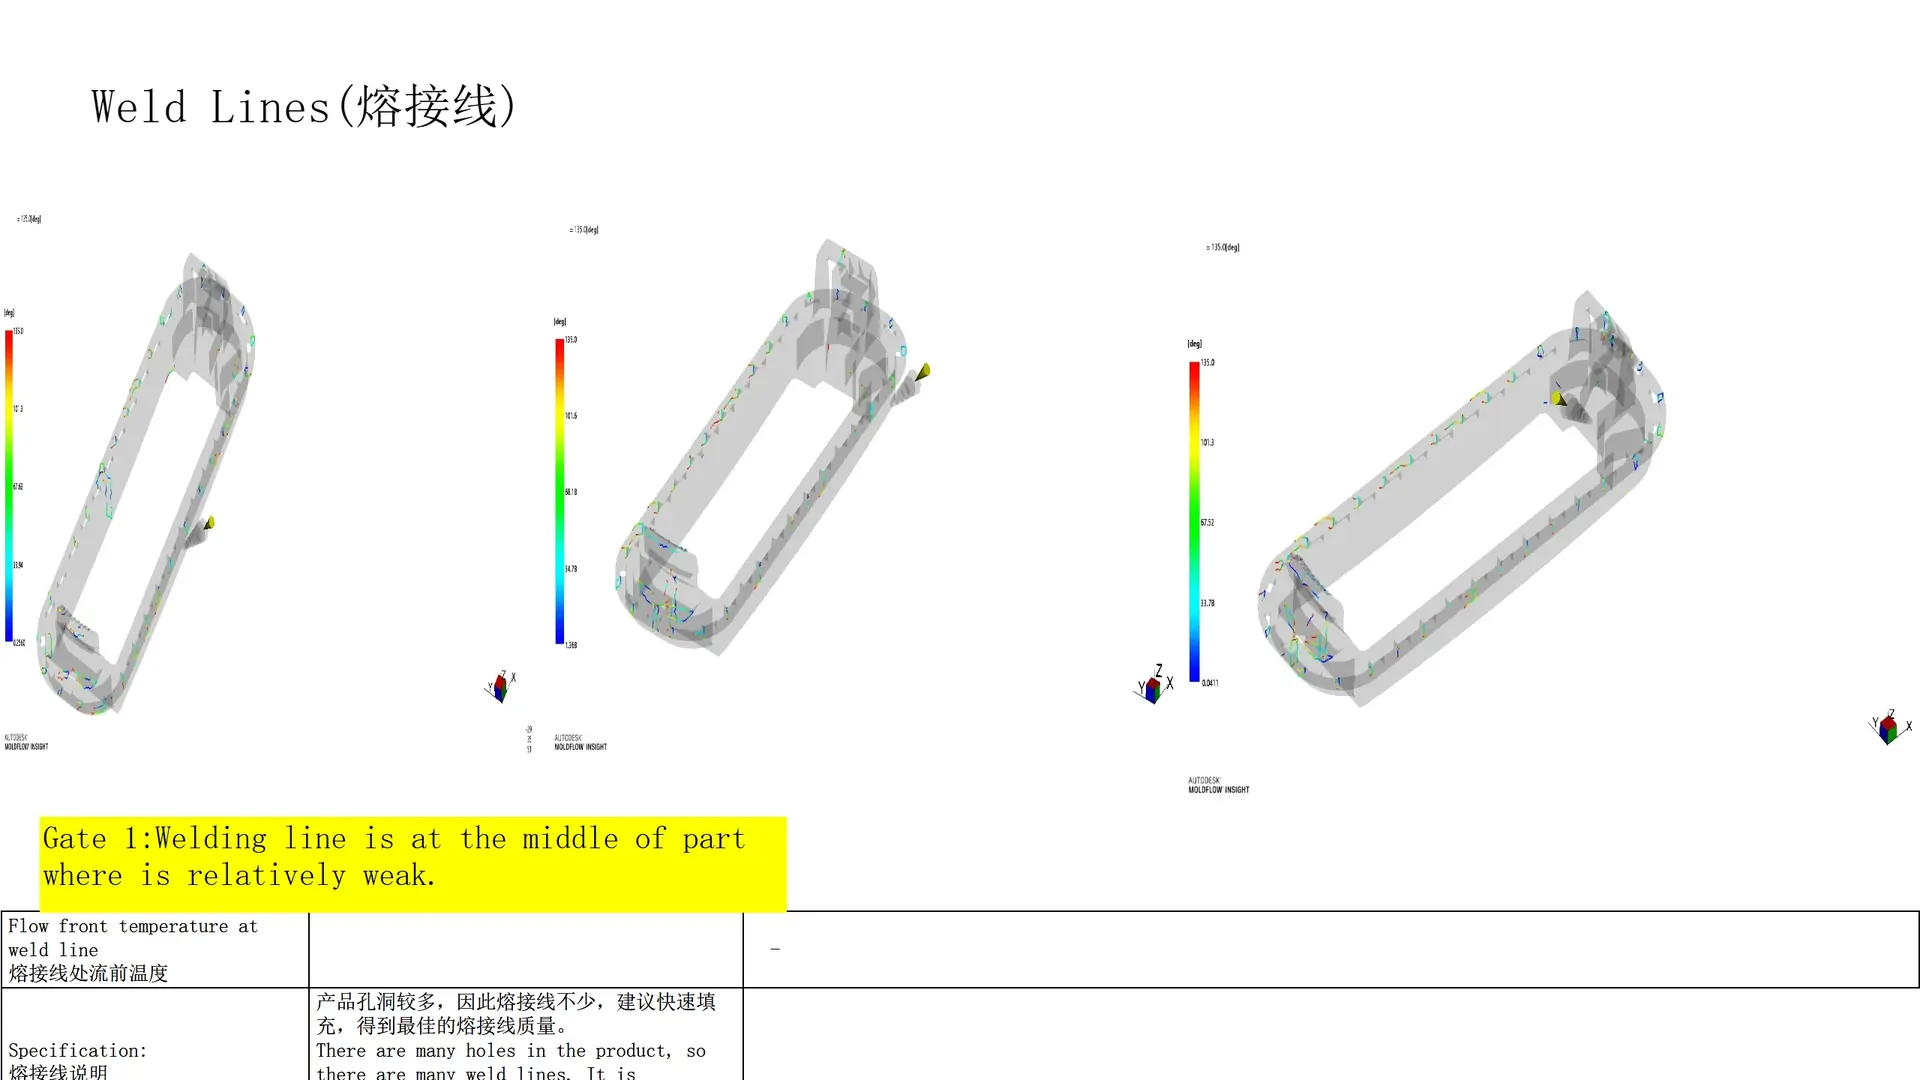
熔接线是玻纤增强 PA66 的软肋。两股料汇合时,玻纤不会穿过界面扩散,而是在界面处平行取向排列,形成一条强度只有本体 50%–70% 的弱线,外观上还会有一条可见的色差线。
这个零件的孔特别多,所以熔接线也多。报告里有一句关键判断,直接决定了选项:
这就是为什么报告最后推荐 Gate 2 和 Gate 3:在充填、压力、温度这些指标上三个方案差别不大(“in most of the result, there is no obvious difference between these gate options”),真正把它们区分开的是熔接线落在哪里,以及由此决定零件还保不保得住强度。
改善熔接强度有三类手段。报告给了两条:快速填充,以及提高模温和射胶速度——结论页的原话是“产品孔处有产生熔接线,相应的提高模温和射胶速度”。第三条是工程上常用的补充:把熔接线位置挪到非受力区,而这正是换浇口方案(选 Gate 2/3)的理由。本方案的模温已经做到 95 ℃,模温这条余量基本用尽,真正还能再动的只有速度。
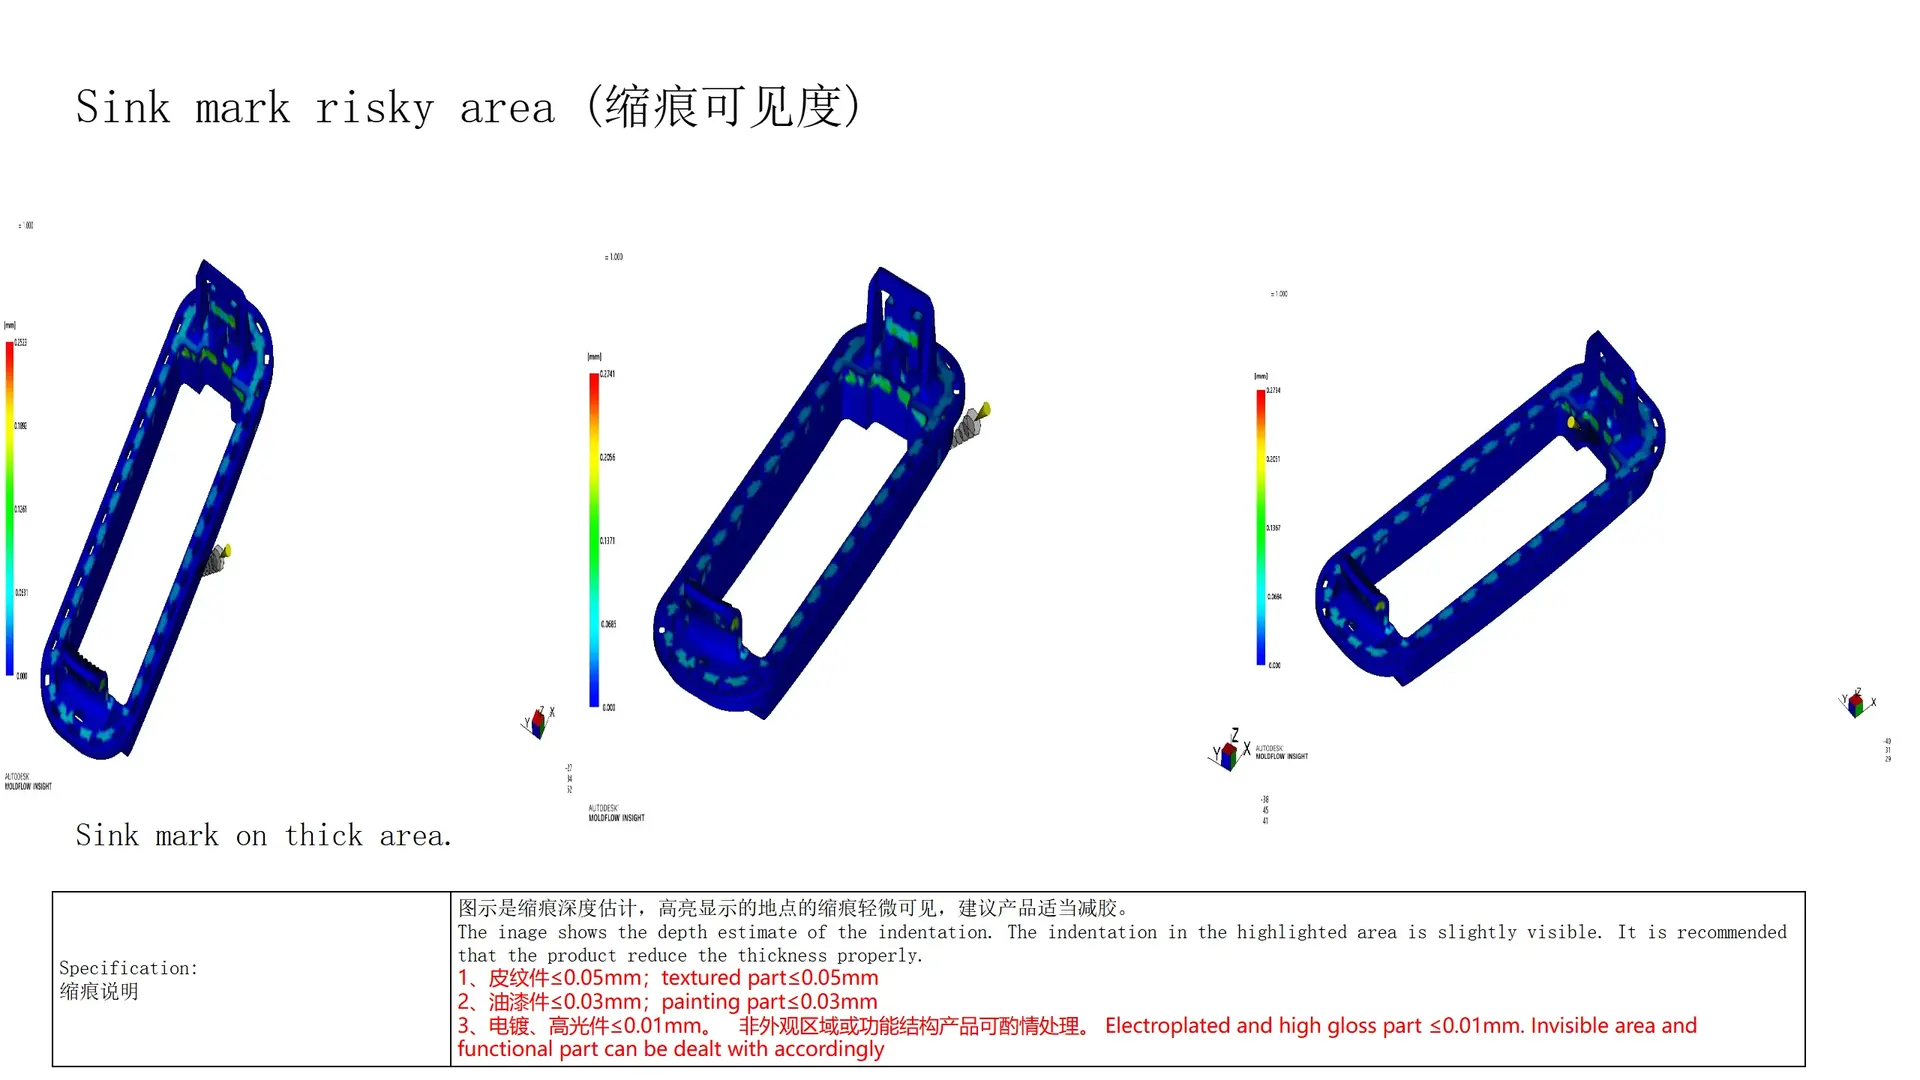
报告把缩痕的判定标准写得很清楚,按表面处理方式分三档:
| 表面类型 | 允许缩痕深度 |
|---|---|
| 皮纹件(textured) | ≤ 0.05 mm |
| 油漆件(painting) | ≤ 0.03 mm |
| 电镀 / 高光件 | ≤ 0.01 mm |
报告在标准后面还补了一句限定:非外观区域或功能结构产品可酌情处理——也就是说,表里这三个数只对外观面是硬指标,功能件和不可见面可以放宽。
本案的高亮区域在厚肉位,报告判定“缩痕轻微可见”,建议适当减胶。这句话落到模具上就是:厚区做减胶或掏空,把壁厚从“厚薄突变”改成“渐变过渡”,让保压压力能传得进去。
要注意缩痕和变形是一对矛盾:减胶能治缩痕,但减胶会削弱刚度、可能放大变形。所以这一步不能只看缩痕图,要和下一节的变形结果一起权衡。
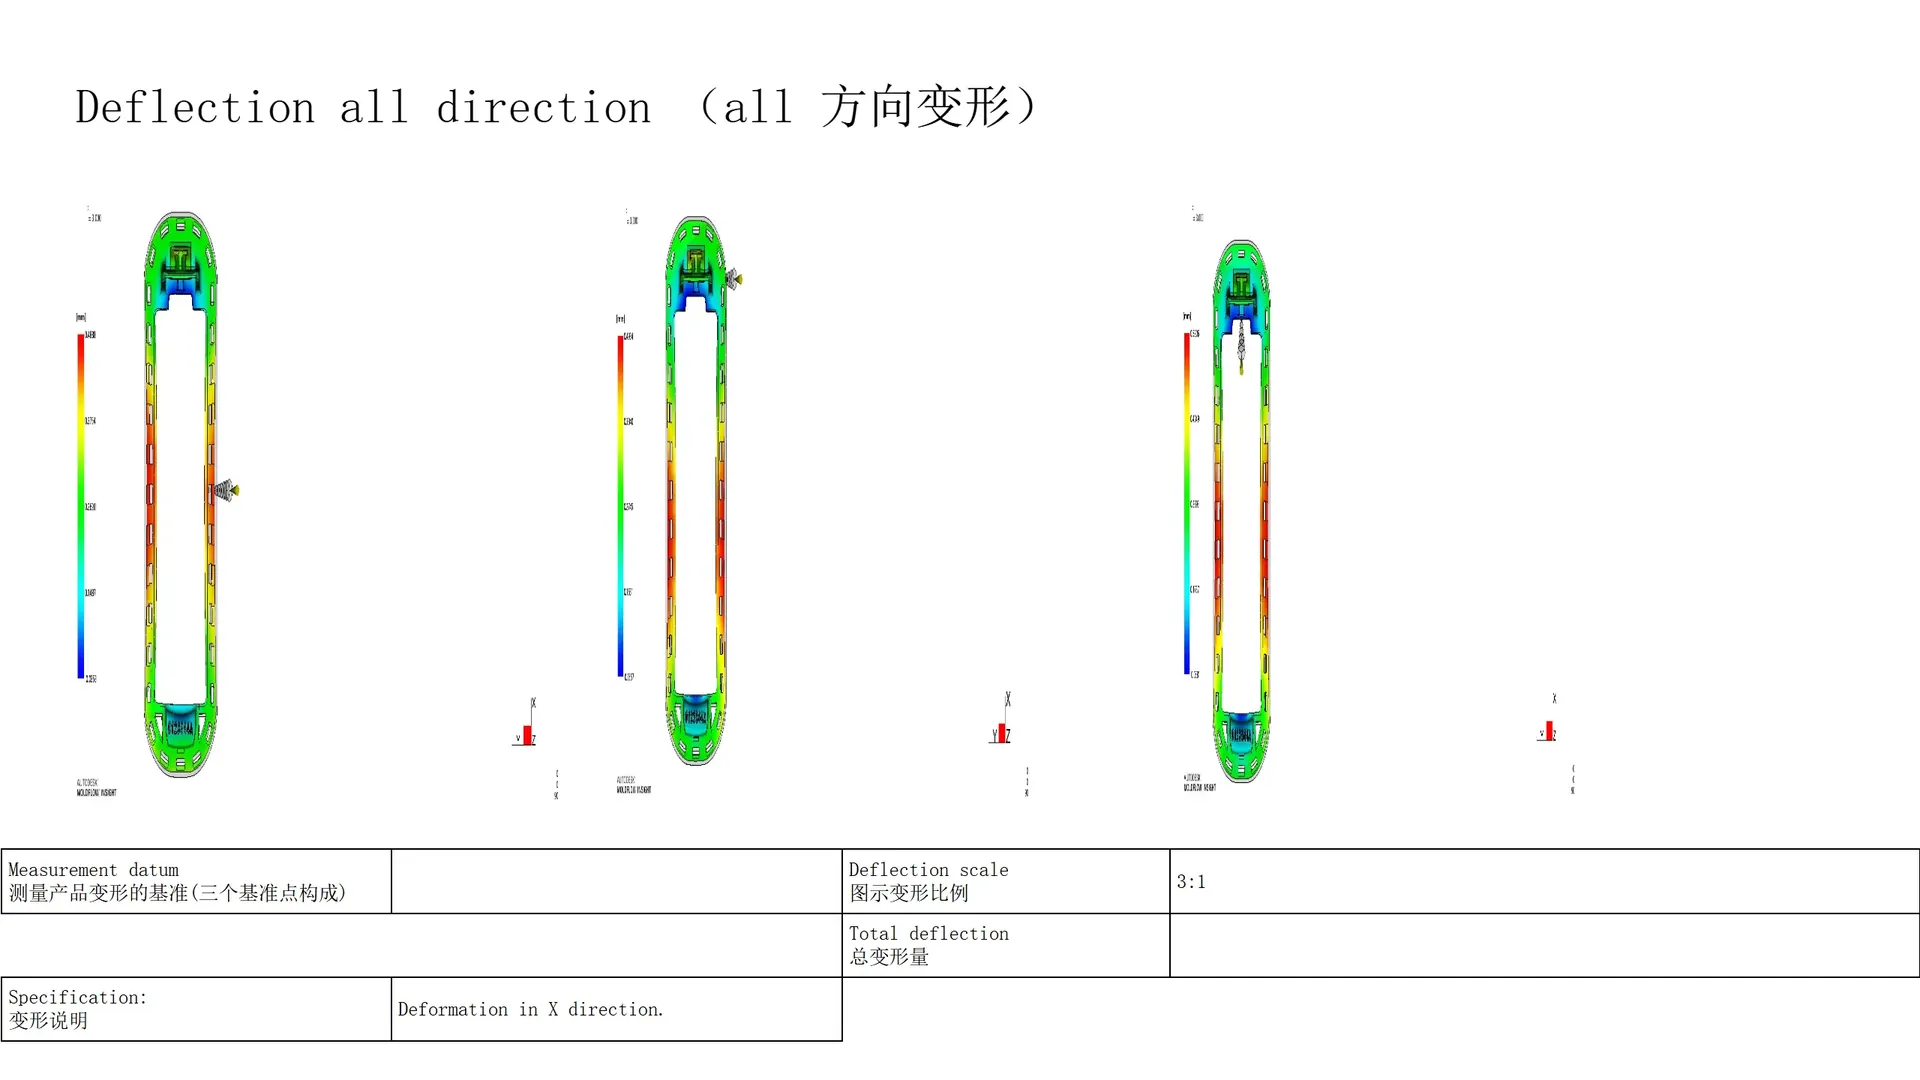
看变形图第一件事是看比例尺。这份报告用的是 3:1 放大——云图上看到的形变是真实变形的 3 倍。需要说明的是,报告的“总变形量(Total deflection)”一栏是空的,没有给出绝对数值,所以本文不对变形量下定量判断,只看趋势。这份报告在 3 倍放大下显示的是:两端向外张、长边中部向内收,典型的“香蕉形”。
变形量的测量基准由三个基准点构成,这个基准和客户图纸上的基准要一致,否则算出来的数值没有可比性。
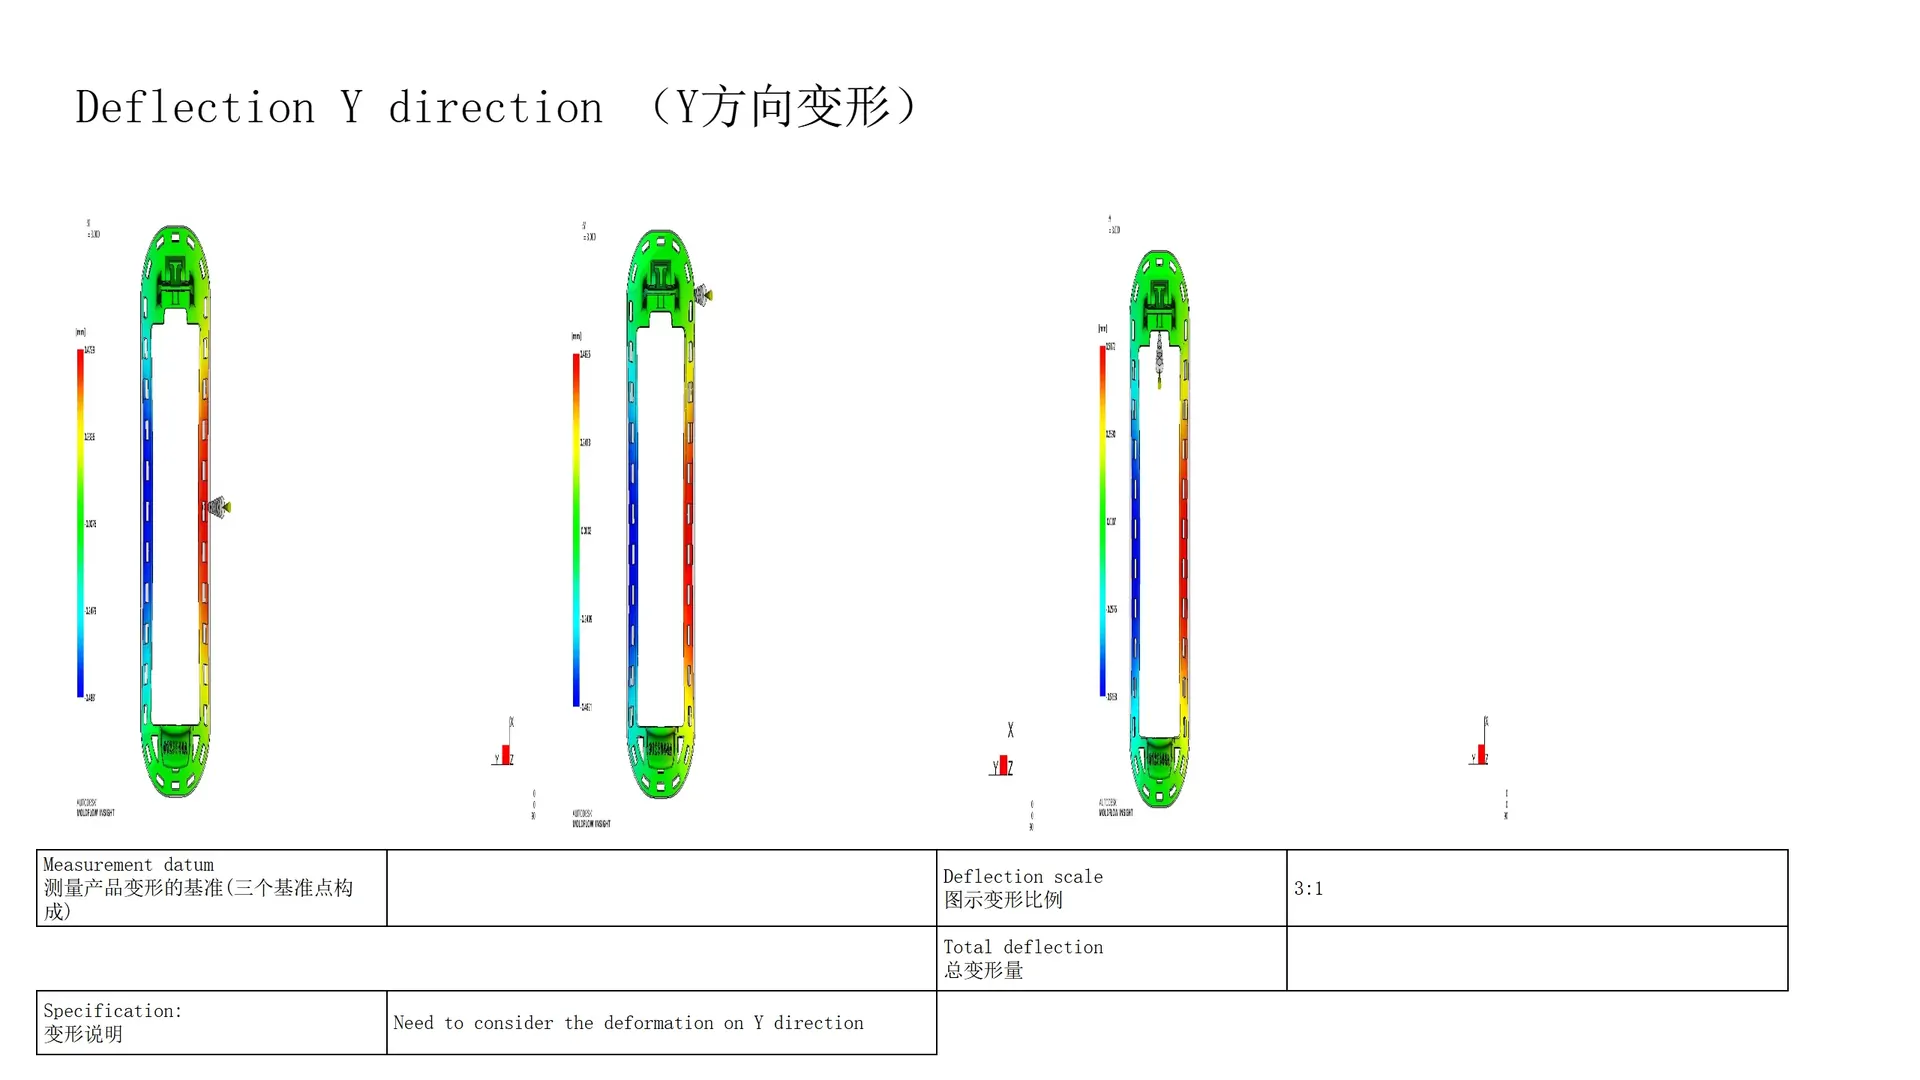
分方向看,X 方向收缩比较均匀(X direction shrinkage uniform),Z 方向没有给出明确结论,问题集中在 Y 方向。报告的原话是“need to consider the deformation on Y direction”——需要处理,不能放过。
Y 方向变形的来源有三层,对应三种解法:
第一层是充填不平衡。前面 0.8 s 里料流沿长边跑到远端,先冻的区和后冻的区收缩量不同。解法是优化保压曲线:分段保压,前段高压补远端,后段降压防止浇口附近过压。
第二层是玻纤取向。沿长边流动的料流把玻纤排成纵向,纵向收缩率小(约 0.2%–0.4%)、横向大(0.8%–1.2%)。长条形件上这个差异会被长度放大。解法是调整浇口位置改变流向,或者用反变形预补偿——型腔按变形反向做出预弯。
第三层是冷却不均。动定模温差、长边与短边的散热差异都会拉弯零件。解法是回路平衡:让动定模两侧的回路流量、进出水温尽量对称。
对长条形框架件,行业里最常用的还是反变形补偿:先按 CAE 预测的变形量把型腔反向做偏,注塑后再“弹”回设计位置。这一步必须在开粗前定,模仁一旦加工下去,改起来就是重做。
报告的结论很干脆:在大部分指标上,三种浇口方案没有明显差异;但考虑熔接线位置和零件强度,推荐 Gate 2 和 Gate 3。(锁模力是那个例外:Gate 1 的峰值比另两套高出约 1 T。)另外,填充时间 0.8 s 无明显滞流、最大注塑压力 30 MPa、填充阶段最大锁模力 5 T、流动前沿温度均匀、无短射——这几条是这套方案的“过关线”,量产时不能偏离。
把整份报告翻成模具上要做的动作,一共四条:
最后提醒一句报告自己写的话:CAE 结论只是设计参考,实际注塑还受工艺条件、注塑时间、压力、注塑机性能影响,会有偏差;这份分析的价值在于提前把风险点标出来,而不是替代试模。
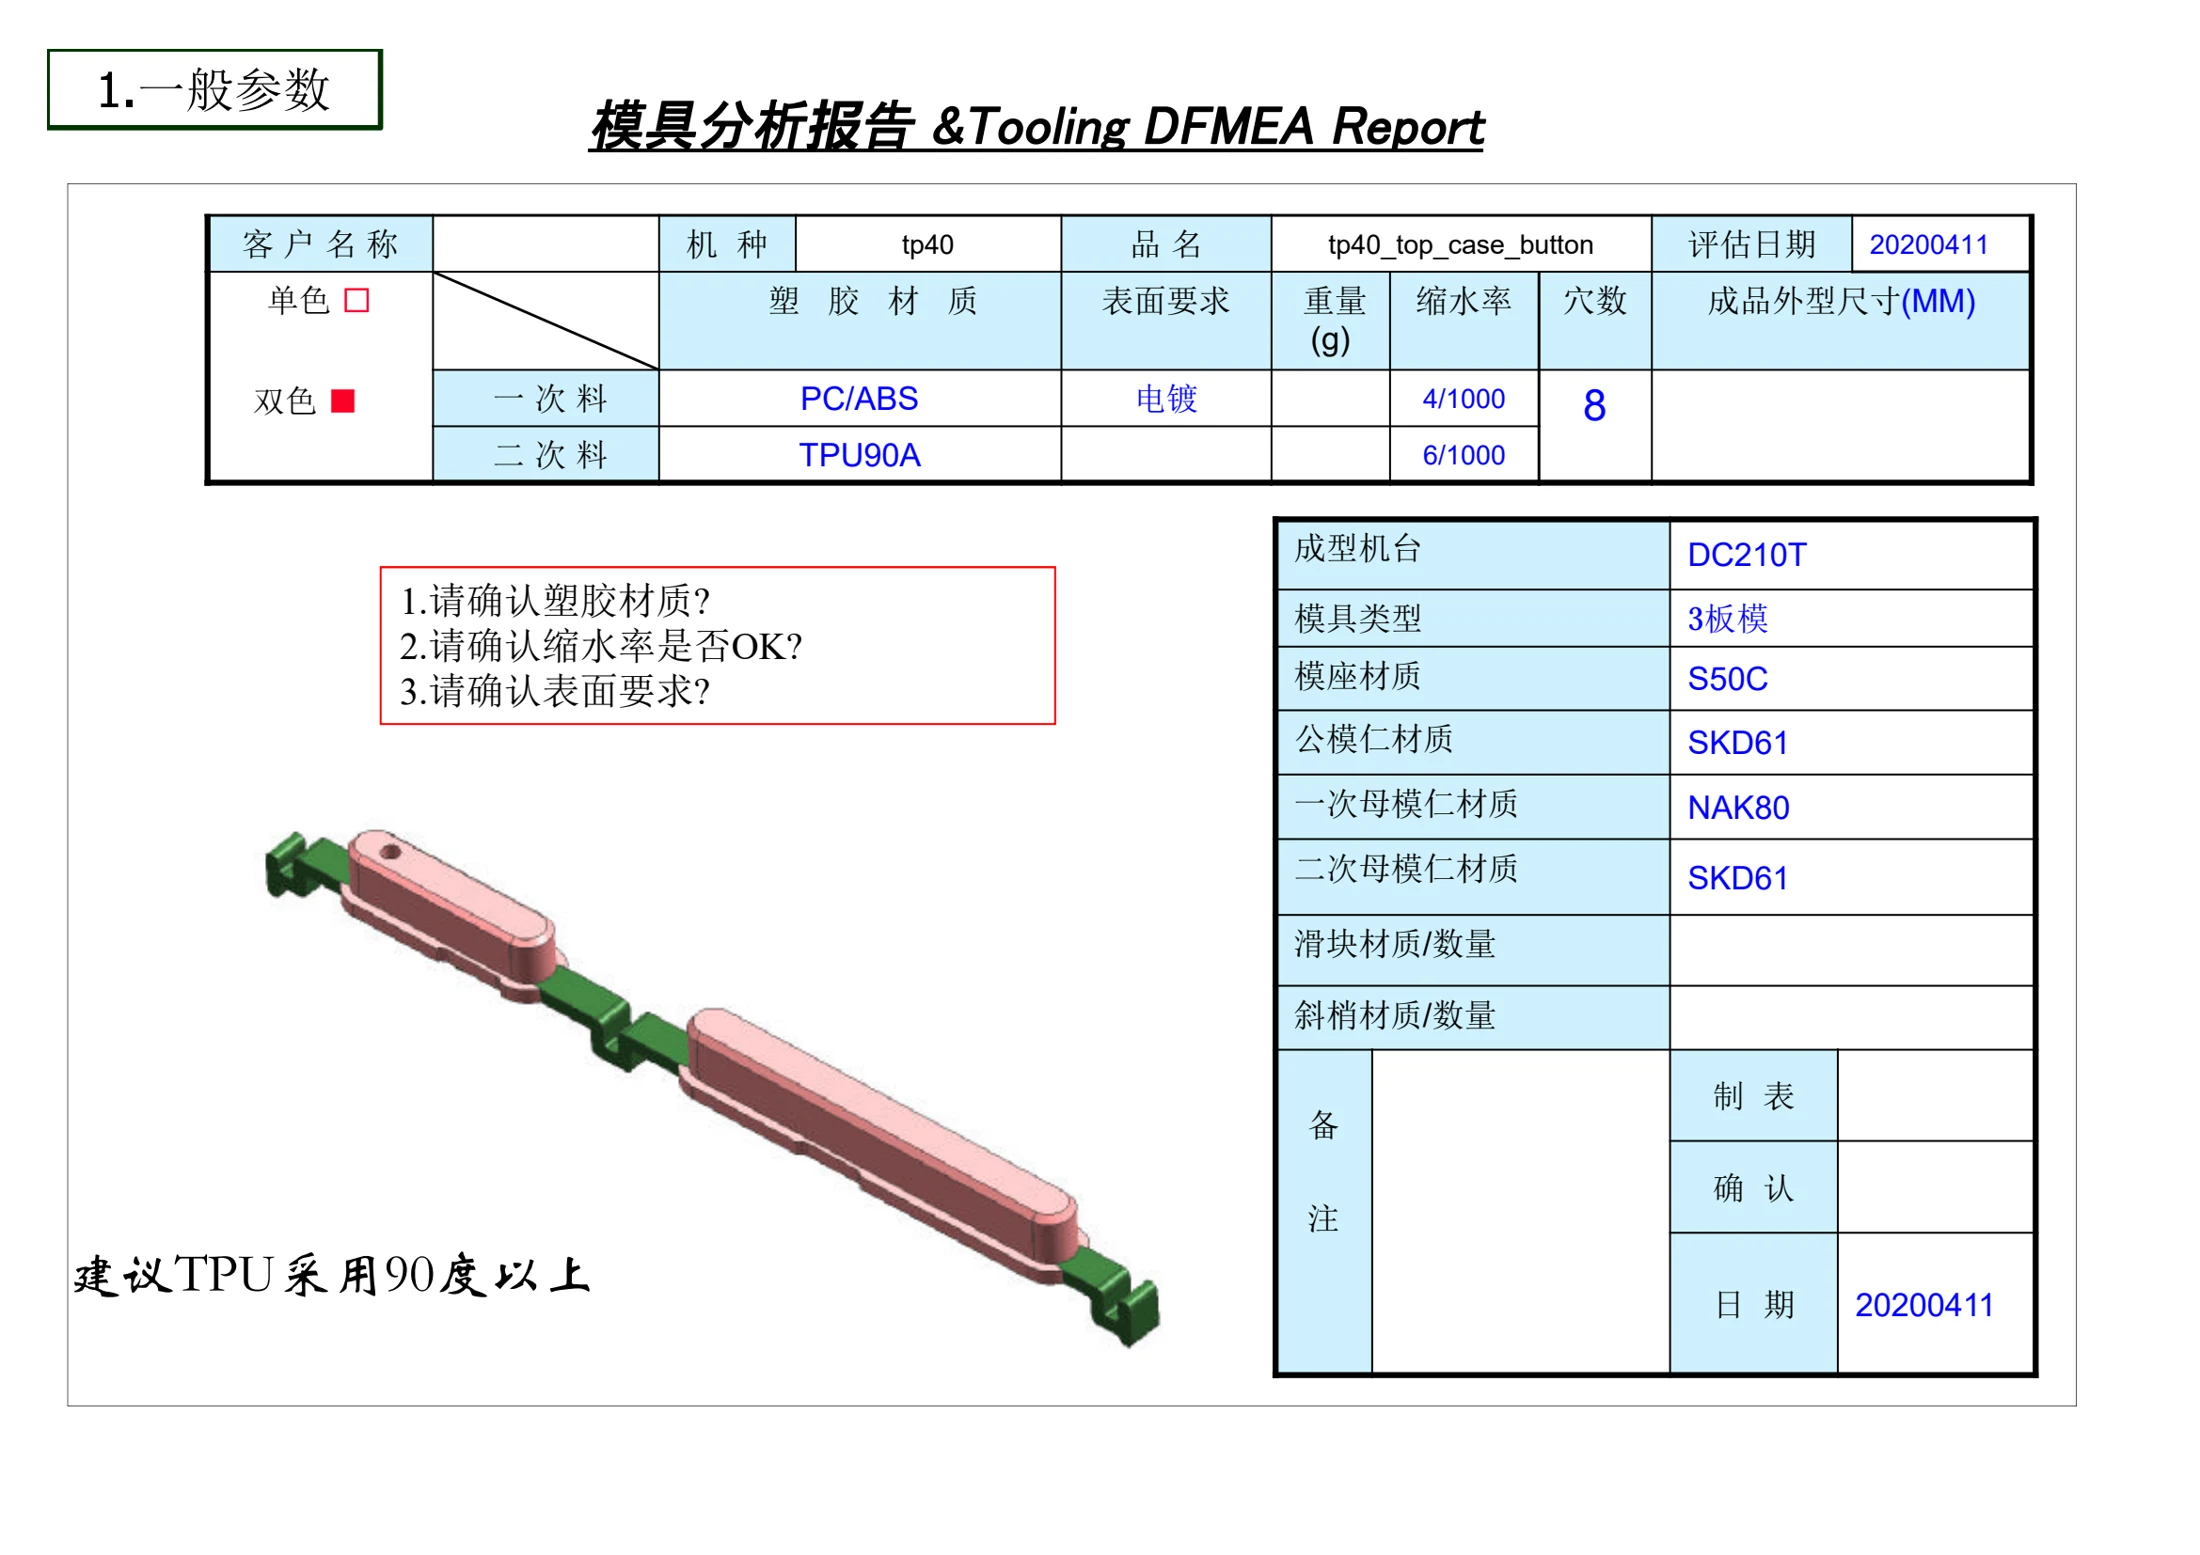
中正通模具设计中心(苏州 · 昆山)在开模前为出口模具与内销精密模具提供 Moldflow 模流分析服务,覆盖壁厚诊断、进胶方案比选、充填/压力/温度/锁模力/气穴/熔接线/缩痕/变形等标准分析,输出中英文报告。分析结果会直接落到进胶位置、排气布置、冷却回路与保压参数上,而不是只交一份结论页。已有案例可参考 专业出口注塑模具DFM报告(英文版)案例|20个模块实页对照 与 【DFM报告案例】注塑模具设计开模报告中文版详解。
扫码添加工程师