 扫码咨询
这是一份 2023 年 2 月完成的注塑模具 DFM(可制造性设计)报告,机种编号 W66A,产品是上盖,材料 PC+ABS 黑色。整份报告共 15 页,从首页参数登记开始,依次过完进胶方式、分型线、后模入子、斜销与退出方向、顶出预排、产品方位、冷却水路、母模与公模拔模分析、肉厚分析、外观面要求、刻字要求,最后一页直接给出问题点与修改建议。
这份报告的特色是每一页结论都配了三维图和色阶图:拔模分析用色谱标出偏差方向,肉厚分析用色谱标出厚薄分布,水路与顶出用颜色标记区分不同零件类型。客户、供应商与模具厂可以指着同一张图讨论,而不必各自看一份纯文字结论。下面按报告原顺序逐页拆解,并说明每一页对模具结构到底意味着什么。
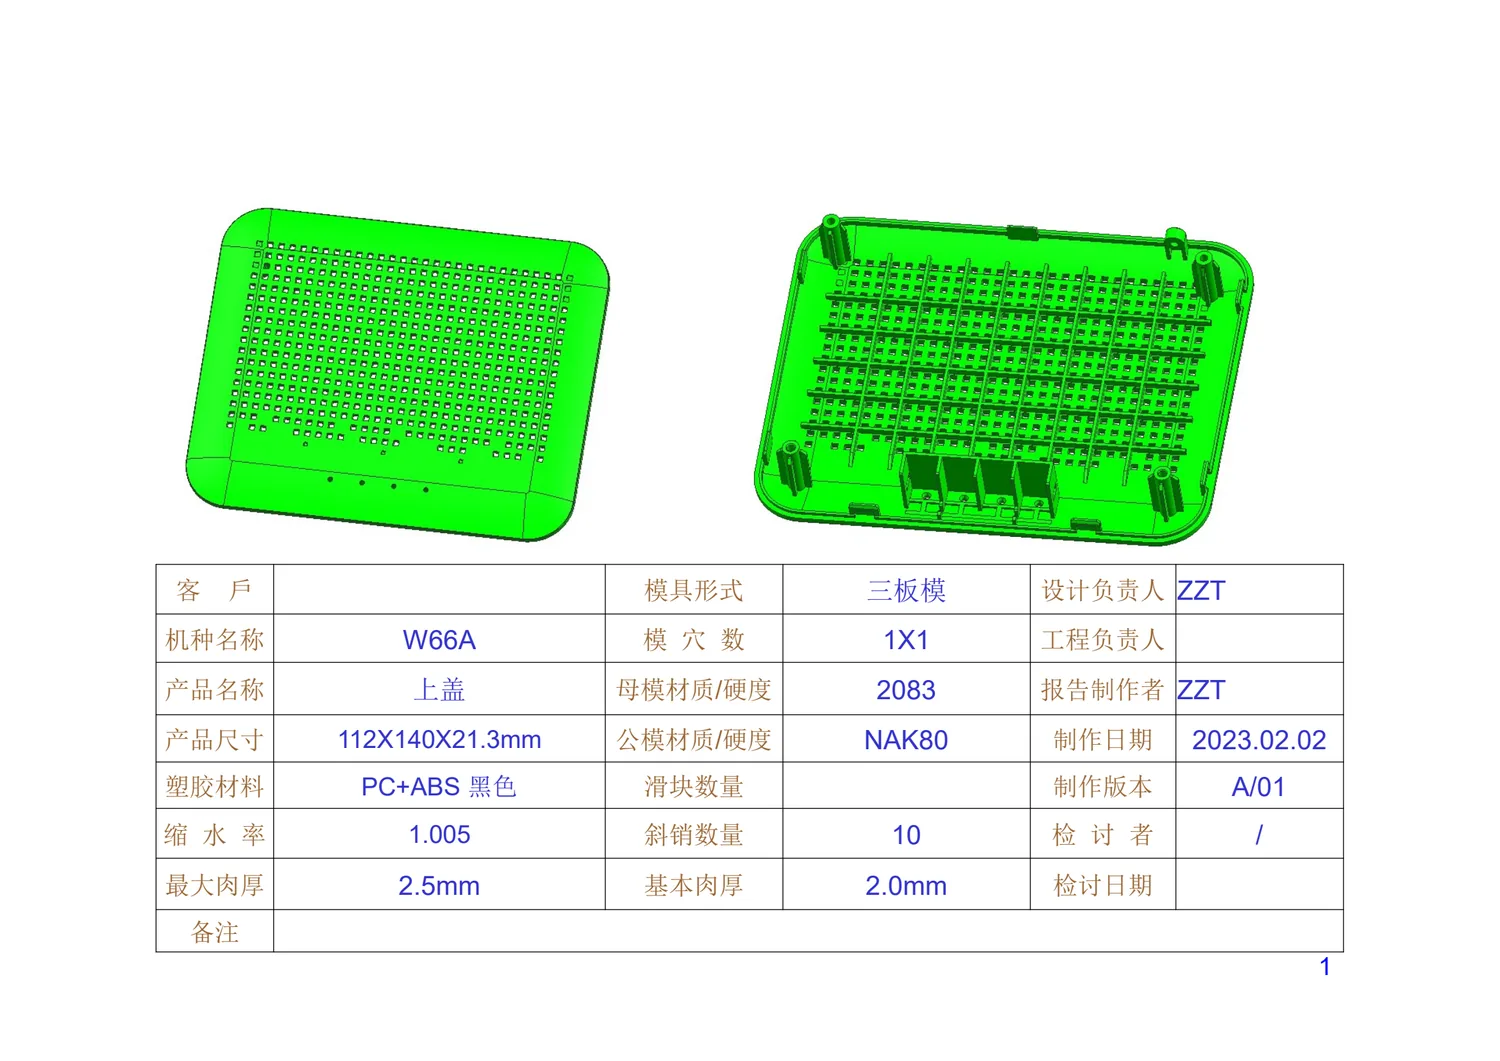
报告首页是标准的信息登记表,左列字段名、右列实际填入的值。其中设计负责人与报告制作者均记为 ZZT,制作日期 2023.02.02,制作版本 A/01,客户与工程负责人两栏留空。
首页同时登记了模具形式与材料方案:三板模、模穴数 1X1、母模材质 2083、公模材质 NAK80。三板模意味着上模、中模、下模三块模板分开加工,模仁分体、镶件与水路都有独立的安装基准,加工成本高于两板模,换来的是侧向抽芯与斜顶动作有充足的空间——这正好对应后面第 5 页那 10 支斜销的布置。
另外三栏是后续分析页要反复引用的基准值:塑胶材料 PC+ABS 黑色、缩水率 1.005、最大肉厚 2.5mm、基本肉厚 2.0mm。缩水率决定浇口附近的收缩补偿量,基本肉厚与最大肉厚决定拔模与顶出位置能不能落位。
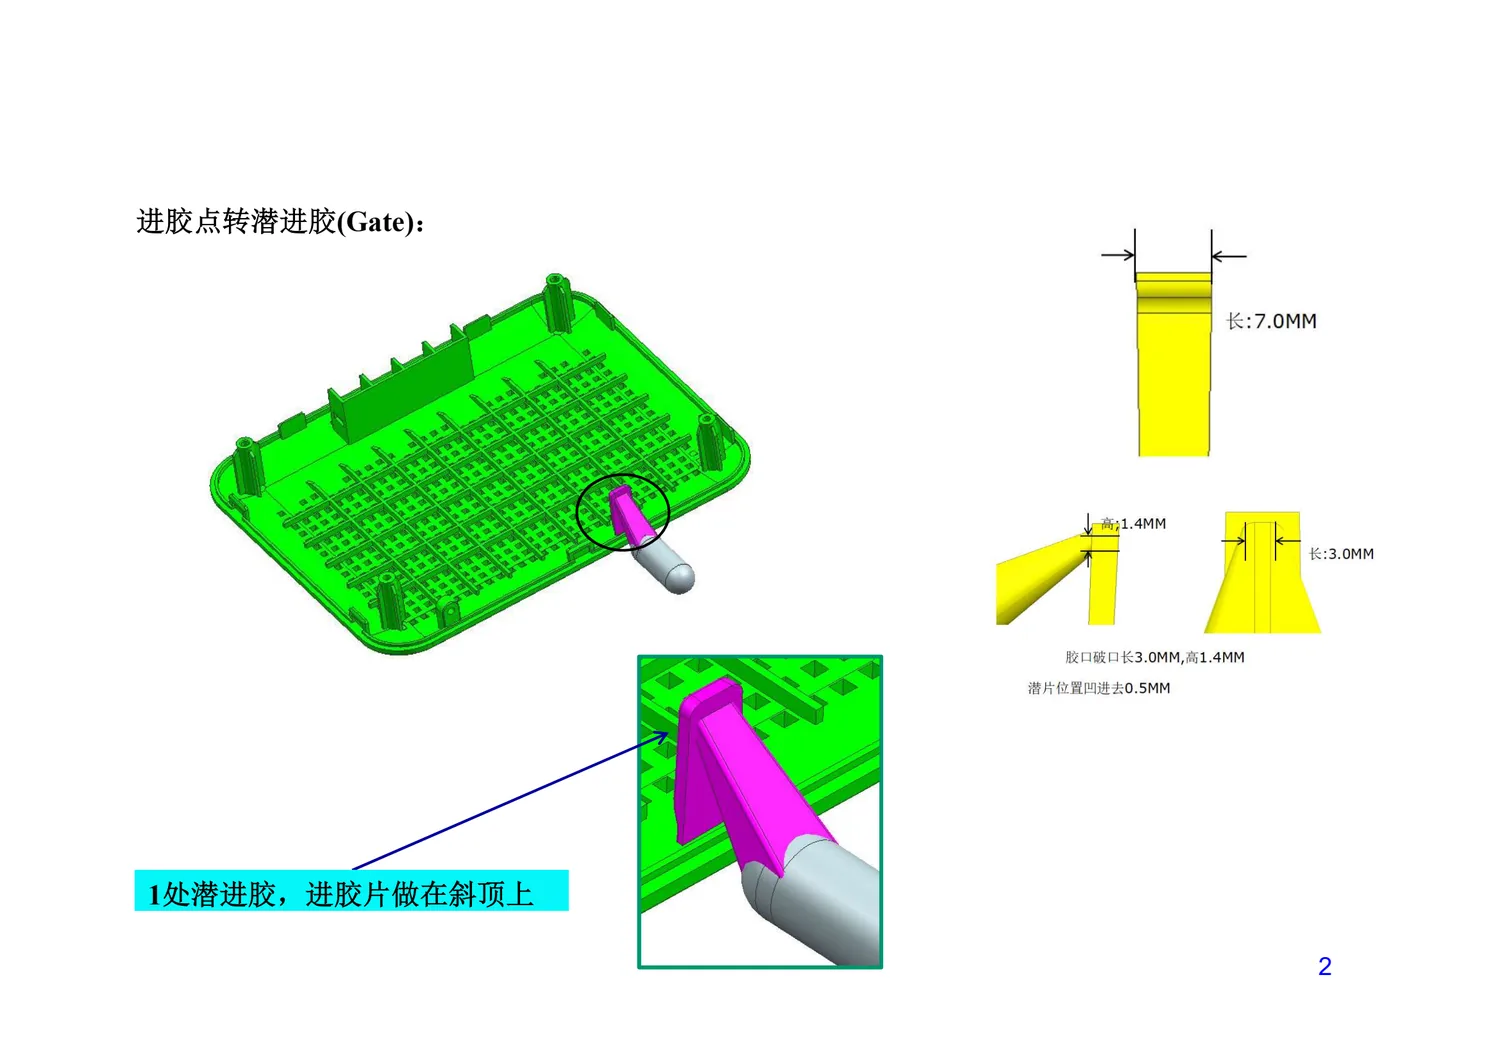
第 2 页标题就是修改说明——进胶点转潜进胶(Gate)。报告给出的方案是整模只设 1 处潜进胶,进胶片做在斜顶上。右侧三张黄色剖面图给出了进胶片的具体尺寸:进胶片长 7.0mm,胶口喉口长 3.0mm、高 1.4mm,并且潜片位置凹进去 0.5mm。
用斜顶做进胶是这一页的关键设计。斜顶本身需要顶出运动做斜向脱模,如果同时让它兼作进胶通道,就可以把进胶点藏在顶出机构已经占用的空间里,不必在型腔侧壁另开浇口、也不必额外做顶针避让。潜片往内凹 0.5mm 的做法,是让斜顶在顶出开始的一小段行程里先完成脱离,避免进胶口还没封冻就被顶针拉出冷料。
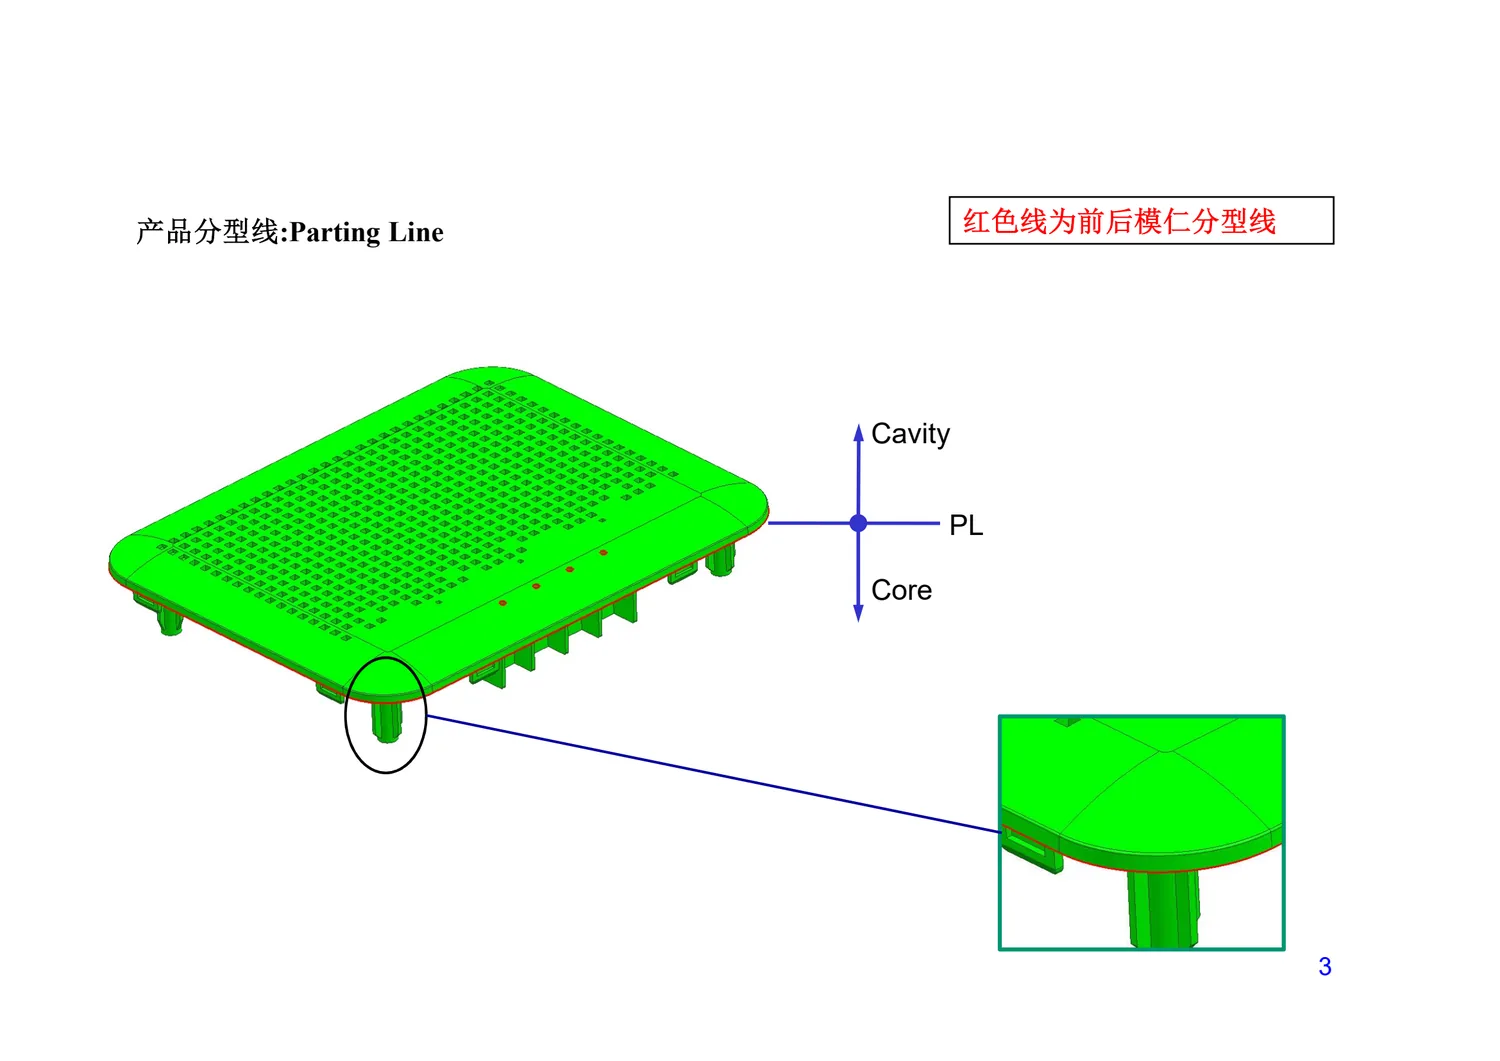
第 3 页给出产品分型线(Parting Line)。红色框里写得很直接:红色线为前后模仁分型线。图右侧的坐标标注把方向讲清楚了——上方是 Cavity(母模/型腔),下方是 Core(公模/型芯),中间横线就是 PL。
右下角放了一个局部放大:产品四周的柱位与边缘位置,分型线在此处的走向决定了哪一段是型腔面、哪一段是型芯面。分型线画在产品可视面上就是外观缺陷,画在看不见的侧壁上则无代价,所以分型线位置往往是产品结构与外观要求倒推出来的结果。
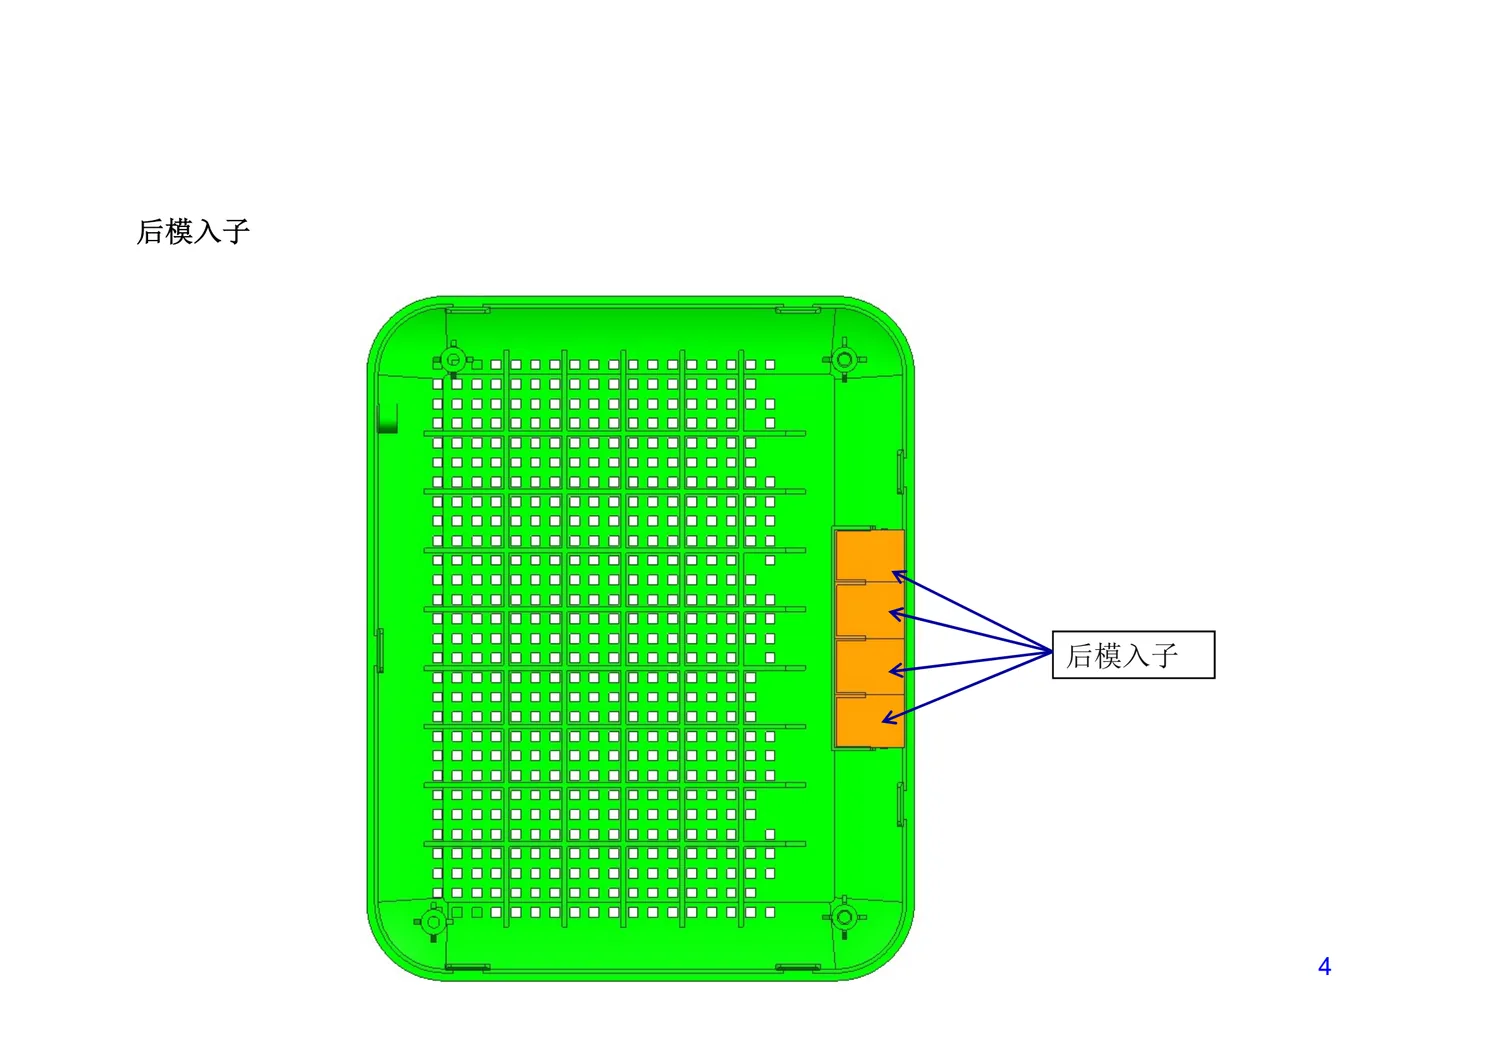
第 4 页转到后模入子。底视图右侧一条纵向的橙色带状区域被 4 条引线指向,标注就是「后模入子」。把这一整条带状筋位从母模本体上切出来做成镶件,好处是这块区域的筋位形状复杂、容易磨损,单独用可更换的钢材做,既能延长母模寿命,也方便后期修改而不动主模。相关的入子出图规范,可以对照 专业注塑模具镶件2D零件图:后模入子与滑块入子加工图案例 这篇看。
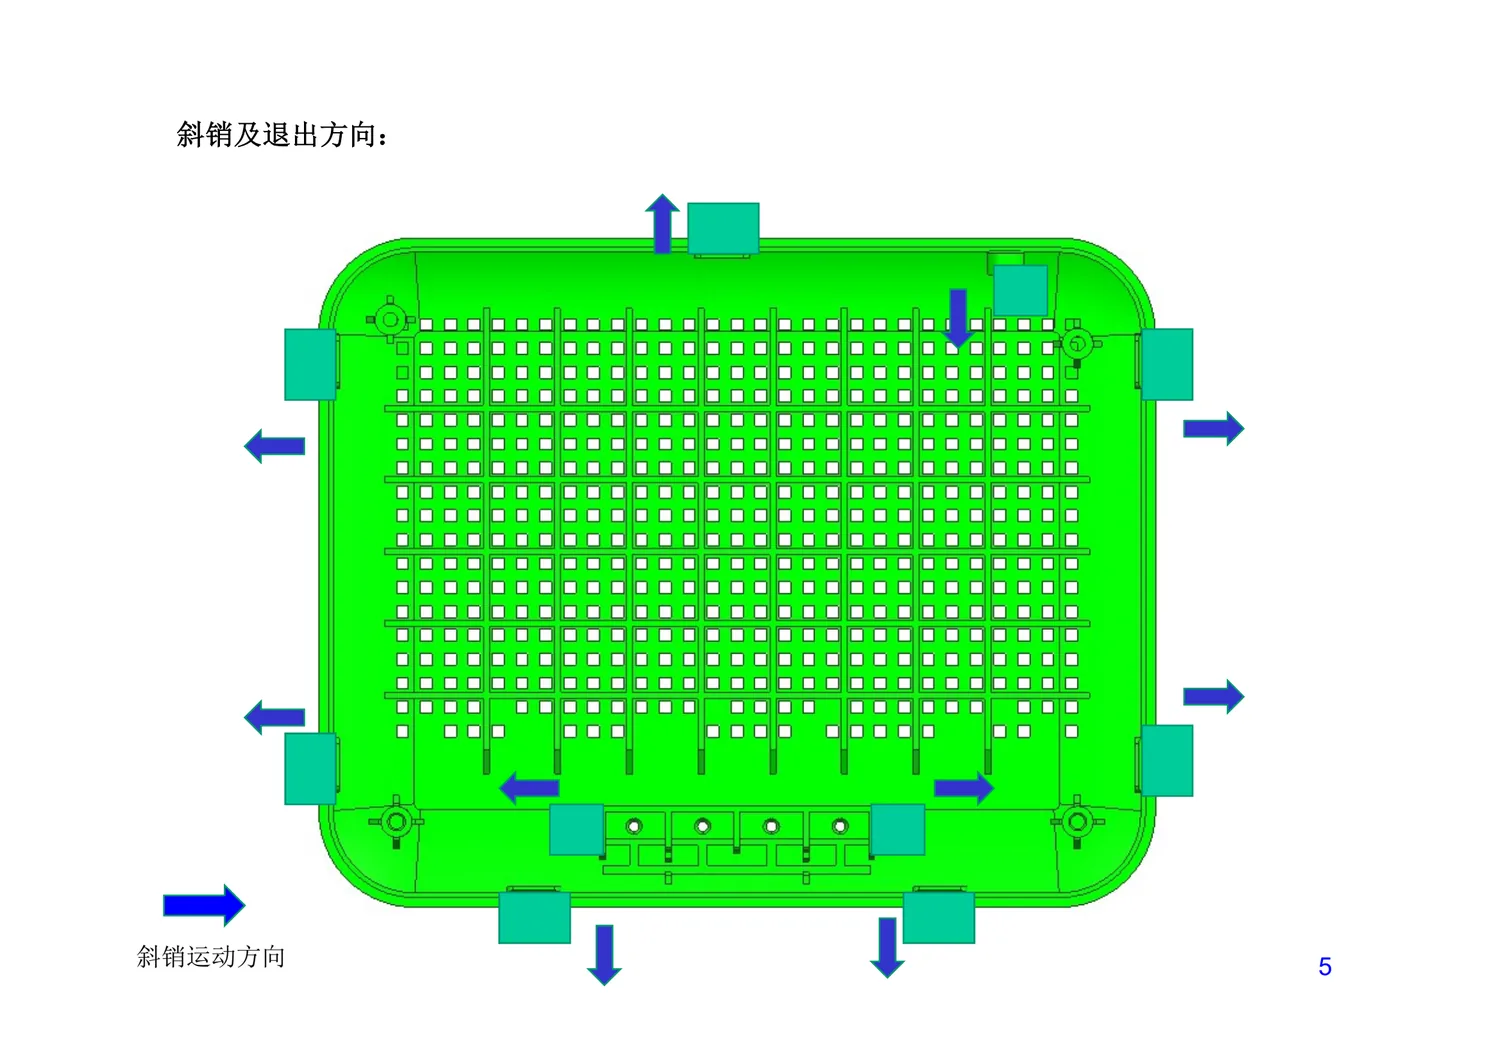
第 5 页是斜销及退出方向。产品底视图上,10 个青绿色方块标出斜销位置,对应 10 个蓝色箭头指示各方向顶出行程;左下角单独标出「斜销运动方向」。
这里的 10 支斜销与首页登记表里的「斜销数量 10」完全对应,是这份报告内部相互印证的一处。斜销负责抽产品侧壁上的倒扣结构,其退出方向必须与产品脱模方向协调:斜销行程不足抽不到位,行程过头则斜销与产品干涉、直接把产品顶出划伤。图中每个箭头都单独画出方向,说明 10 支斜销并非同向布置,而是按各自的抽芯需求分配在不同方位。
斜销与斜顶配合的行位设计思路,可以参照 全3D设计弯管接头斜销滑块冷流道注塑模具设计案例。
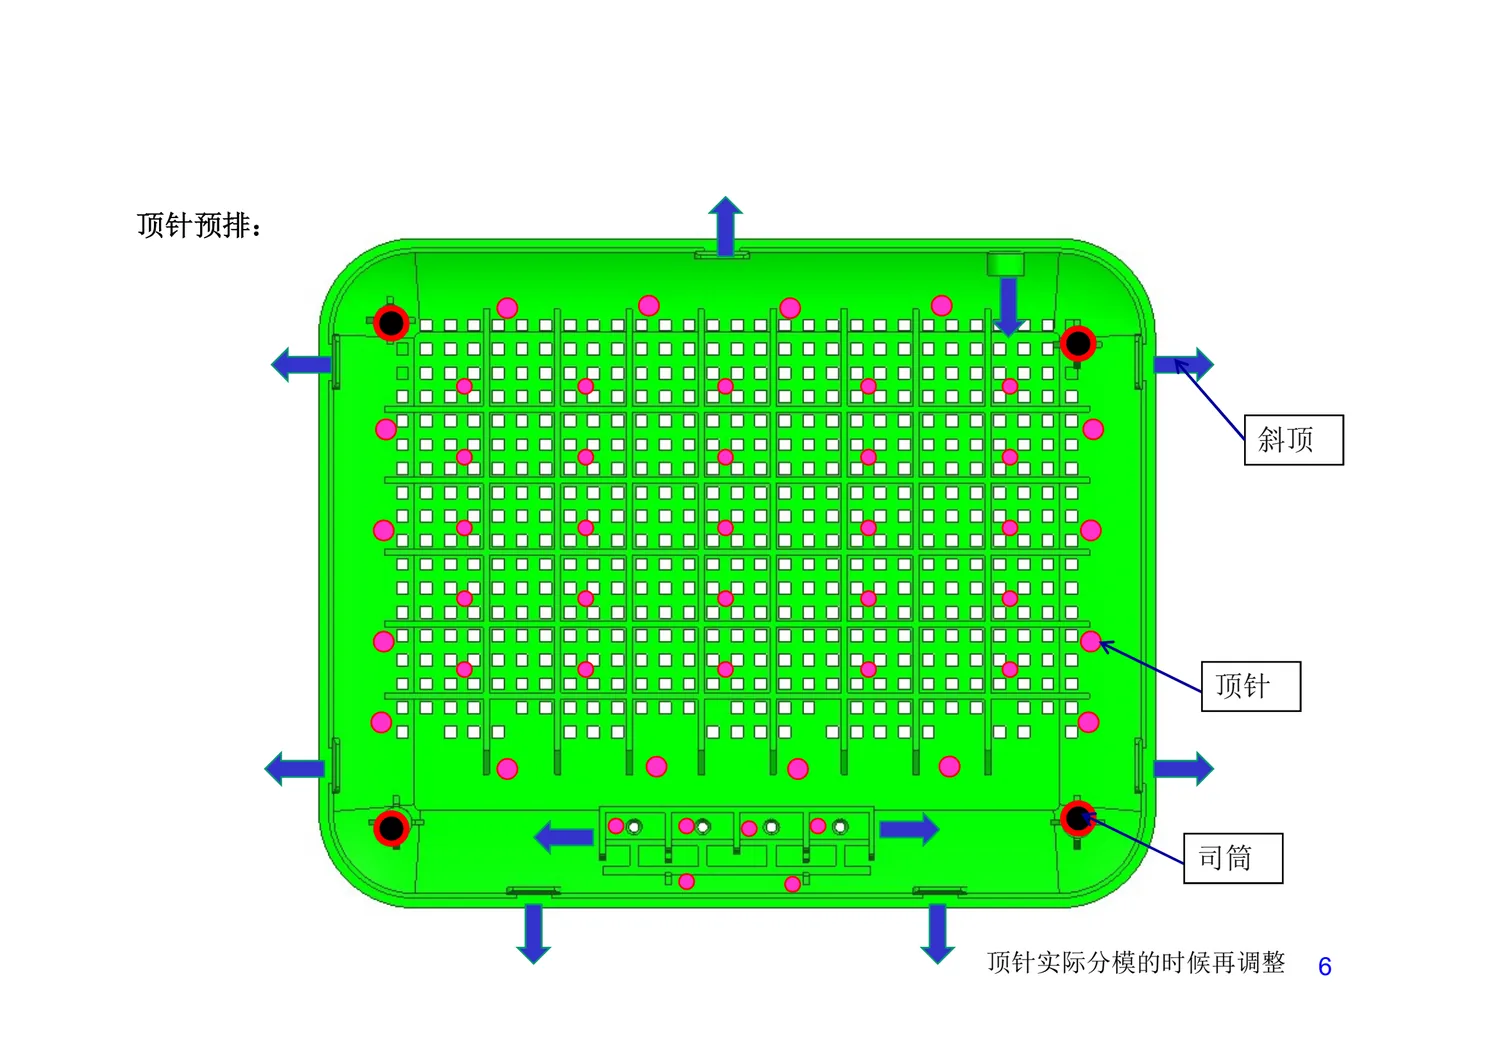
第 6 页是顶针预排。图上洋红色圆点是顶针,共 47 支;四角带黑心的红色圆环是司筒,共 4 支;蓝色箭头与蓝色柱状标记表示斜顶的顶出方向。页面右下角明确注明:顶针实际分模的时候再调整。
47 支顶针对应的是这个产品上密集的网格孔阵列。网格件顶针排布最容易出的问题是顶针顶在薄壁区造成变形,所以预排阶段要确认三点:每支顶针底下有没有足够厚的胶位、顶针与斜顶的动作先后顺序会不会打架、以及司筒落在哪四个角上——四角司筒负责整体受力与导向,中间的顶针负责把大面积的网格面顶平,避免顶出后产品吸附在母模上。正因如此,预排只是给出行位方案,真正的落针位置必须等分模完成后按实际型面再确认一次。
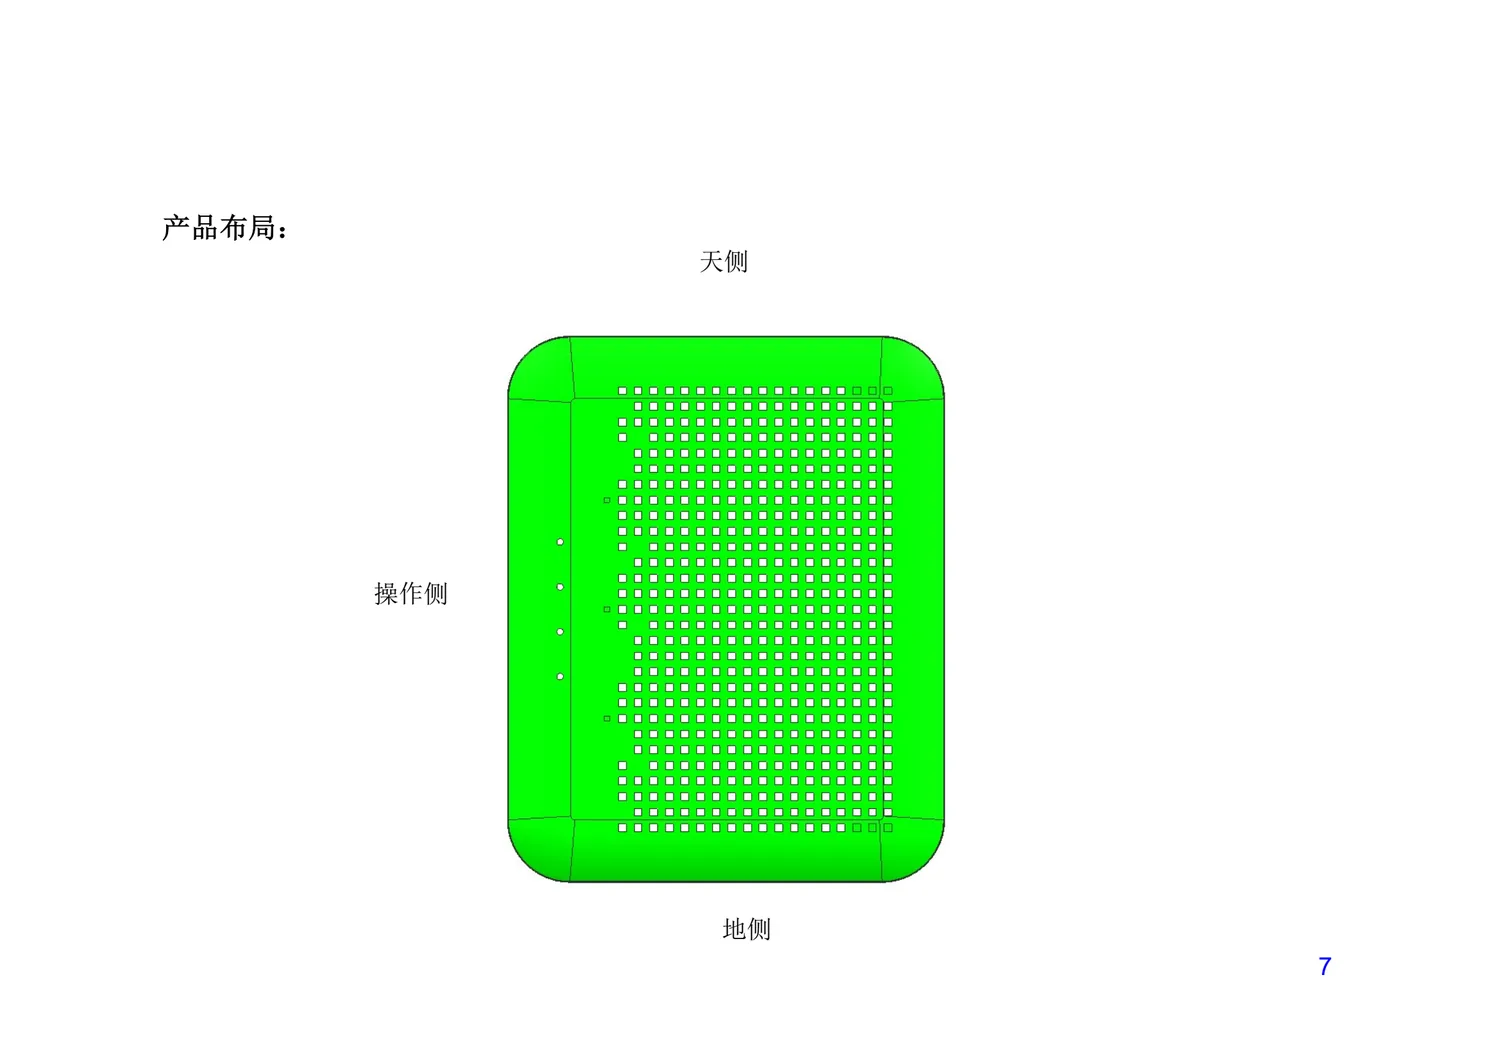
第 7 页是一张产品布局图,把整模的方位基准一次讲清:上方为天侧,左侧为操作侧,下方为地侧。
这一页看起来简单,却是整份报告里最容易被忽略、也最关键的一页。方位一旦定义清楚,后面所有与方向有关的结论才有共同坐标:第 5 页斜销往哪个方向抽、第 8 与第 9 页水路从哪里进出、第 15 页的斜销运动方向与干涉位置,全部是相对这三个基准而言的。三板模之所以要单独强调方位,正是因为上中下三块模板各自安装后必须知道哪一侧朝操作面,否则操作工装模时方向就可能装反。
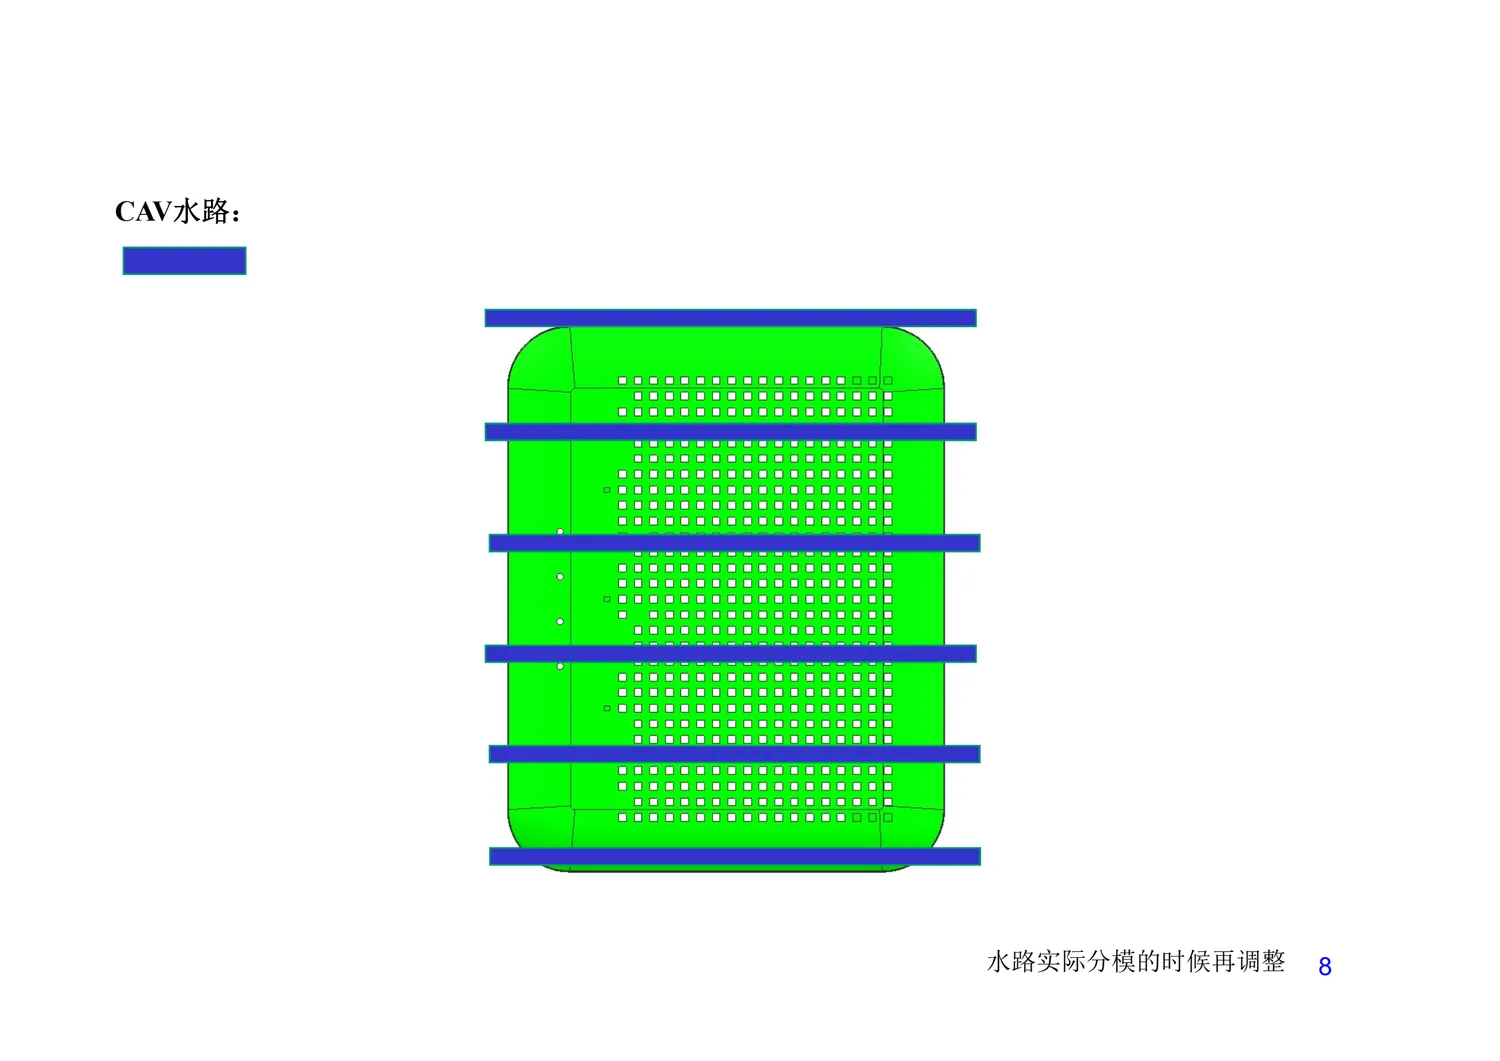
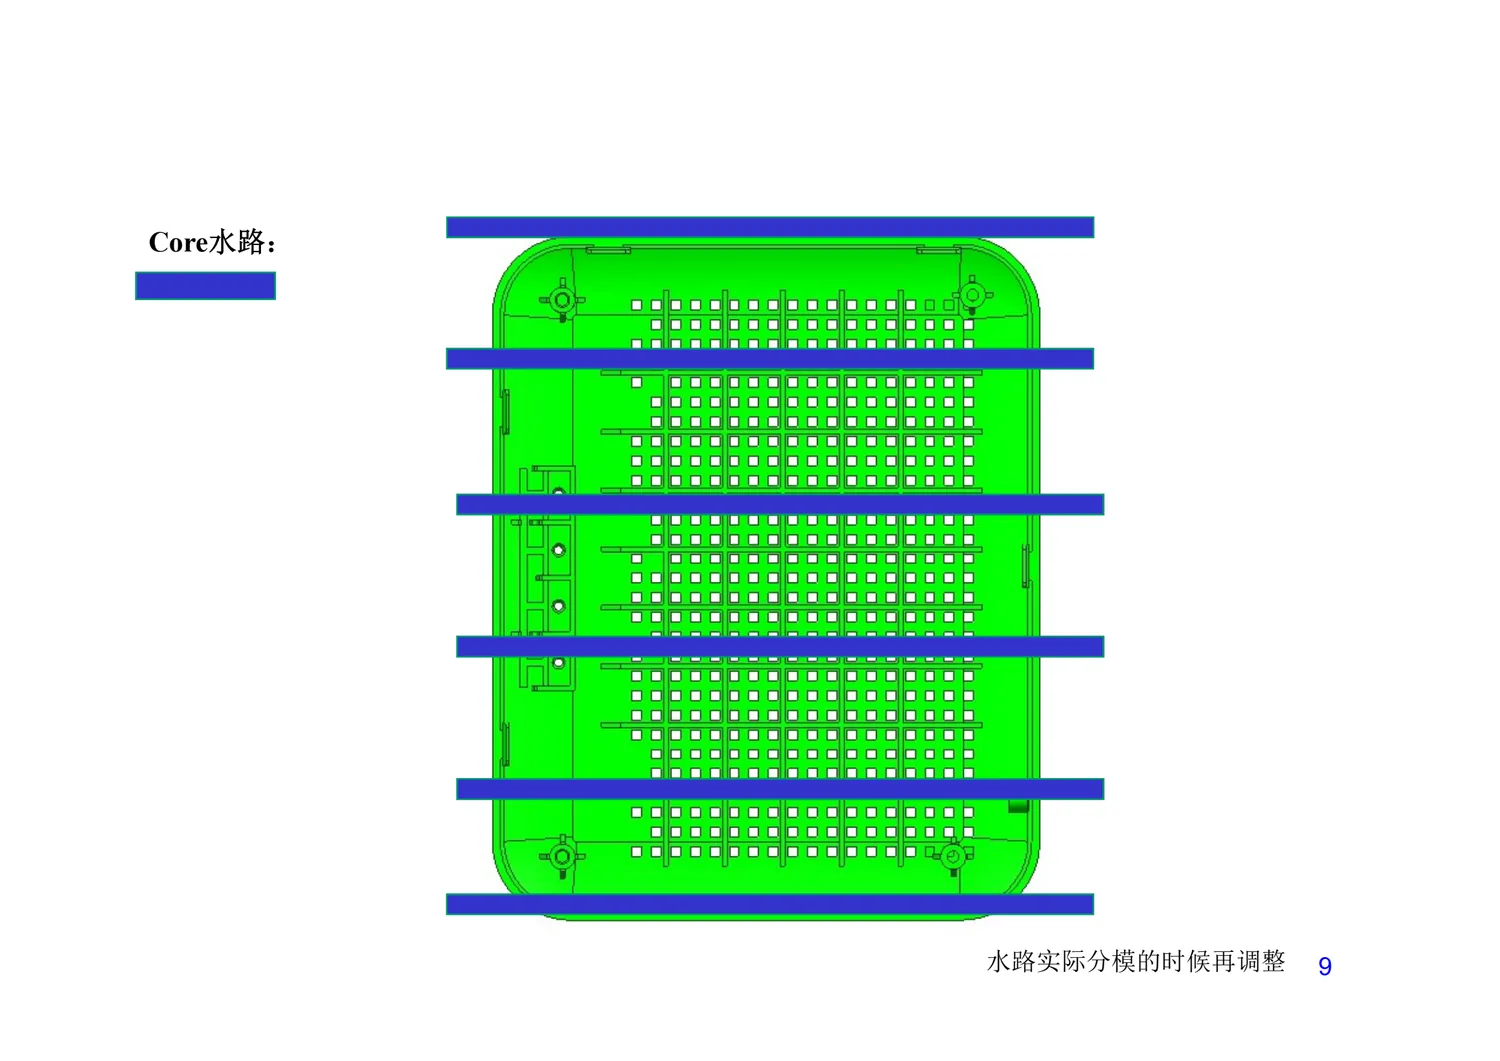
第 8 与第 9 页是CAV 水路与Core 水路两张图,两页都注明水路实际分模的时候再调整。图上以蓝色横条表示冷却回路,母模侧与公模侧各布 6 条横向回路。
这种等间距的横向回路布局,对应的是产品上大片平整的顶面与底面——网格筋位之间那一块块方形凸台,单靠自然散热很难保证各点模温一致,等间距回路能把整片区域拉平。
两页都标注「实际分模的时候再调整」,是因为水路是钻在模板上的,分型面的实际位置一旦变化,预排的水路就可能与分型线或镶件冲突。水路图的真正用途是提前把冷却均匀性的思路定下来:回路密度、进出水位置、上下模的对应关系先定好,再在分模后逐条落到模板上。
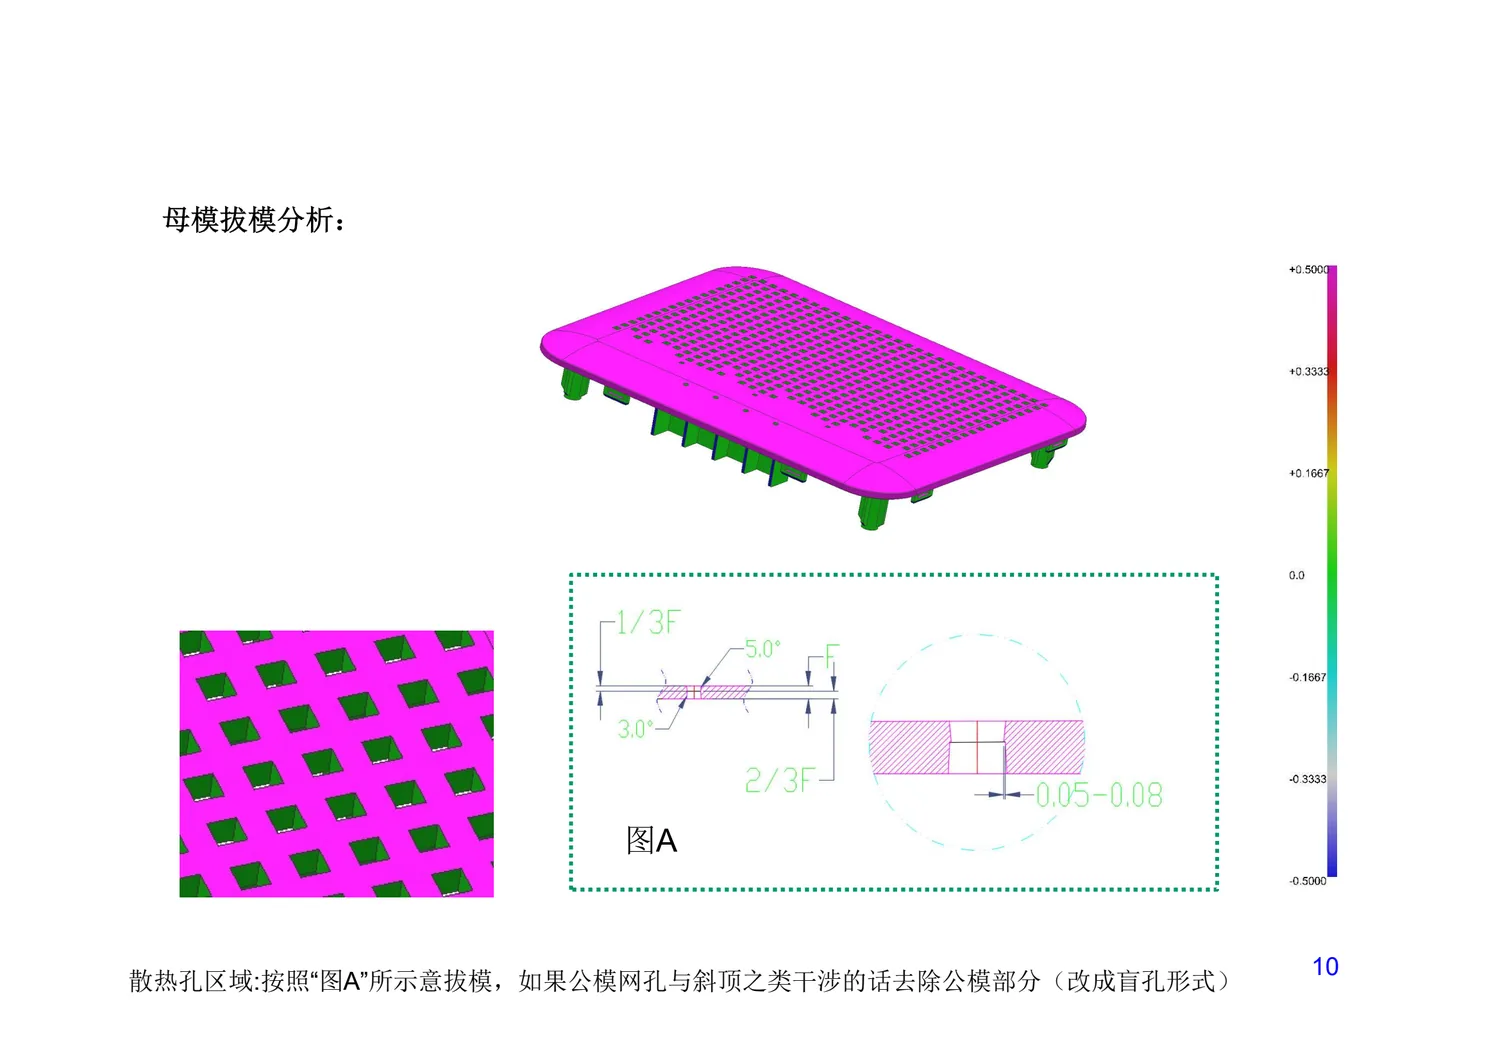
第 10 页是母模拔模分析。上方是母模侧的拔模色谱三维视图,色阶以 0 为中点向两侧展开;下方「图A」是一张尺寸草图,把散热孔区域的拔模画成剖面:标注有 1/3F 与 2/3F 两处高度分格,两个拔模角 3.0° 与 5.0°,以及一处 0.05-0.08 的偏置尺寸。
这一段是整份报告里最需要逐字读的一页。散热孔是典型的小直径深孔,拔模方向一旦做反,要么顶针拔不出、要么拔出时把孔口拉裂。图A 用剖面把孔口上下两段的拔模角分别定成 3.0° 与 5.0°,并用 1/3F、2/3F 标明各段的高度分格,让加工时每一段的斜度都有据可依。
至于「改成盲孔形式」的备选方案,是在公模网孔与斜顶之间确实发生干涉时才启用——把贯穿的网孔改成不通的盲孔,牺牲一点散热,换取斜顶与顶出机构不必让路。这个取舍在报告里被明确写成条件句,说明它是一个等效方案而不是首选方案。
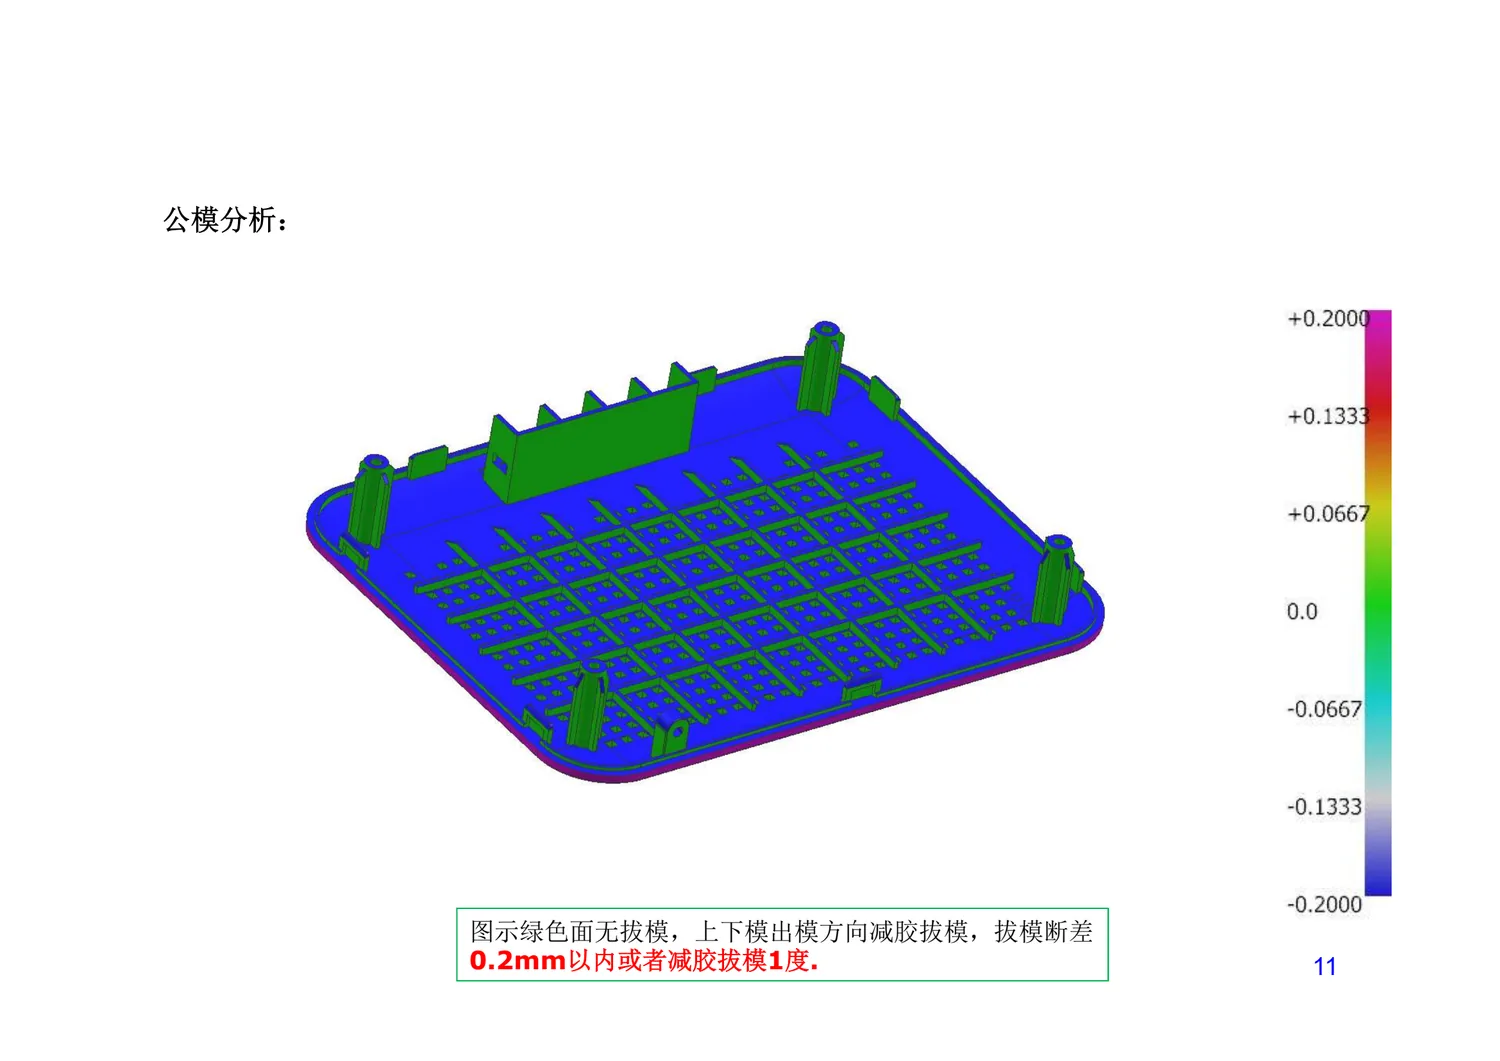
第 11 页是公模分析。三维视图中绝大多数面呈蓝色,少数面呈绿色;色阶范围比母模那页更小,以 0 为中点向两侧展开。绿框里的结论很短,但含义很重:
翻译成工程语言:图上标绿的那些面,属于造型上无法做出拔模的部位(常见于外观面或与另一侧互相干涉的面)。既然出模方向上没有斜度,那就只能靠减胶来换出模空间——把局部料厚削薄,让上下模在脱模行程中不互相顶死。报告给了两个可量化的验收口径:要么把断差控制在 0.2mm 以内,要么用减胶拔模 1 度的方式处理。
这两条不是二选一,而是给出同一条工艺路线的两级标准。0.2mm 是可以直接用量具复核的公差,而减胶拔模 1 度是相对宽松的做法,代价是要在产品上动刀。需要提醒的是,减胶必然改变局部壁厚,所以这一页的结论必须与后面的肉厚分析一起看,两页单独看都会得出片面结论。
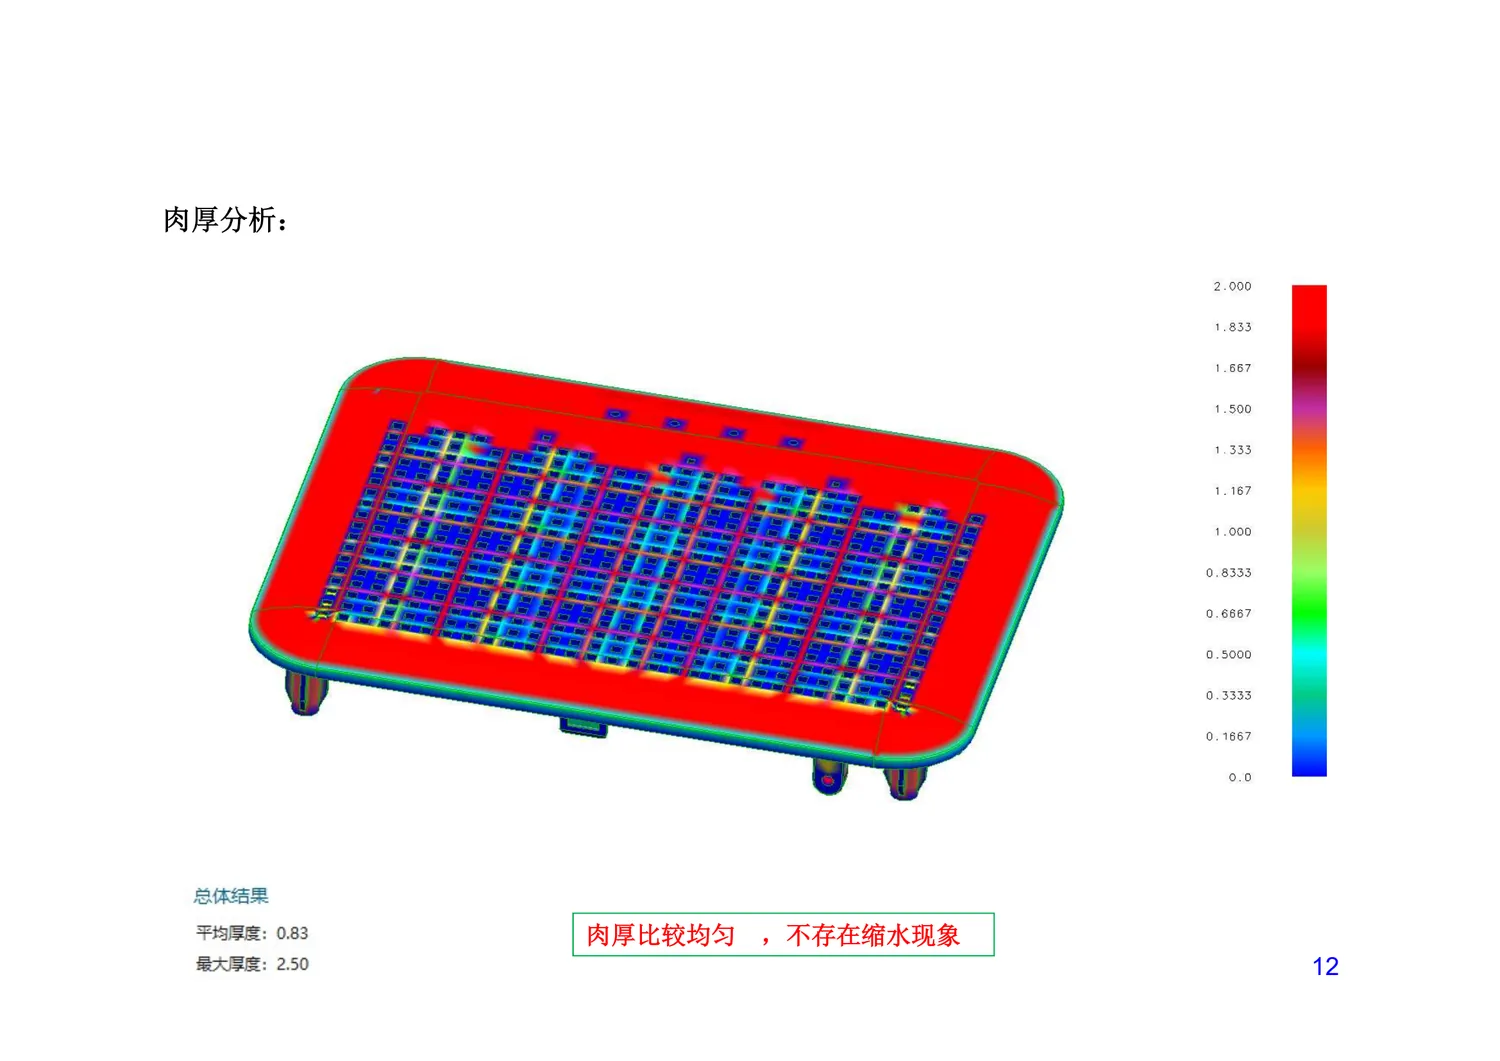
第 12 页是肉厚分析。色谱从 0 到 2.0,三维视图中红色为厚区、蓝色为薄区,红色的正是产品四周的边框与顶面,蓝色集中在密集的网格筋位区。左下角给出总体结果:
最大厚度 2.50 与首页登记的最大肉厚 2.5mm 完全对上,说明这份分析的取值口径与设计端一致,可以直接互为佐证。顶面与边框等厚区均匀,正是前面「减胶拔模」这条建议能成立的前提——如果厚薄落差大,在厚区减胶只会把壁厚差拉得更大。
判定不存在缩水,对这个件型的实际意义在于:材料 PC+ABS 黑色本身流动性与表面质量要求都不低,不缩水就意味着外观面不会出现缩痕与银丝,报告因此才可以直接把外观面写成一条明确的标准(见第十二节)。如果需要看带色阶的模流仿真与缩痕对比,可以参考 注塑模具模流分析案例:PC外壳2点热流道Moldflow验证 与 注塑模具模流分析案例:框架件三浇口方案对比。
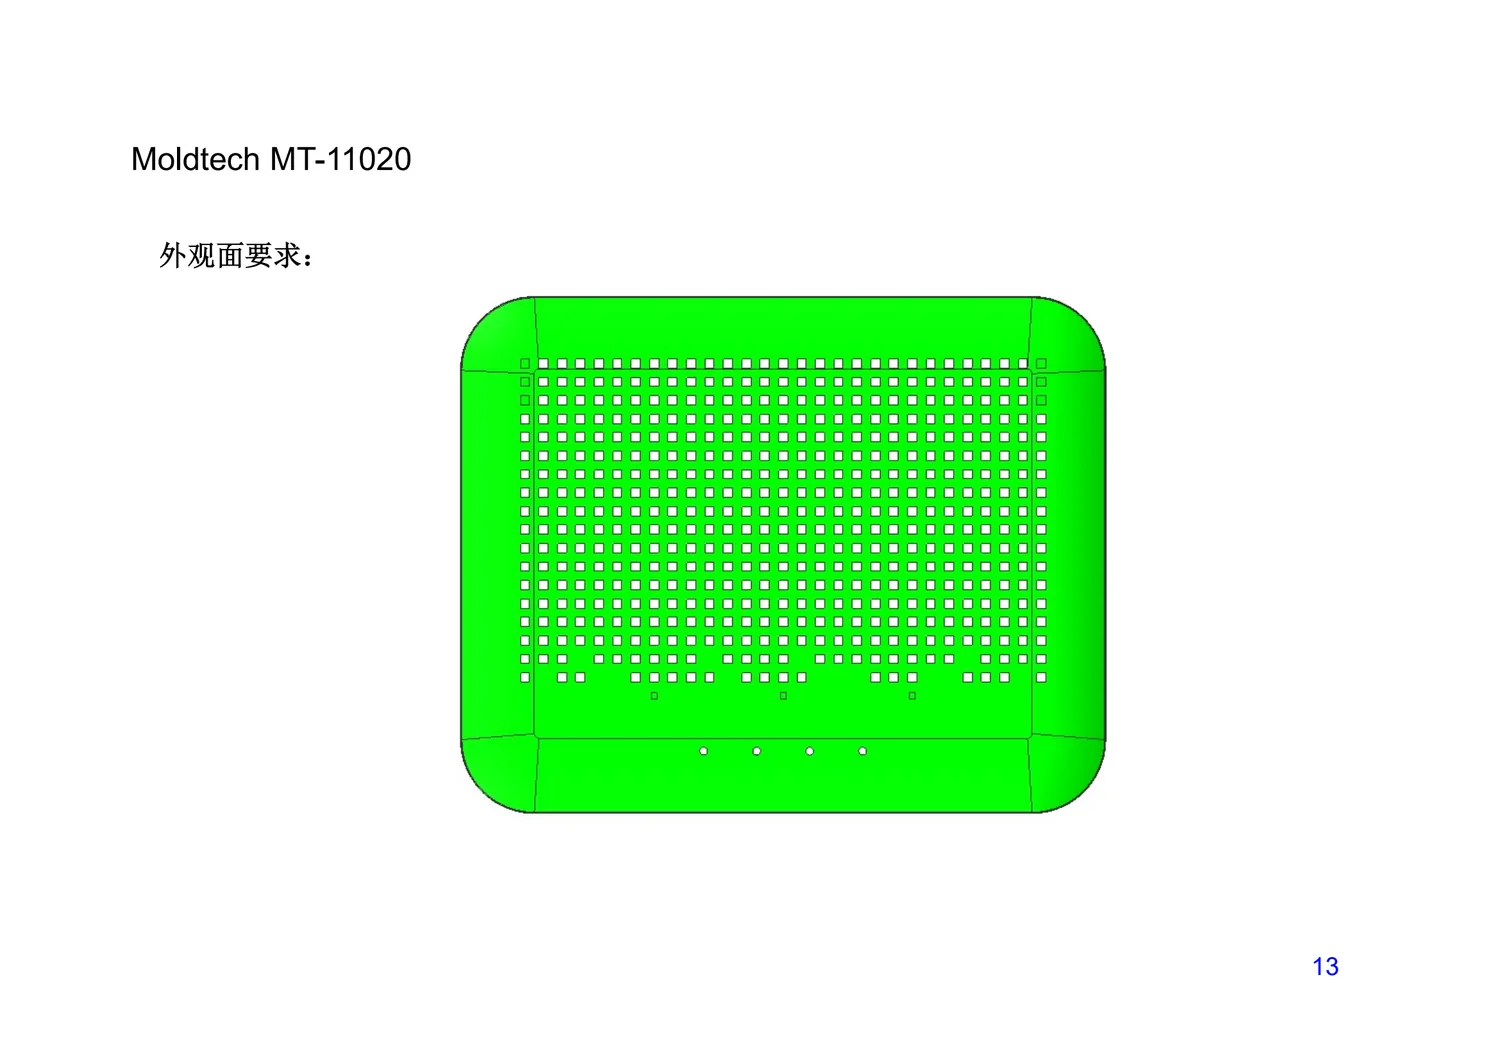
第 13 页只有一行标题与一张顶视图,标题写着外观面要求:Moldtech MT-11020。
这一页短,但份量不轻。外观面指定 Moldtech 的 MT-11020 等级,等于把产品可视面的型腔表面粗糙度、镀层要求与可修整余量一次性绑定下来。对模具厂的实际影响有三层:一是母模材质与热处理方式要按外观件来定,不能按普通内件处理;二是浇口痕、顶针痕、分型线位置必须避开可视区域;三是这类等级通常不允许抛光以外的表面修整工艺,排胶与飞边处理要一次到位。
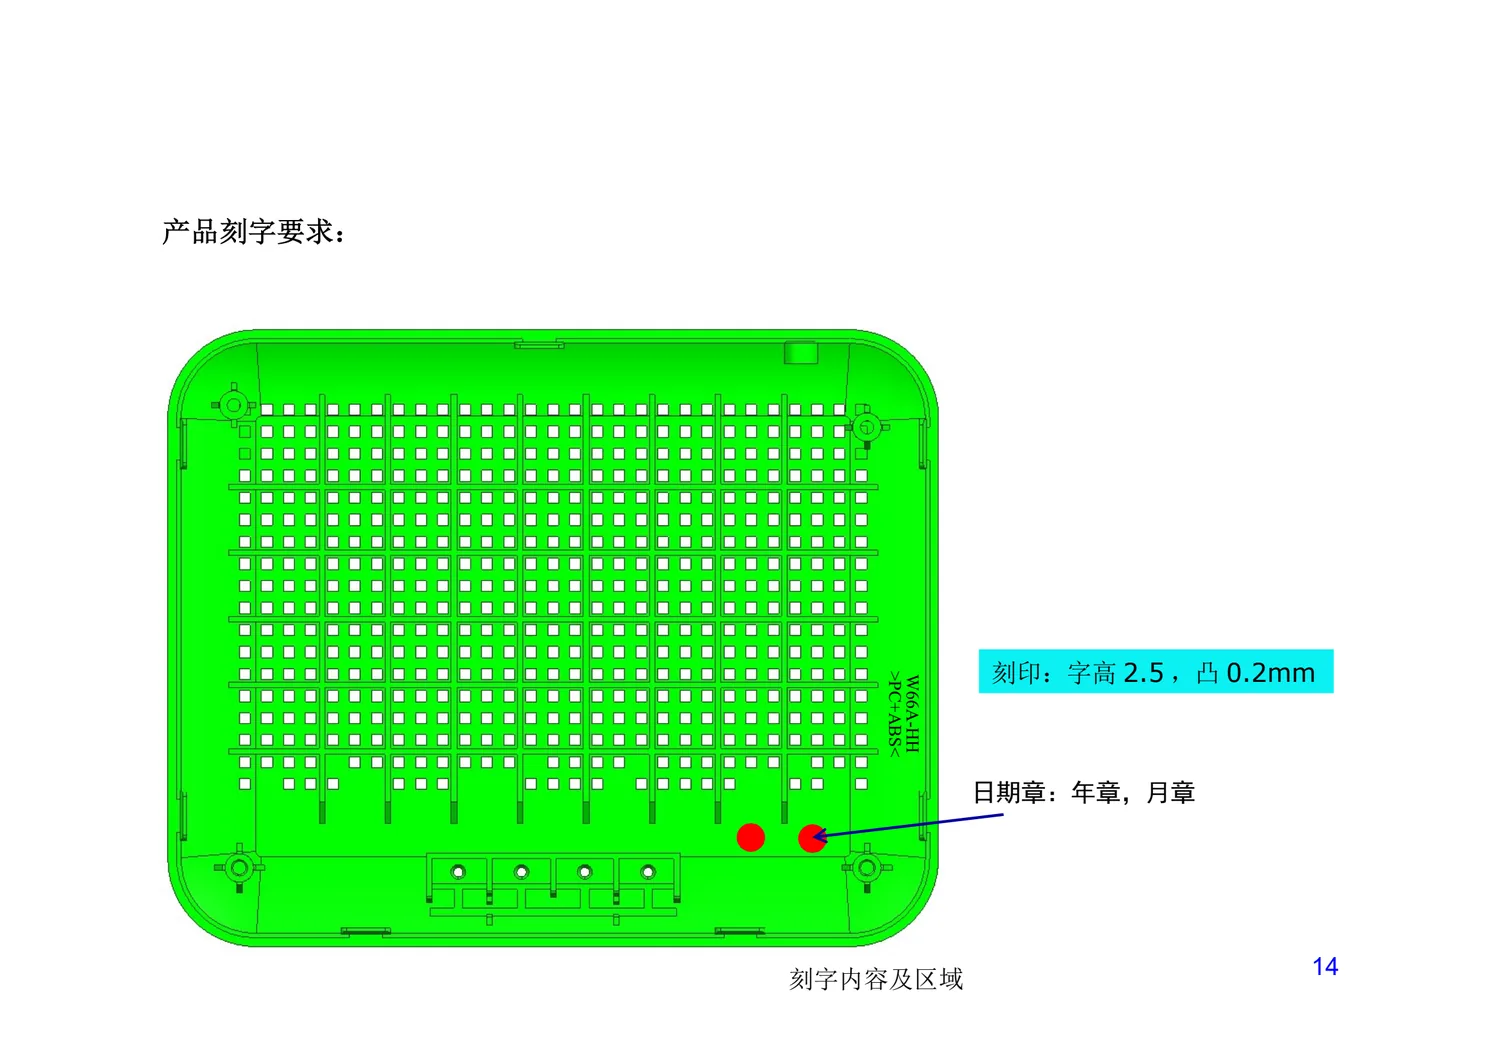
第 14 页是产品刻字要求。产品底视图右下角标出了刻字区域,刻字内容两行:W66A-HH 与 >PC+ABS<。
刻字规格给得很明确:字高 2.5、凸 0.2mm。另外有两个红色标记点,旁边标注日期章:年章,月章,即在件上还要加注年章与月章两个标识。
机种号加材料牌号同时刻在产品上,是出口件与多料共用模具的标准做法:第一,PC+ABS 黑色这类外观件一旦混料,刻字是最快的自证;第二,W66A-HH 里的机种号让成品在客户端能直接对应到机型;第三,字高 2.5mm、凸 0.2mm 这个组合必须从模具侧保证——字高不够会在件上糊掉,字太浅或太深都会影响外观面等级,也就是第十一节那条 MT-11020 的验收标准。
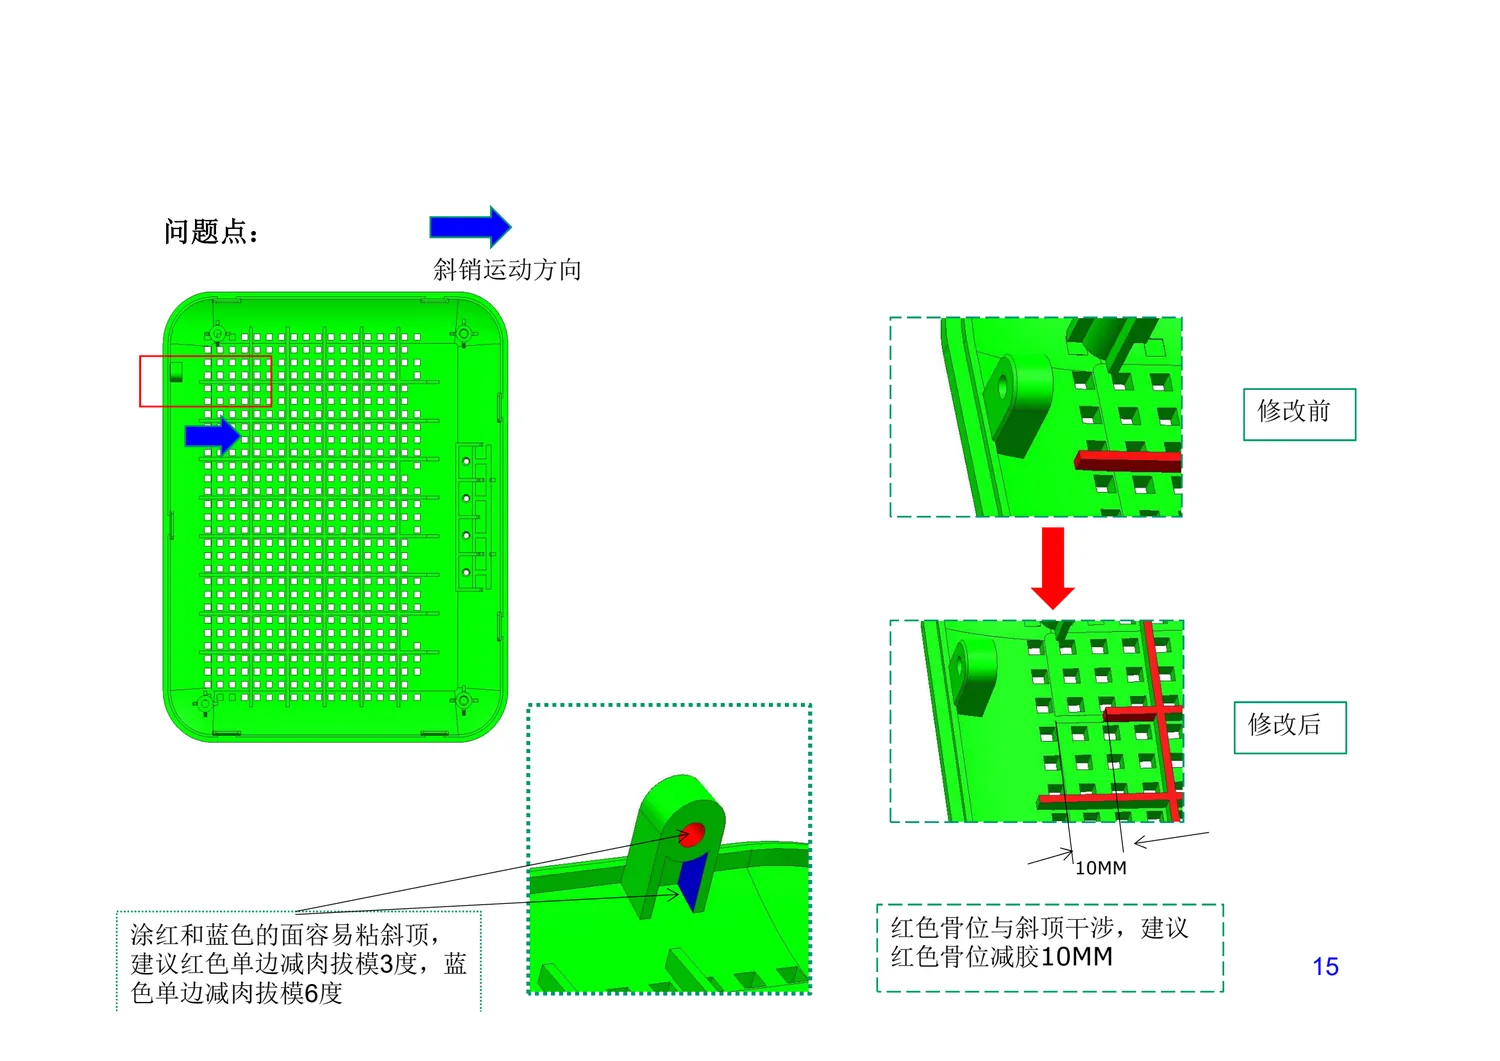
第 15 页是问题点,也是这份报告最有价值的一页。左边是产品底视图,蓝色箭头标出斜销运动方向,红色方框圈出干涉位置;右边上下两幅局部放大分别是「修改前」与「修改后」,红色横条就是那根与斜顶干涉的骨位。
这是一个很典型的行位冲突:斜销抽芯时需要斜顶让位,而这根骨位正好挡在斜顶的顶出路径上。报告给了两条处置路线——
路线一,改产品:把红色骨位局部减胶 10mm,让斜顶有足够空间顶出。这条路线不动模具,但会改变产品局部的强度与外观,属于要客户点头的修改。
路线二,改模具:红色面单边减肉拔模 3 度、蓝色面单边减肉拔模 6 度,让脱模时这两面不咬住斜顶。这条路线靠拔模与减胶化解干涉,产品外形保持不变,但必须在拔模分析阶段就介入,否则等到加工阶段才发现就来不及了。
第 11 页的「绿色面无拔模、上下模出模方向减胶拔模」正是这条路线二的技术前提——报告在拔模分析阶段就把无拔模面标出来,问题点页再把具体的干涉位置和解法对应上,整套逻辑是闭环的。这也是 DFM 报告最有价值的形态:不是告诉你有问题,而是给出问题、指出成因、并列出可执行的处置方案和它的代价。
把这份 W66A 上盖 DFM 报告摊开看,15 页内容里最值得借鉴的不是某个具体尺寸,而是三个贯穿始终的做法:
一是每页都有图,且图上有色阶。拔模分析、肉厚分析都配了色阶图,客户与供应商看的是同一张图,争议可以直接落在图上讨论,而不是各执一词。
二是数字能互相印证。第 5 页图上数出来的 10 个斜销标记,与首页登记的斜销数量 10 一致;第 12 页算出来的最大厚度 2.50,与首页登记的最大肉厚 2.5mm 一致。这种交叉校验是判断一份 DFM 报告是否可信的简单标准。
三是问题点给的是方案而不是结论。第 15 页没有停在「这里干涉了」,而是把改产品(减胶 10mm)与改模具(单边减肉拔模 3 度 / 6 度)两条路都写出来,并把代价说清楚,让客户与模具厂各自认领。
DFM 报告的作用从来不是替客户做决定,而是把开模之前所有能暴露的风险提前摊在桌面上。中正通模具设计工作室在项目开模前都会出具同样格式的开模报告,中文版与英文版的逐页对照可以看 【DFM报告案例】注塑模具设计开模报告中文版详解 与 专业出口注塑模具DFM报告(英文版)案例|20个模块实页对照;另一份不同机种的 DFM 报告案例可以看 注塑模具DFM报告案例:PA66-GF10汽车背壳模块全流程可制造性分析。
扫码添加工程师