 扫码咨询
这是一份 2022 年 8 月完成的注塑模具 DFM(可制造性设计)报告,零件是汽车背壳模块 BACKHOUSING COMODO MODULE 1 YEAR 2,零件号 1001381191,材料 PA66-GF10(1.008)。整份报告共 10 页,逐页过完模具布局、浇口位置、拔模分析、分型线、滑块、顶出、刻字、工装细节与壁厚分析,并在「Other tooling details」页直接写出了四条需要供应商答复的问题。
与只给结论的报告不同,这一份的每个结论都配了带色阶的三维图——拔模分析用色谱标出角度正负,壁厚分析用色谱标出厚薄,客户与供应商可以指着同一张图讨论。下面按报告原顺序逐页拆解,并说明每张图对模具结构到底意味着什么。
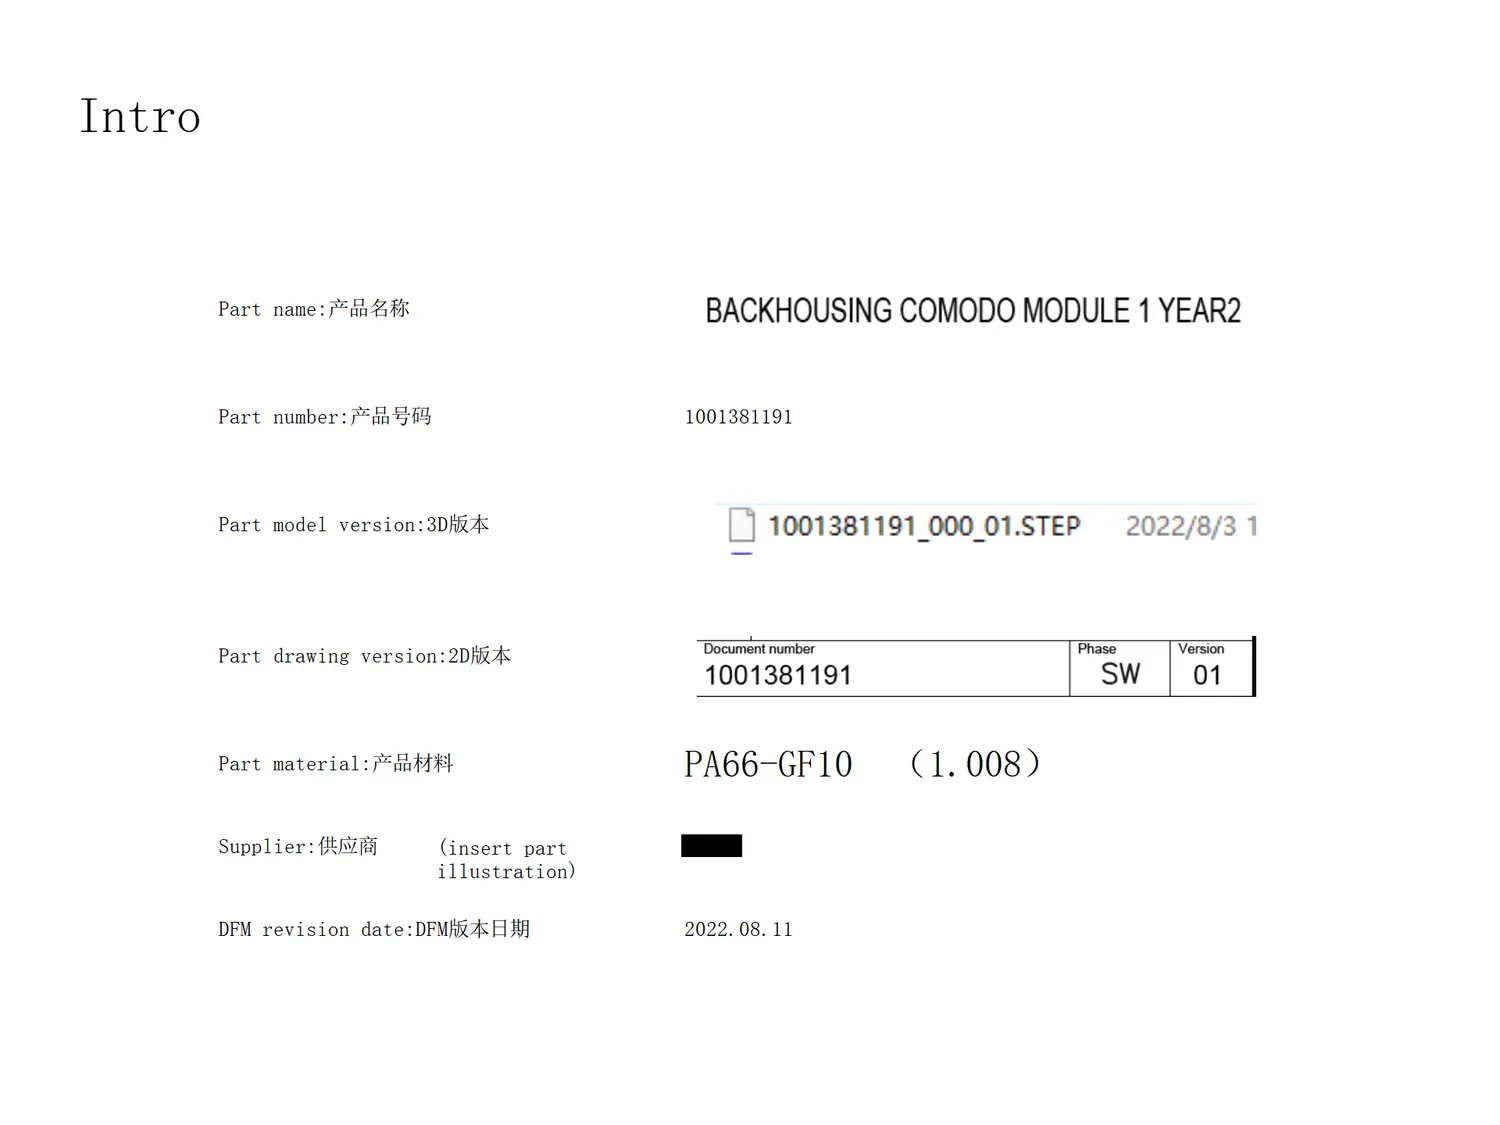
报告首页是标准的信息登记表,左列是字段名、右列是本次项目实际填入的值。值得注意的是它同时登记了3D 模型与 2D 图纸两个版本号——3D 是 1001381191_000_01.STEP,日期 2022/8/3;2D 图纸的标题栏记录为图号 1001381191、Phase SW、Version 01。
这两个版本号同时出现在报告首页,是为了让后续每一页的三维图都能对回具体的模型文件版本。DFM 报告最常见的争议来源,就是供应商拿着 A 版模型评审、模具厂按 B 版开模,最后谁也说不清分歧出在哪一版。把版本号写进首页,是这类争议最省事的解法。
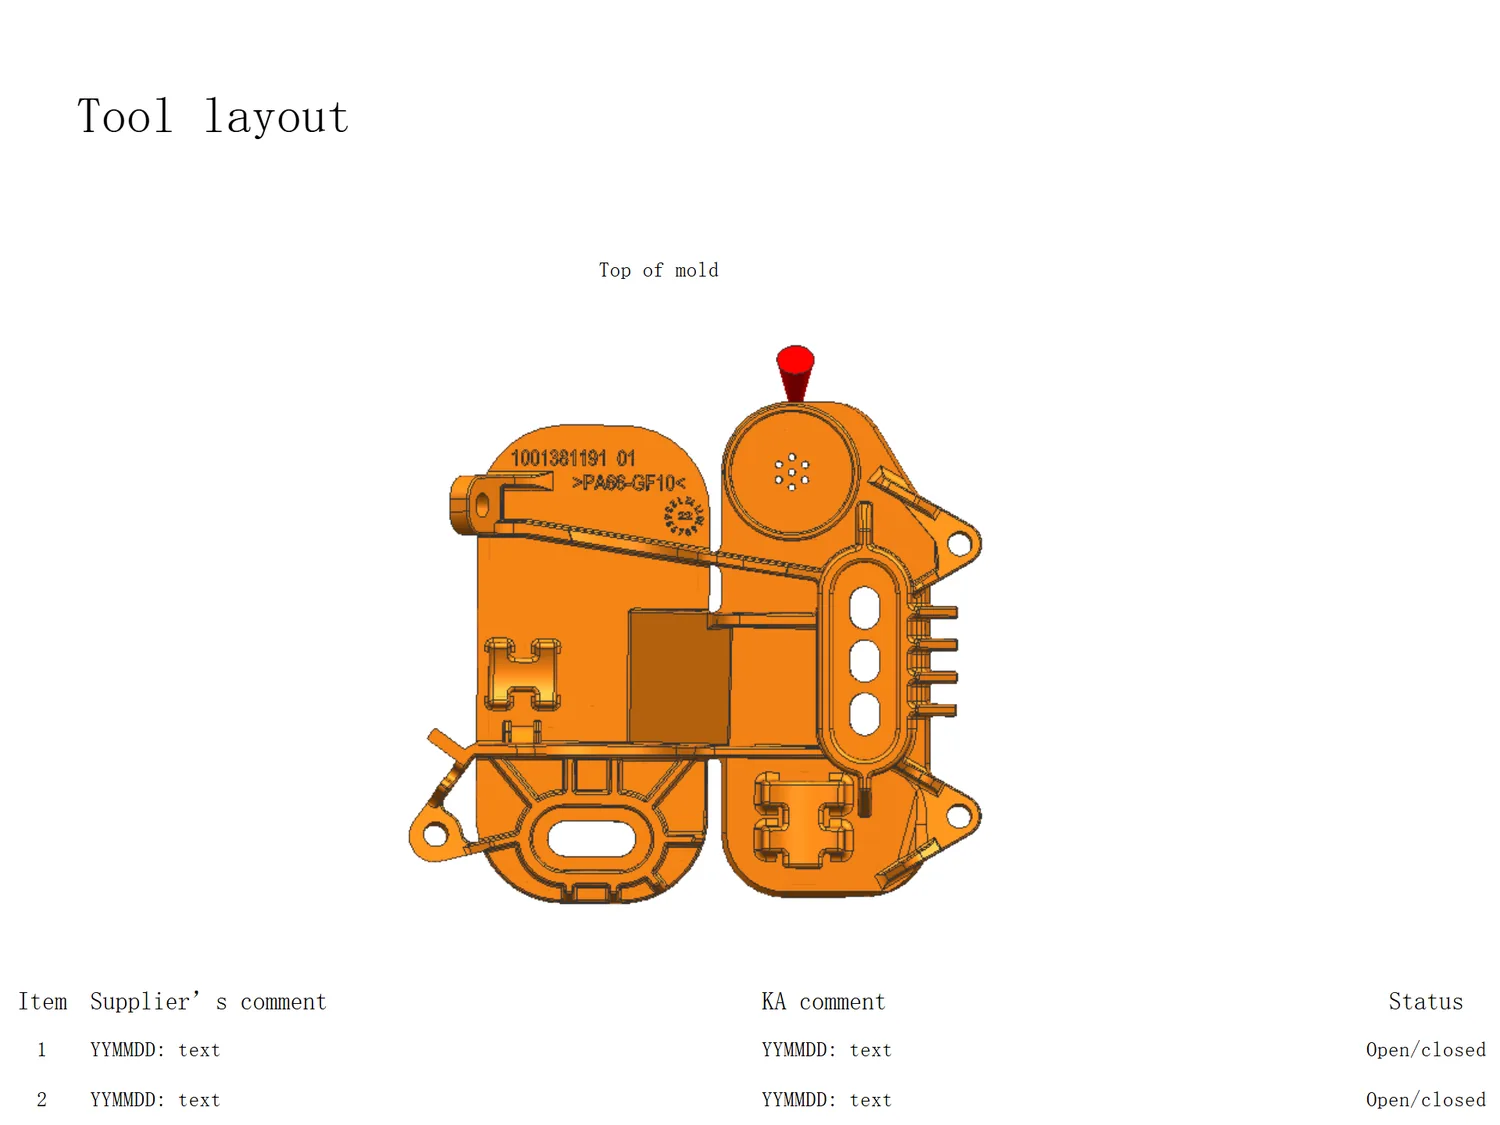
第 2 页给出模具顶视装配图(标注 Top of mold)。整体轮廓呈左右两瓣:左侧是带大圆形凸台的主型腔区域,右侧是带纵向长条凹槽与三个并列长圆孔的辅助区域,两瓣之间有一道贯穿的分型结构。图中可以直接读到模仁上刻的 1001381191 01 与 >PA66-GF10< 两行字,也就是件号与材料代号同时刻在模仁上。
顶视图左侧圆形凸台的中心位置有一处红色零件(报告未标注其名称),右上一块圆形区域内则密布 7 个小孔。模仁上同时刻件号与材料代号的做法,在出口模具上几乎是硬要求——一旦混料,模仁刻字能第一时间证明责任方,不需要翻单据去对。
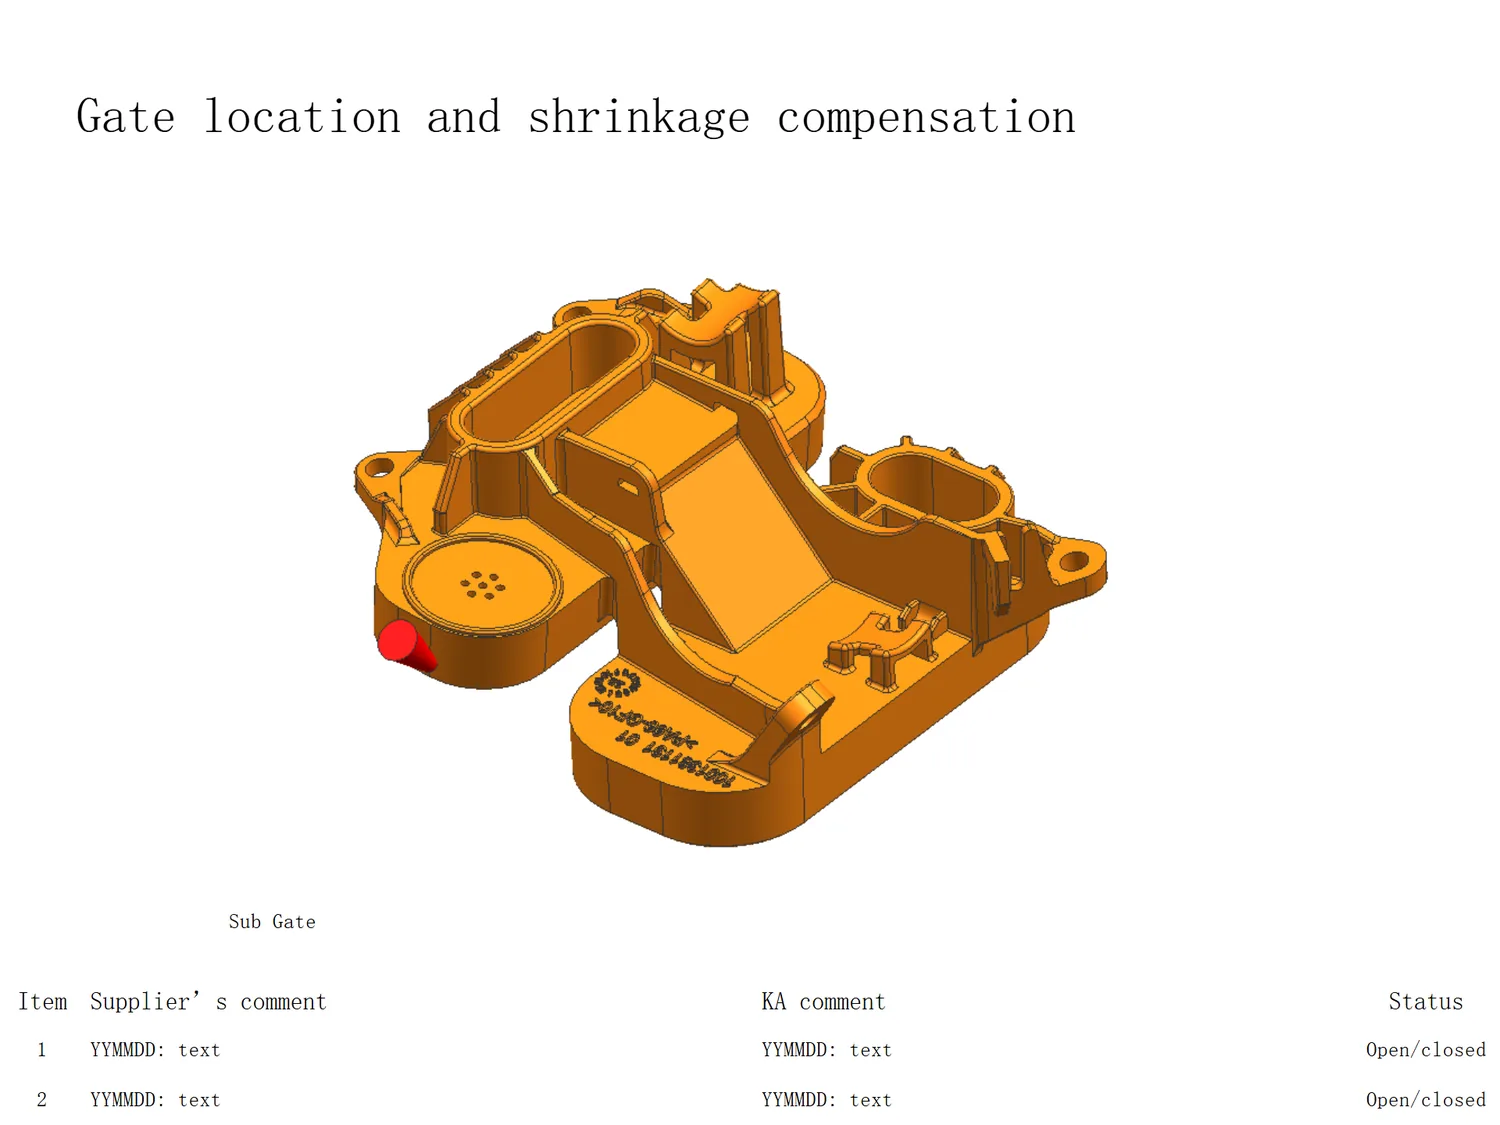
第 3 页是等轴测视角的模具整体,标注 Sub Gate——即浇口开在分型面上、直接从分型面进胶。图中左下方圆形凸台侧有一个红色圆点标出进胶位置。
Sub Gate 用在这样的件上是合理的:产品是带大曲面和多处加强筋的背壳,浇口开在分型面可以直接借分型面做排气通道,不必在型腔侧或型芯侧另外顶出浇口痕。代价是浇口痕会留在分型面边缘,如果产品外观面在分型面附近,浇口位置就要和客户一起确认可接受范围。报告把这一项单列成页,也说明浇口位置是需要双方签字确认的内容,而不是模具厂自行决定。
页面标题中的 shrinkage compensation(收缩补偿)对应的是浇口位置确定后的缩痕预留设计——进胶点周边需要按材料收缩率做局部补偿,避免出现浇口痕凹陷或缩痕。这一页的模型上同样可以看到刻在凸台上的件号与材料代号。
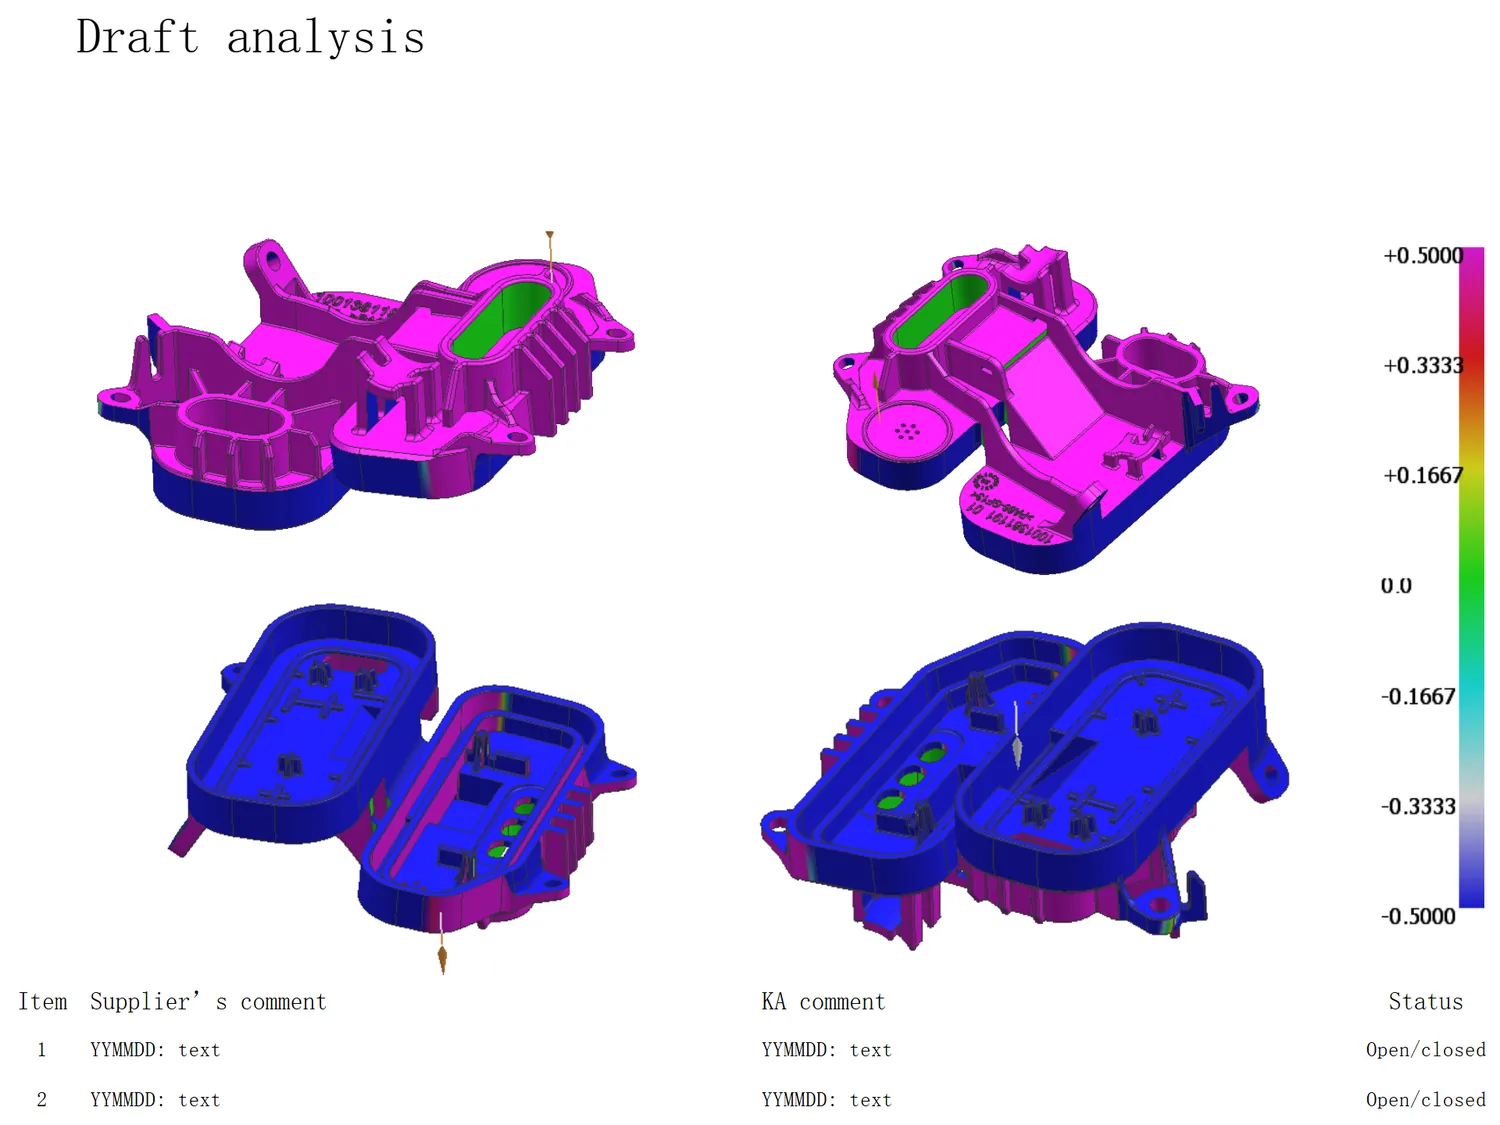
第 4 页是四个视角的拔模角色谱图,右侧色标自上而下依次为 +0.5000、+0.3333、+0.1667、0.0、-0.1667、-0.3333、-0.5000,最上端为品红、中段零位为绿、最下端为深蓝。
按色谱的常规含义,暖色(品红到红橙)代表正拔模角,即脱模方向上有利于拔模;冷色(青到深蓝)代表负拔模角,也就是倒扣,需要靠滑块、斜销等侧向机构强行脱出。这张图真正的作用,是把「这块要不要开拔模、拔多少度」这种口头争议,换成一张双方都能读懂的对照图——颜色落在哪一段,就是拔模角落在哪个区间。
下半部分两个视角是型芯侧,底部的深蓝色区域明显增多,说明型芯上存在较多接近垂直或负拔模的面。这些面不是靠改拔模能解决的,后面第六节会看到,报告正是把这类斜抽结构上的问题单列出来讨论。
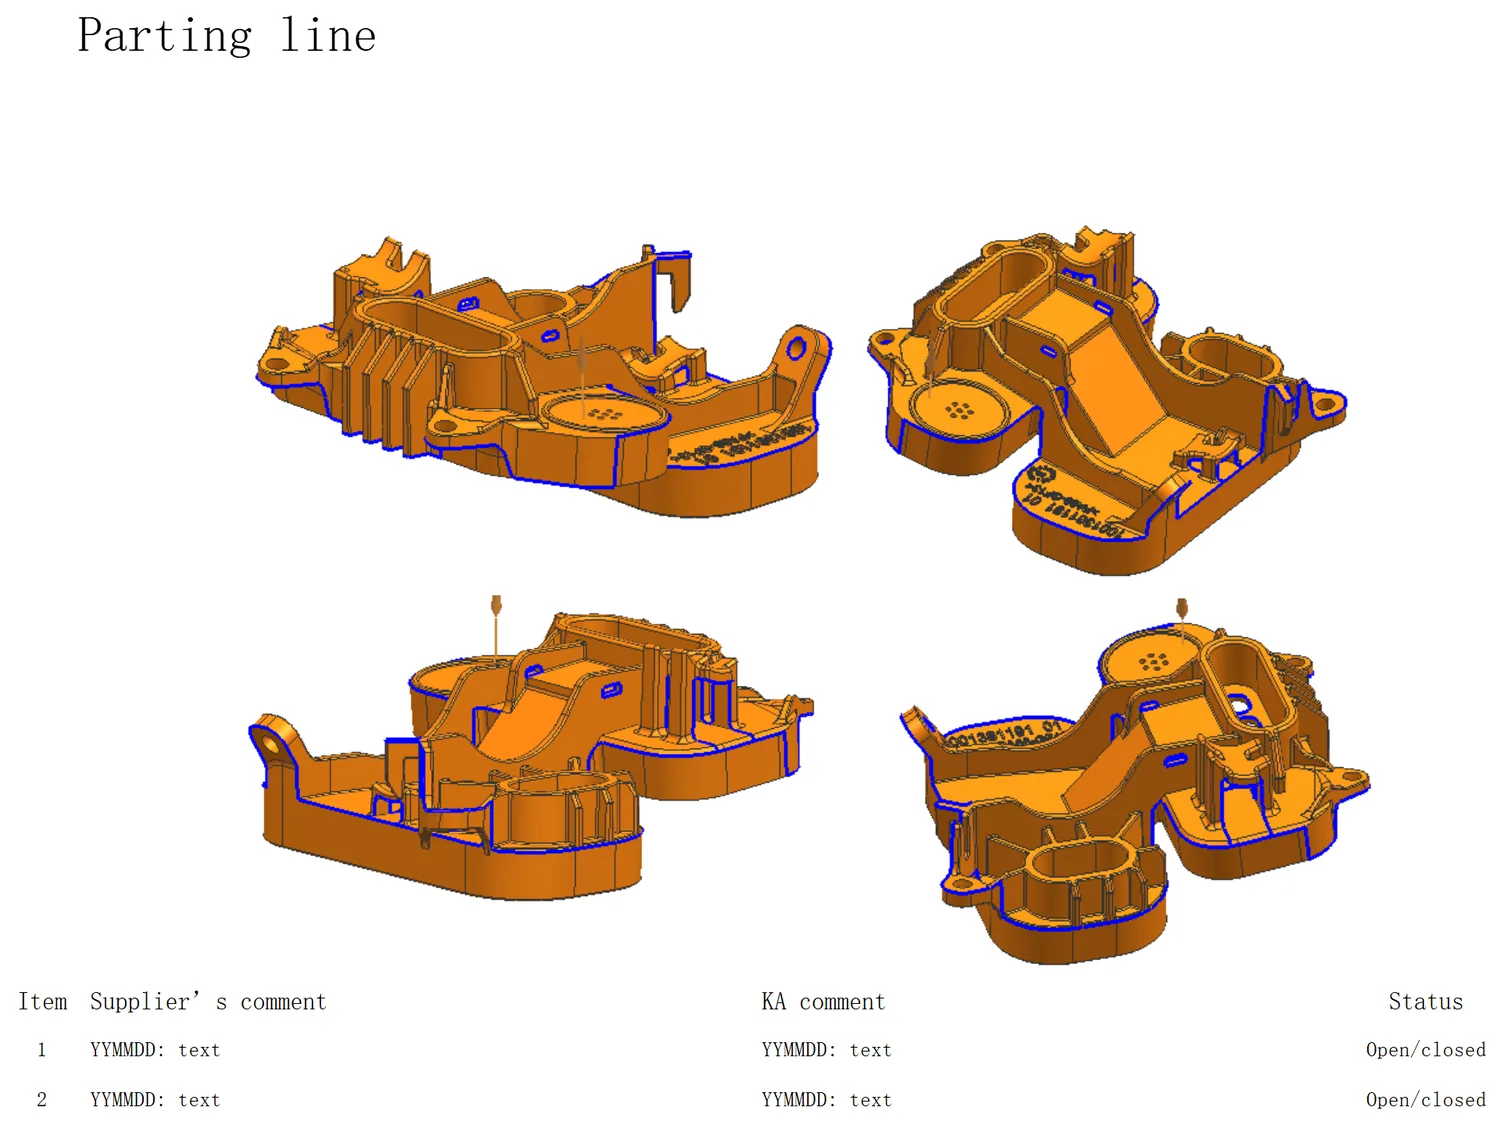
第 5 页是分型线分析,四个视角的模具上用蓝色线条把分型面轮廓整条描了出来,并标注 PL、Core、Cavity,即分型线、公模(型芯)、母模(型腔)三者。图面同时给出了分型线与模仁外形的关系——蓝线沿轮廓绕过每一个凸台、孔位与加强筋根部。
分型线之所以要单独画一页,是因为它同时决定三件事:分型面长度影响锁模力与成本,分型面位置决定哪些面能靠拔模脱模、哪些必须靠滑块,分型面位置还直接决定了飞边会出现在哪里。下一页的滑块与飞边标记,就是建立在这一页的蓝色分型线之上的。
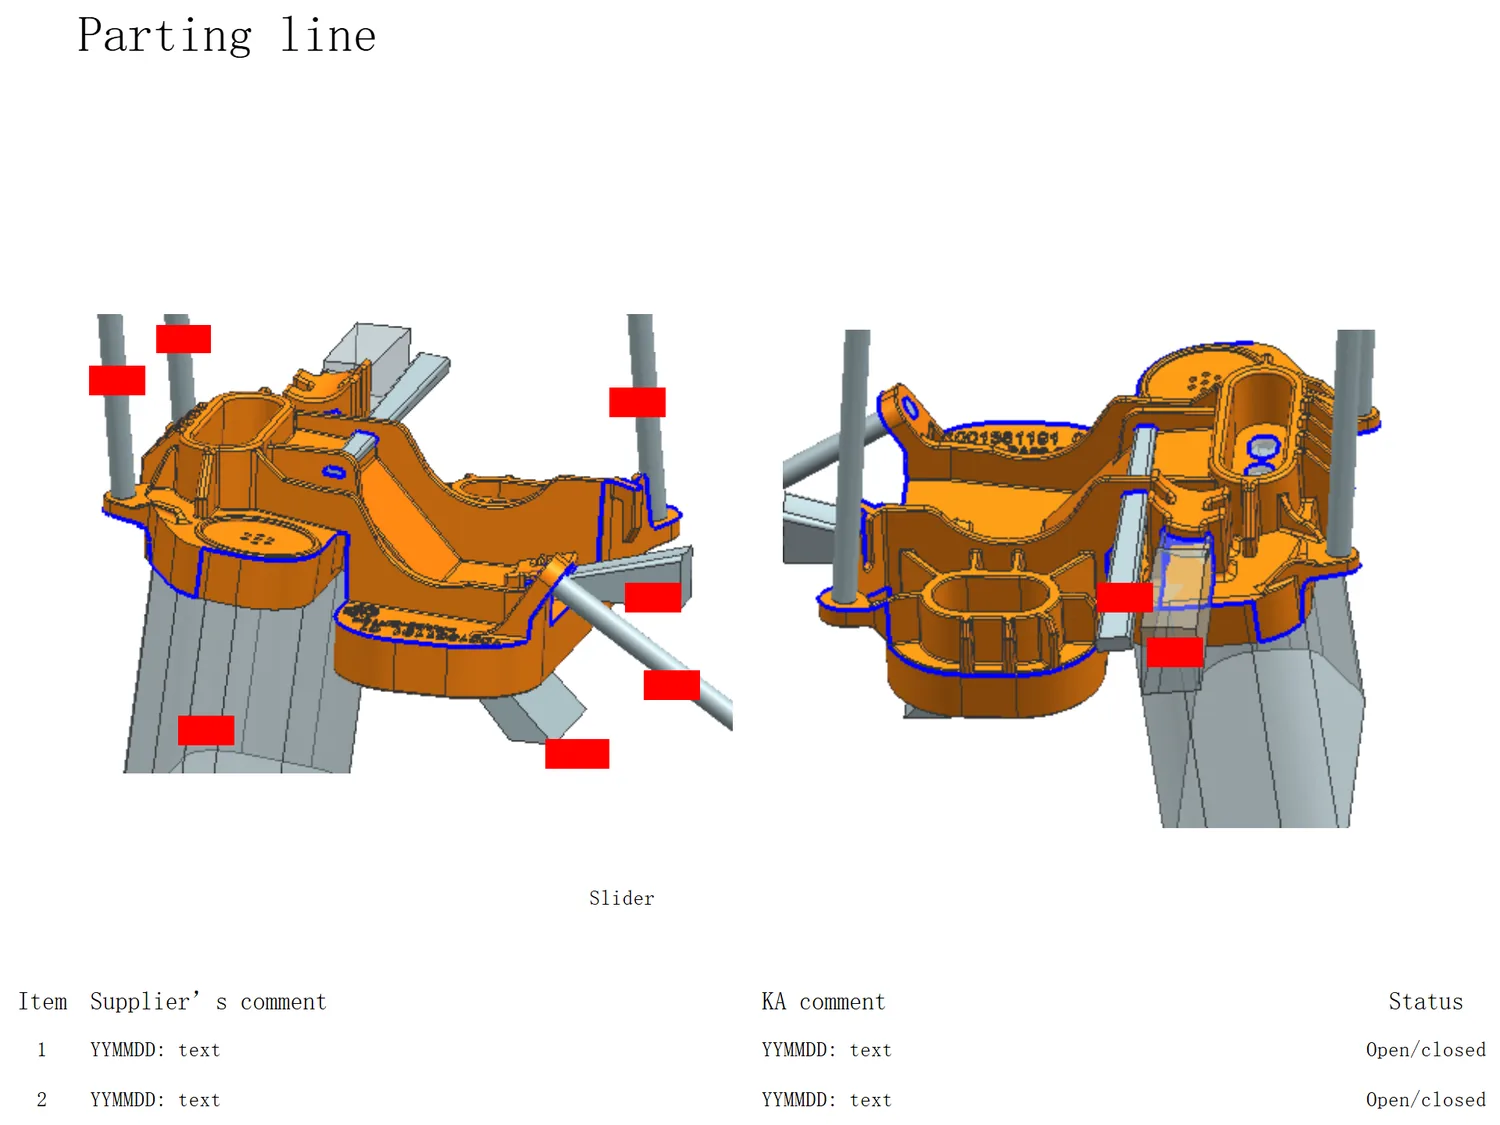
第 6 页标题仍是 Parting line,但主体换成了两个带侧向机构的视角,标注 Slider。模具本体是橙色,斜抽滑块机构(斜销、导柱、滑块座)是灰色,而图中贴着的红色矩形块就是这份报告的重点——它们是直接标注在三维模型上的飞边风险位置标记,共 10 处,部分被滑块结构遮挡而只露出一角。
这 10 处标记集中在斜抽滑块的周边:滑块与斜销的配合面、滑块穿过分型面的位置、以及滑块行程末端。这些位置之所以容易飞边,是因为斜抽时型腔一侧被强行拉开,局部密封压力必然下降,飞边就从配合缝里挤出来。把这些点提前标出来,比等试模后一处处找飞边、再回头改模要省下整轮工期。
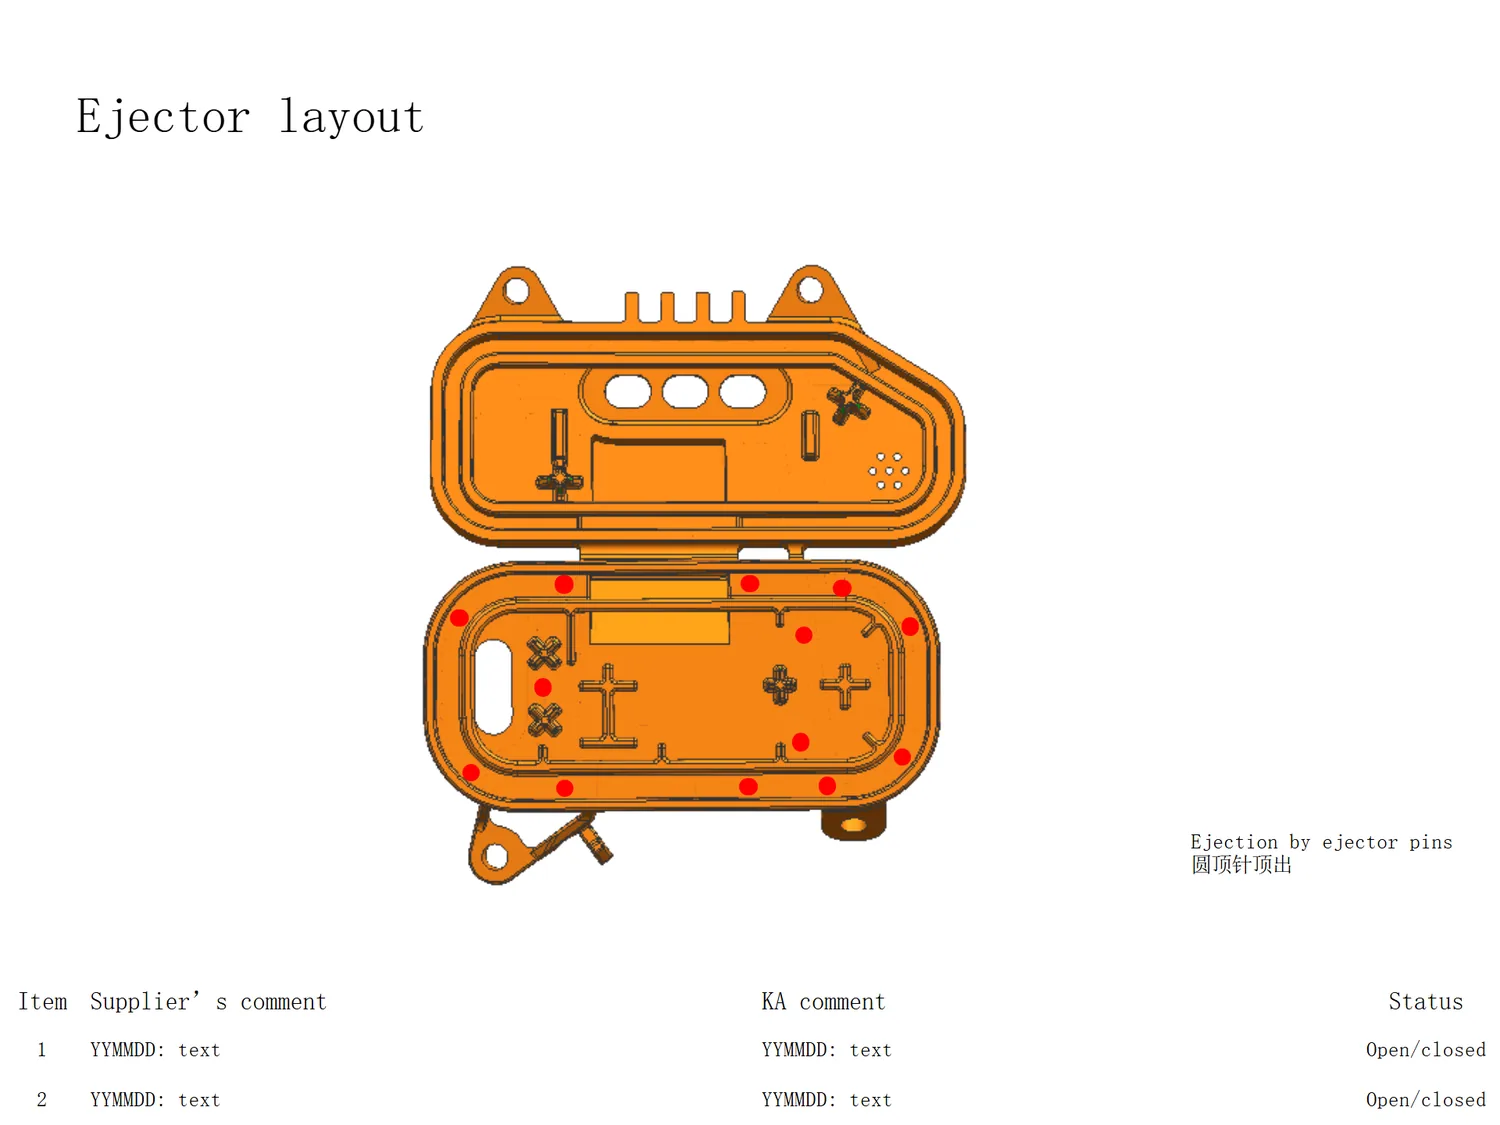
第 7 页给出上下两半模具的顶出布局,标注 Ejection by ejector pins / 圆顶针顶出。下半部分是型芯侧,红点标出顶针位置,经逐点核对共 13 支,沿型芯周边轮廓均匀分布,并覆盖到中部加强筋与十字形加强区的根部。
顶针位置看起来只是「排布均匀」,但实际是按脱模受力定的:顶杆要顶在实心、有足够截面的地方,顶在薄筋或圆弧面上容易顶白、顶裂;靠产品边缘太近则会把顶出力直接传到外观面,造成顶痕。这份件用的是圆顶针而非扁顶针,圆顶针接触面积小、痕量轻,适合外观面要求较高的背壳件。
上半部分是型腔侧,可以看到与第 2 页一致的圆形凸台特征,以及顶出机构需要避让的各类加强筋与倒扣结构。型腔侧的顶出不靠顶针,而多由斜抽滑块完成——这也呼应了下一页的四条问题。
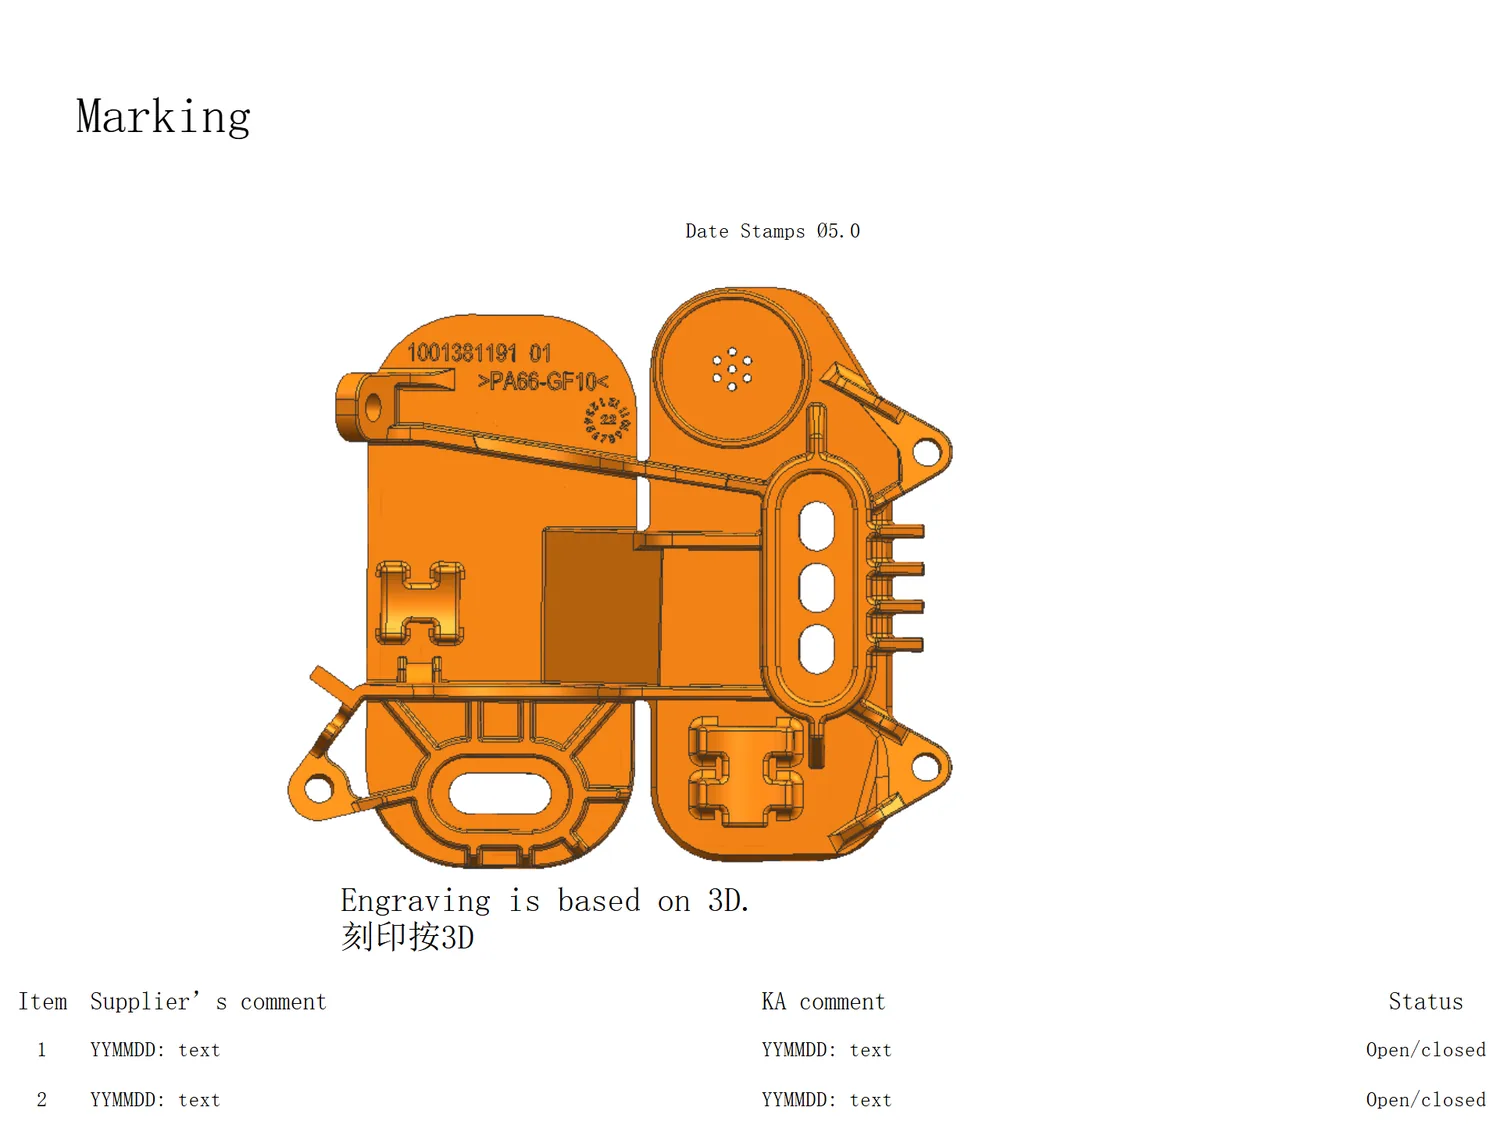
第 8 页单独讲刻字,标题下写明 Engraving is based on 3D / 刻印按 3D——刻字内容以 3D 模型为准,而不是以 2D 图纸为准。这一条看似多余,却是刻字环节最常见的返工原因:2D 图纸改了、3D 模型没改,模具厂按 2D 刻完才发现与实物对不上,整块模仁刻字返工。
刻字内容仍是两行:件号 1001381191 01 与材料代号 >PA66-GF10<。日期章位置标注为 Date Stamps Ø5.0,即直径 5.0 的日期钢印,圆环排布的字符从第 1 页与第 8 页的模型上都能看到。
日期章用可更换的镶件而不是直接刻在模仁上,是为了在换模、换批时能单独更换日期内容,不必整块模仁返工。Ø5.0 这个直径是关键参数——直径过小,钢印在 PA66-GF10 这种玻纤增强料上容易糊、缺笔;过大则字高过高影响产品外观。
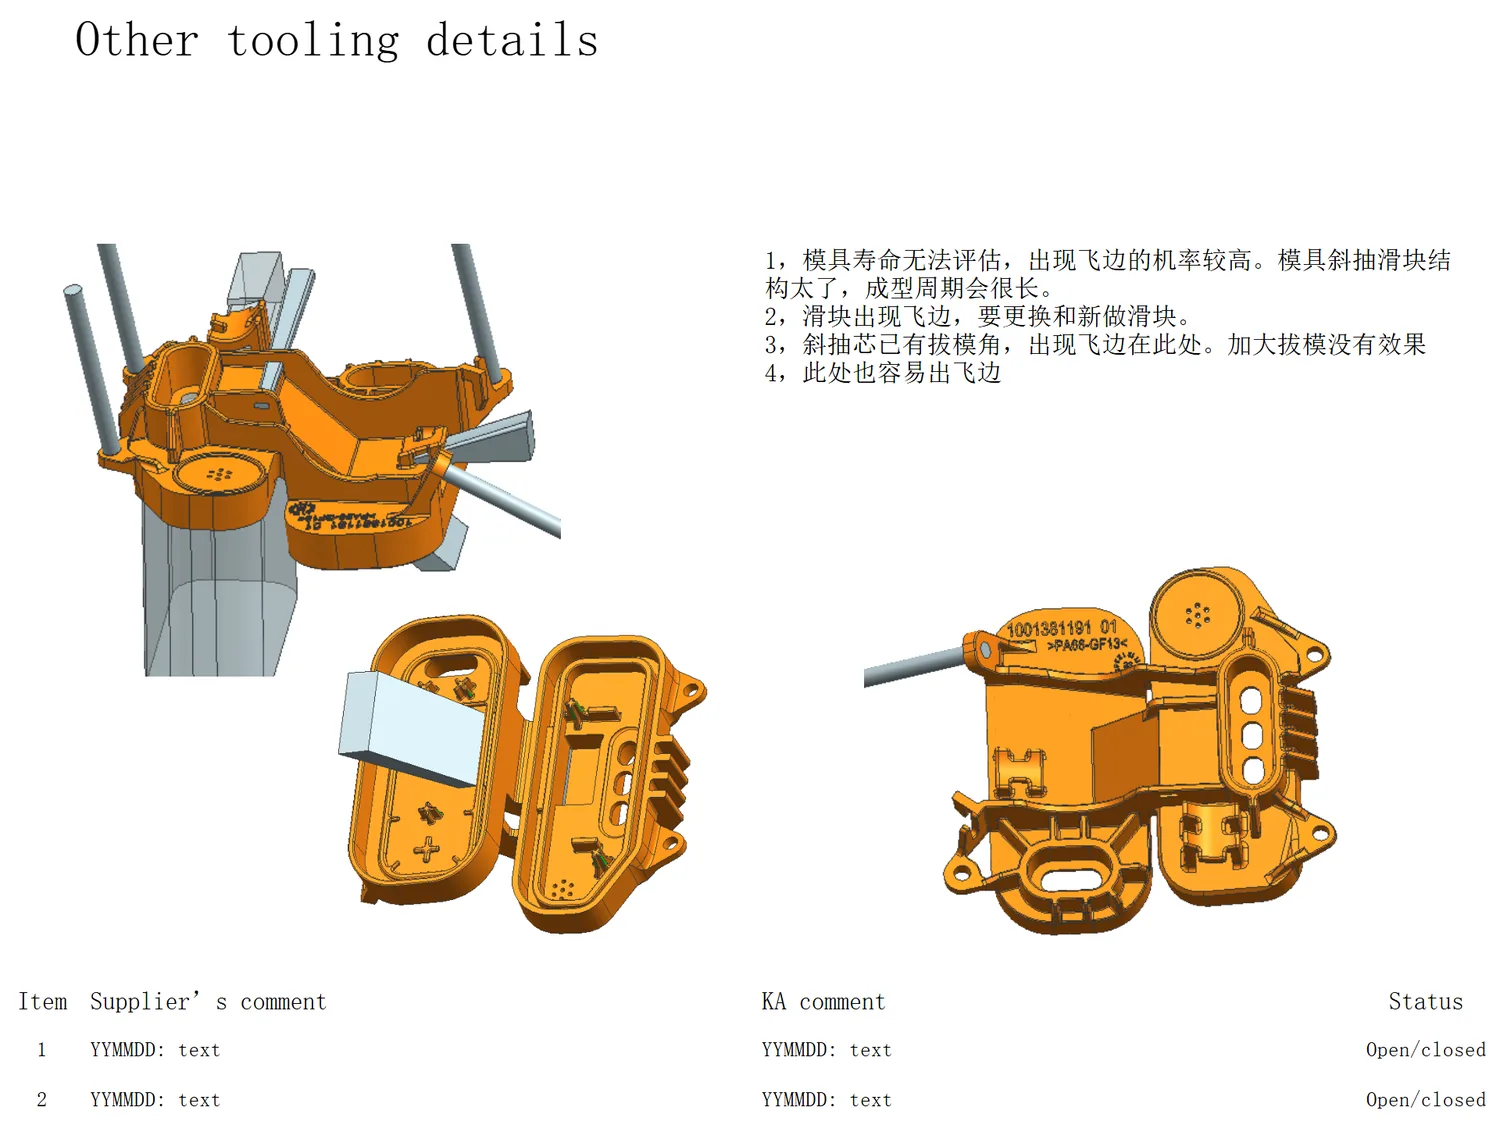
第 9 页是整份报告信息量最大的一页。三张模具三维图摆在左侧,右侧直接列出四条供应商需要答复的问题,原文如下:
(第 1 条中「斜抽滑块结构太了」为报告原文表述,指向的是该结构数量偏多的问题。)
这四条把一个模具最现实的两难摆到了台面上:斜抽滑块用得多,产品上的倒扣就脱得干净;但滑块一多,飞边风险、模具寿命与成型周期都要一起付代价。第 1 条说寿命无法评估——斜抽机构属于运动副,是模具里最先出问题的部分;第 3 条更关键,报告明确写了加大拔模没有效果,说明这个位置的飞边不是拔模参数能解决的,只能靠改结构或改密封。
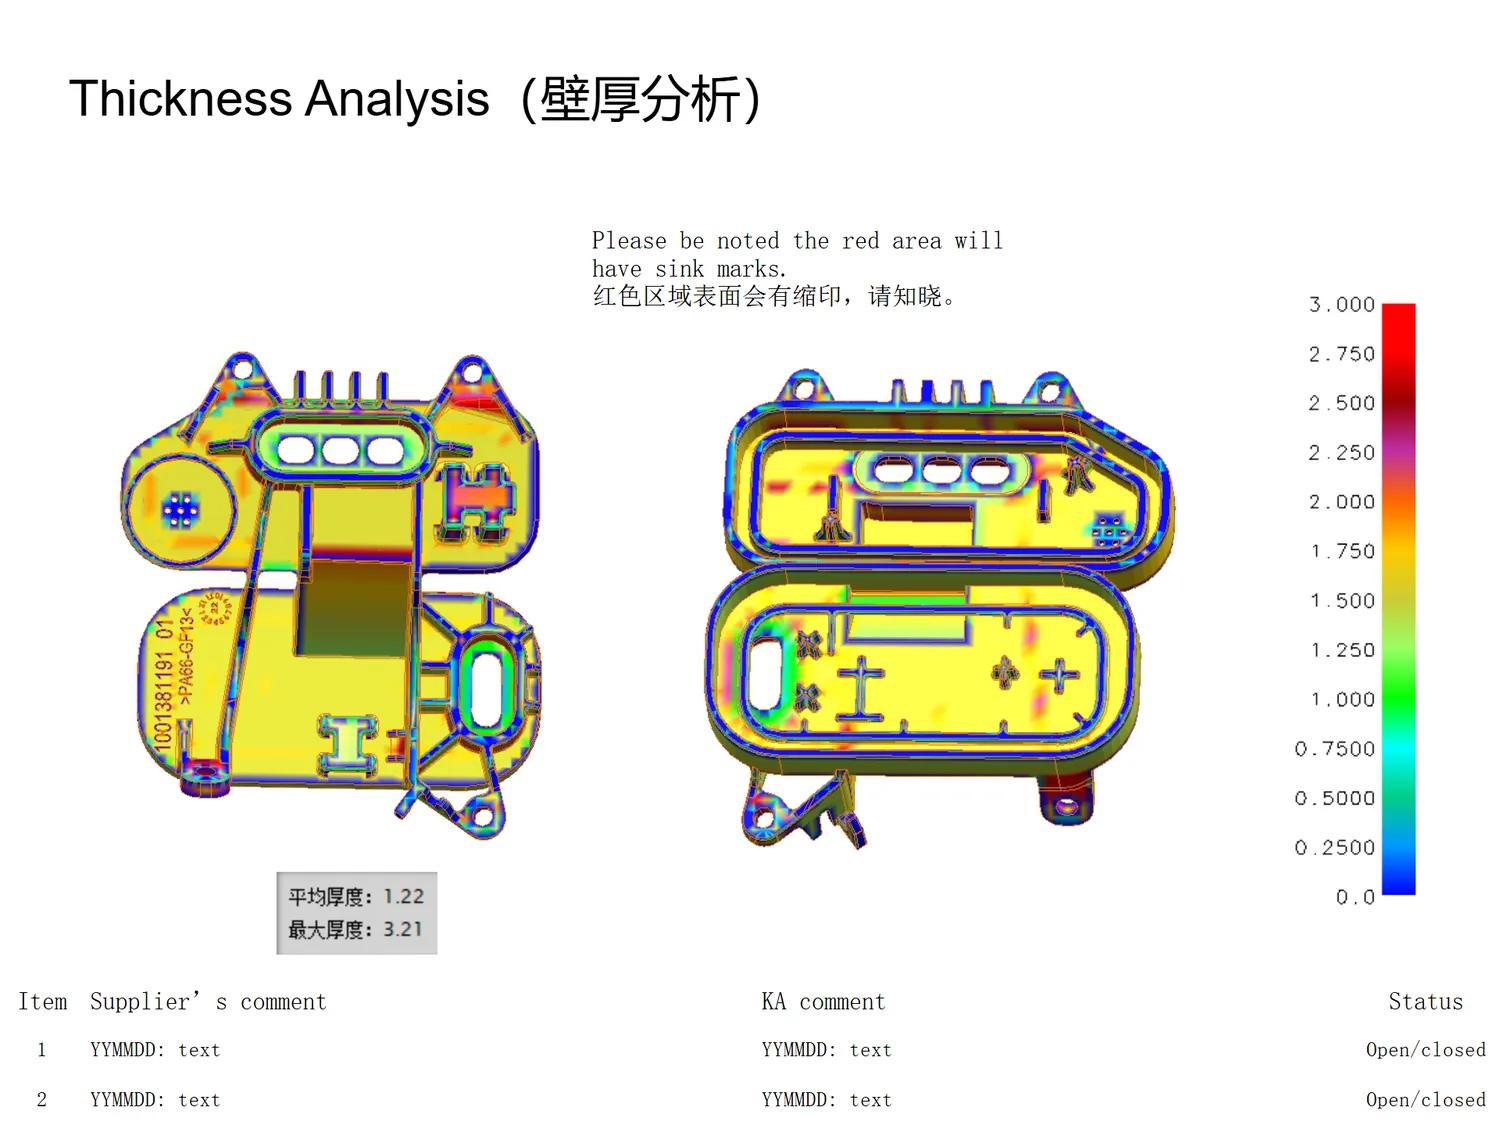
最后一页是壁厚色谱分析。右侧色标自 0.0 起按 0.25 递增至 3.000,图中直接给出两个结论数值:平均厚度 1.22、最大厚度 3.21。两个 3D 视图分别是型腔侧与型芯侧的壁厚分布,颜色越偏红越厚,偏蓝越薄。
报告在图上直接给出警示:Please be noted the red area will have sink marks. / 红色区域表面会有缩印,请知晓。 红色区域集中在型腔侧几处局部厚区,最大壁厚 3.21 mm 已经超出色标上限 3.000,说明这些厚区在色谱上是饱和显示的。
这组数字的问题在于比例:平均 1.22 mm 对最大 3.21 mm,比值接近 2.6。PA66-GF10 属于玻纤增强尼龙,收缩率受玻纤取向影响明显,厚薄比过大时收缩差异会被放大,缩印几乎不可避免。要么把厚区做薄(改设计或加掏空),要么把薄区加厚拉平平均壁厚——后者通常要动产品结构,需要客户确认。
DFM 报告如果只提问题不给方向,模具厂收到的往往是一份无法执行的清单。这个件上的四条问题,可以按下面四步落到图纸上:
一是把滑块数量和位置摊开来算。报告说「斜抽滑块结构太了」,对应到设计动作是逐个列出每个滑块的抽出行程与侧向需要脱出的倒扣量,能用拔模解决的一律改成拔模,确实需要侧抽的才保留滑块。少一个滑块,就少一组运动副,也就少一处飞边点和一处寿命隐患。
二是滑块的飞边从配合面解决。报告已经点明加大拔模在斜抽芯处没有效果,那飞边就只能靠提高配合精度与密封来压:滑块与斜销的配合间隙按最小可控值给,滑块穿过分型面的位置加装耐磨镶条做刮屑,配合面做淬火。这些都是模具厂内部的加工与热处理动作,不需要客户让步。
三是给滑块留出维护方案。第 2 条提到滑块出现飞边要更换和新做滑块,说明这个件的设计预期就是滑块会磨损。做法是给承力的滑块镶件编号、单独出图,把易损件从整模里拆出来,后续维护时只换这一件,不用整套模具返修。
四是缩印区靠工艺和结构两手准备。最大 3.21 mm 的厚区,如果产品结构允许,优先在厚区做掏空或加圆角过渡,把壁厚差压到合理范围;如果结构不能动,则在模具侧延长保压、局部加强冷却,并在试模时用同样材质试块验证缩印等级,并提前与客户确认可接受范围。
这份 2022 年 8 月的报告,页面结构是标准的十页:报告信息、模具布局、浇口与收缩补偿、拔模分析、分型线、滑块分型面、顶出布局、刻字、其他工装细节、壁厚分析。每一页都是三维模型加一张可判读的图,页脚还各有一张供双方填写的评审表,字段为 Item、Supplier's comment、KA comment 与 Status。
值得注意的是,这十页的评审表在本次交付时全部未预填,只有表头与 YYMMDD: text、Open/closed 的占位格式。也就是说这套表单的设计意图不是「出报告时就把结论写进去」,而是把每一页变成一次双方当面确认的议题:模具厂拿着这一页去问供应商「这个飞边你认不认」,供应商在这一栏里写下日期与 Open 或 closed。表格留白本身,就是这套流程的一部分。
真正让它起作用的是两点。第一是版本可追溯——3D 与 2D 版本号写在首页,所有讨论都锁定在同一版模型上。第二是问题带位置——飞边不写「注意飞边」,而是把 10 处红色标记直接打在三维模型上;缩痕不写「可能有缩痕」,而是把红色区域用色谱圈出来并给出平均 1.22 mm、最大 3.21 mm 两个数。
这两点合起来,才让报告从「一份要签字的文件」变成「一份能改图的图纸」。模具厂照着改结构,客户照着验收,双方不用在会议室里反复争论谁的理解才对。
中正通模具设计中心(苏州 · 昆山)在开模前为出口模具与内销精密模具提供 DFM 可制造性分析,输出客户与供应商双方评审用的中英文报告,覆盖模具布局、浇口与收缩补偿、拔模分析、分型线、侧抽与顶出、模具刻字、工装细节与壁厚分析,并逐项给出可执行的整改方向。已有案例可参考 专业出口注塑模具DFM报告(英文版)案例|20个模块实页对照、【DFM报告案例】注塑模具设计开模报告中文版详解,以及模流分析方向的 注塑模具模流分析案例:PC外壳2点热流道Moldflow验证 与 注塑模具模流分析案例:框架件三浇口方案对比。
需要说明的是,DFM 报告给出的判断基于三维模型与材料收缩假设,最终结果仍要靠试模验证——滑块处到底飞不飞边、缩印到底落在什么等级,试模时看一眼就知道。但正因为如此,把飞边位置和缩印区域在开模前就标出来,把试模的风险从「整副模都可能有飞边」缩小到「这 10 个点逐一确认」,这才是 DFM 报告真正的用法。
扫码添加工程师