 扫码咨询
冷流道三板模(又称细水口模)是注塑模具中应用很广的一种结构形式。它在两板模的基础上增加了一块可活动的中间板,让浇口与流道能在开模过程中自动分离,适合点浇口进胶、要求浇口自动脱落的产品。
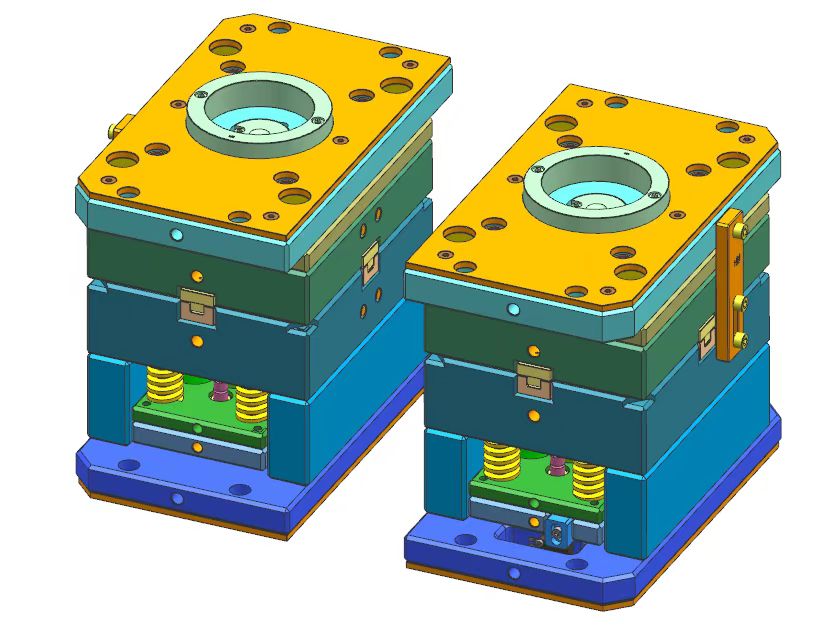
三板模由定模座板、中间板(流道板)、定模板、动模板、垫块、动模座板等组成。中间板位于定模座板与定模板之间,是它的核心特征。
开模时模具分两次打开:第一次在定模座板与中间板之间打开,主流道凝料被拉出;第二次在中间板与定模板之间打开,流道凝料与产品分离。两次开模的顺序由拉杆、限位拉板或开闭器控制。
点浇口进胶:点浇口截面小、脱模时自动拉断,浇口痕迹小,适合外观要求高的产品。点浇口必须配合三板模结构才能实现自动脱浇口。
浇口自动脱落:流道凝料在开模过程中被顶出或自行落下,便于自动化生产,减少人工取件。
进胶位置灵活:点浇口可以从产品上表面任意位置进胶,不受侧浇口只能从侧面进胶的限制。
多腔布置方便:流道可以布置在中间板上,多腔模具的流道布局更灵活。
流道布局尽量简洁:流道路径越短、转折越少,压力损失越小,废料也越少。多腔模具尽量采用平衡式布置,让各腔同时填充。
流道截面选择:圆形截面比表面积小、散热少,是效率较高的形式,但需要两侧分别加工。梯形、U 形加工方便,在中小模具中应用较多。
流道尺寸:按产品重量、壁厚、流程长度和材料流动性确定。尺寸过小会造成压力损失过大、填充不足;过大则增加废料和冷却时间。
冷料井:主流道末端和分流道末端都应设置冷料井,截留前端冷料,避免冷料进入型腔影响外观。
脱流道机构:中间板上通常设置流道顶针或拉料杆,开模时把流道凝料从中间板上顶出。
模仁的材质与热处理工艺直接影响模具的耐用性和成型精度。选材时要综合考虑产品材料(是否含玻纤等磨蚀性填料)、产量要求、表面要求(高光、蚀纹、透明件)和加工性能。
对于产量较高或材料有腐蚀性的模具,模仁通常需要热处理以提高硬度与耐磨性。表面要求高的产品,钢材的抛光性能是关键考量。热处理工艺需要与加工工序配合,避免热处理变形影响精度。
三板模的结构比两板模复杂,零件更多,模具成本相应更高。开模行程也更长,需要更大吨位的注塑机。但它带来的收益是浇口痕迹小、自动化程度高、进胶位置灵活,在以下场景中值得选择:
外观要求高的产品:产品表面不允许有侧浇口留下的痕迹。
批量大、要求自动化生产的产品:浇口自动脱落可减少人工。
进胶位置受限的产品:侧面无法进胶,只能从顶面点进胶。
需要多点进胶的产品:多点点浇口配合流道板布置。
开模顺序混乱:拉杆或开闭器失效,导致两次开模顺序颠倒。需要检查拉杆长度与开闭器阻力设置。
流道凝料未脱落:流道顶针行程不足或拉料杆设计不当。核对顶出行程与流道结构。
点浇口拉断不良:浇口尺寸偏大或材料韧性高。调整浇口尺寸或改用其他浇口形式。
中间板复位不良:导向不足或复位弹簧力不够。增加导向长度或加大弹簧力。
三板模的设计经验性较强,建议在方案阶段结合产品外观要求、产量和注塑机条件综合评估,确认三板模结构确实比两板模更合适后再进入详细设计。
扫码添加工程师