 扫码咨询
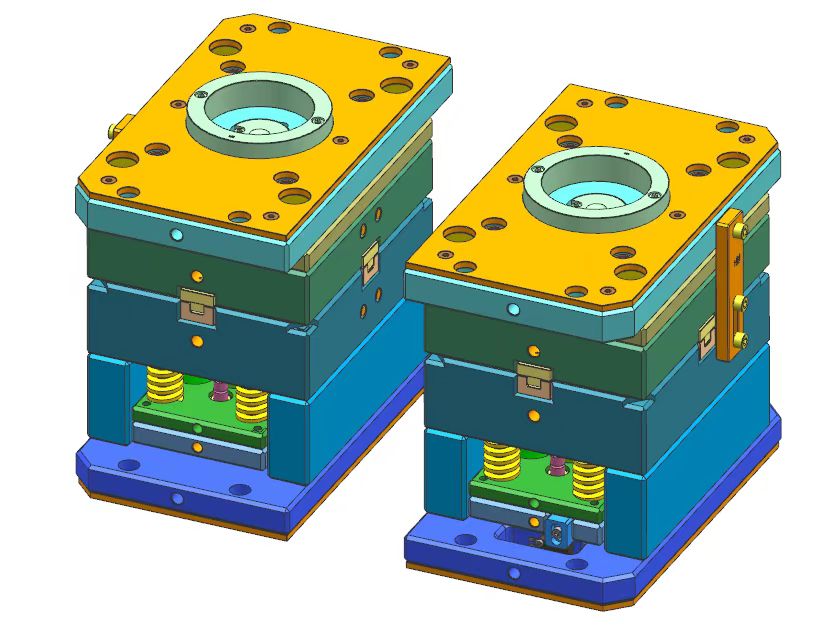
这是一套两侧带侧凹结构的注塑模具案例。产品左右两侧各有凹槽,无法靠常规的开合模方向直接脱模,因此需要在动模两侧各布置一组滑块,开模时滑块先行抽离,产品再顶出。流道采用冷流道形式,结构相对简洁,适合中小批量生产。
该产品的侧凹深度不大,但位置靠近产品中部,两侧对称。侧凹处若处理不当,容易出现滑块拉伤产品表面、抽芯时产品跟随滑块移动、或滑块与顶出机构干涉等问题。设计阶段需要先确认侧凹的脱模方向、脱模行程,以及滑块分型面与产品外观面的关系。
滑块由滑块座、滑块芯、耐磨板、压条、斜导柱等零件组成。斜导柱的角度决定了抽芯行程与开模行程的比值,角度越大抽芯越快,但受力也越差。两侧滑块共用同一开模动作驱动,需保证两组滑块的抽芯行程一致,否则产品会被推向一侧。
滑块底部设置耐磨板,减少长期运行中的磨损。滑块芯与模仁的配合面需要留出合理的间隙与排气槽,避免成型时产生飞边或困气。
冷流道采用平衡式布置,从主流道分出两路,分别进入产品两侧的侧浇口。分流道截面取圆形,直径根据产品重量与壁厚确定,过小会导致压力损失过大、填充不足,过大则增加废料与冷却时间。
分流道末端设置冷料井,收集前端冷料。冷料井深度略大于分流道直径,确保冷料被有效截留,不进入型腔影响产品外观。
产品两侧滑块内部通常也需要通水冷却,否则滑块芯温度过高会导致该区域冷却不均、产品变形。滑块冷却水路通过滑块座引出,采用耐用的软管或铜管连接,注意留出滑块运动的余量。
顶出采用顶针配合顶板的形式,顶出位置避开滑块抽芯区域。开模顺序为:模具开启 → 斜导柱驱动两侧滑块抽离 → 滑块脱离产品 → 顶出机构动作 → 产品落下。设计时要通过机构模拟确认各动作之间没有干涉。
滑块配合面的加工精度直接影响模具寿命与产品一致性,配合面一般需要磨削加工。装配阶段先单独试滑块行程,确认抽芯到位、复位可靠,再合模试注塑。首次试模重点观察侧凹处的填充情况与脱模痕迹,必要时调整滑块芯的抛光方向。
这类两侧滑块的模具结构成熟,重点在于行程校核与冷却布置,前期把这两项确认清楚,试模阶段会顺利很多。
扫码添加工程师