本案例展示一幅前模镶件(定模镶件 / 型腔镶件)2D加工图的设计与标注成果。该镶件材料为 SKD61(硬度 HRC48-52),用于注塑模具的定模侧成型,图纸完整给出了总图、顶部视图、侧视图、局部放大图(潜水进胶点)与3D效果图,并在标题栏中填妥零件名、图号、材料、硬度、数量等制造信息,同时以5条技术要求统一约束表面质量、尖角、未注尺寸与质量文件。下面按视图与技术要点逐项解读,供模具设计、编程与品检人员参考。
图样与制造信息
零件名称
前模镶件
材料
SKD61(HRC48-52)
图号
102
数量
4 件
比例
1:1
版本 / 设计
REV A · ZZT/802
设计日期
2025.03.15
图纸视图解读
总图(整体图)
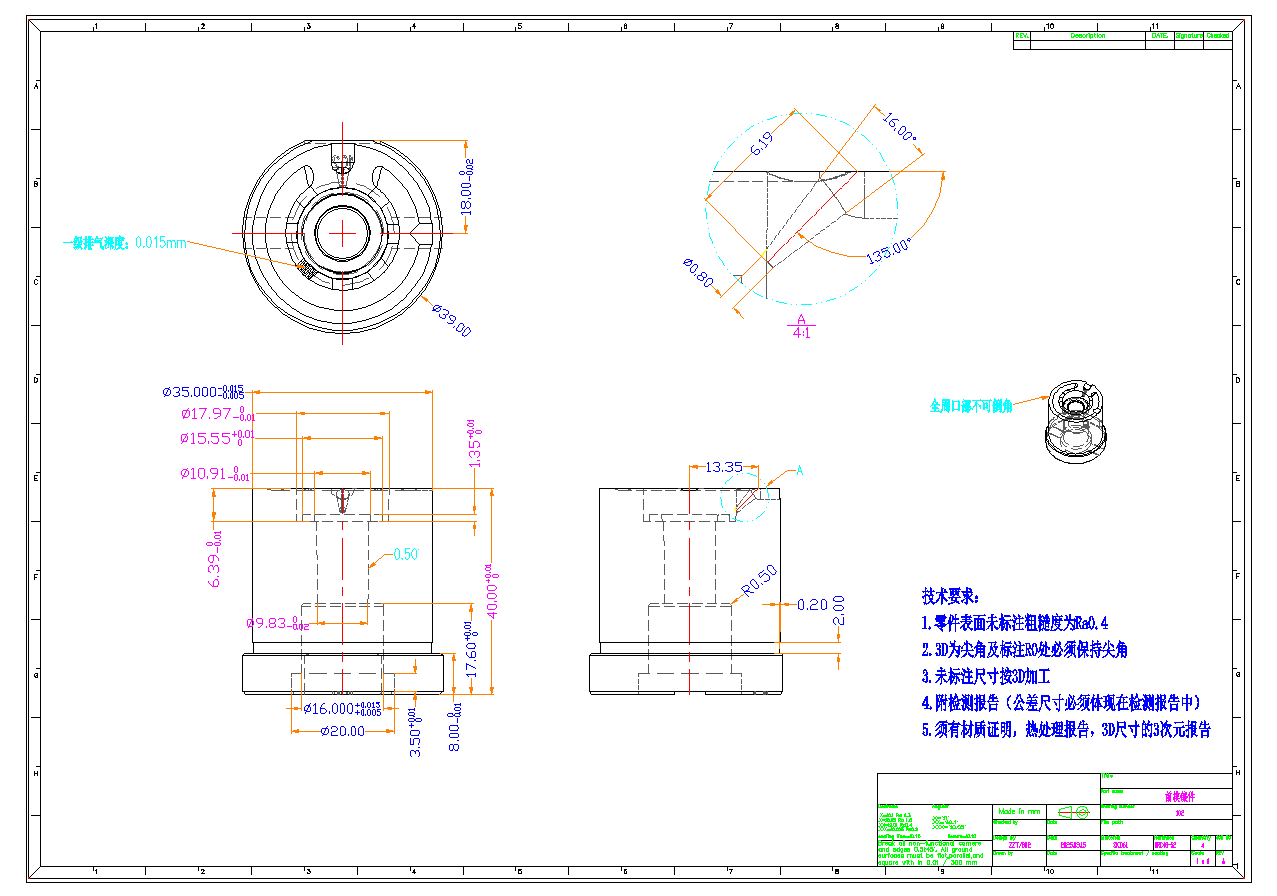
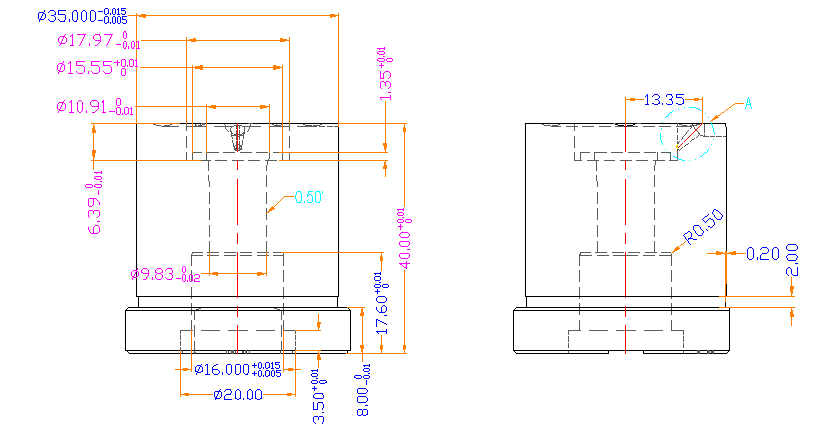
总图给出前模镶件的整体外形与主控尺寸(Ø39.00最大外径、Ø35.00外圆、总高40.00等)。本图不含剖视;下方的顶部视图、侧视图与潜水进胶点放大图均为对总图的视图拆解,分别从不同投影方向展开细节。
顶部视图
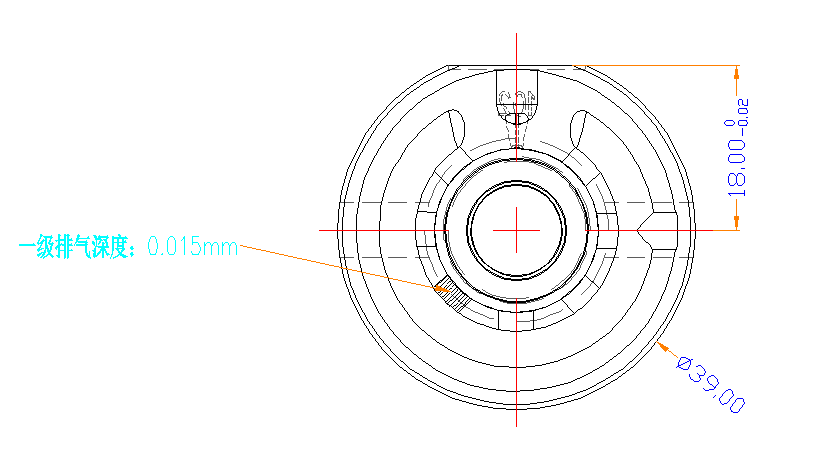
俯视反映同心圆结构与口部缺口分布,标注外圆Ø39.00与深度18.00,并注明一级排气深度0.015mm的位置。
侧视图
侧视给出各级台阶孔直径、总高40.00及肩部尺寸,并标出潜水进胶孔A(Ø0.80)的水平定位13.35与圆角R0.50。
潜水进胶点放大图 A(4:1)
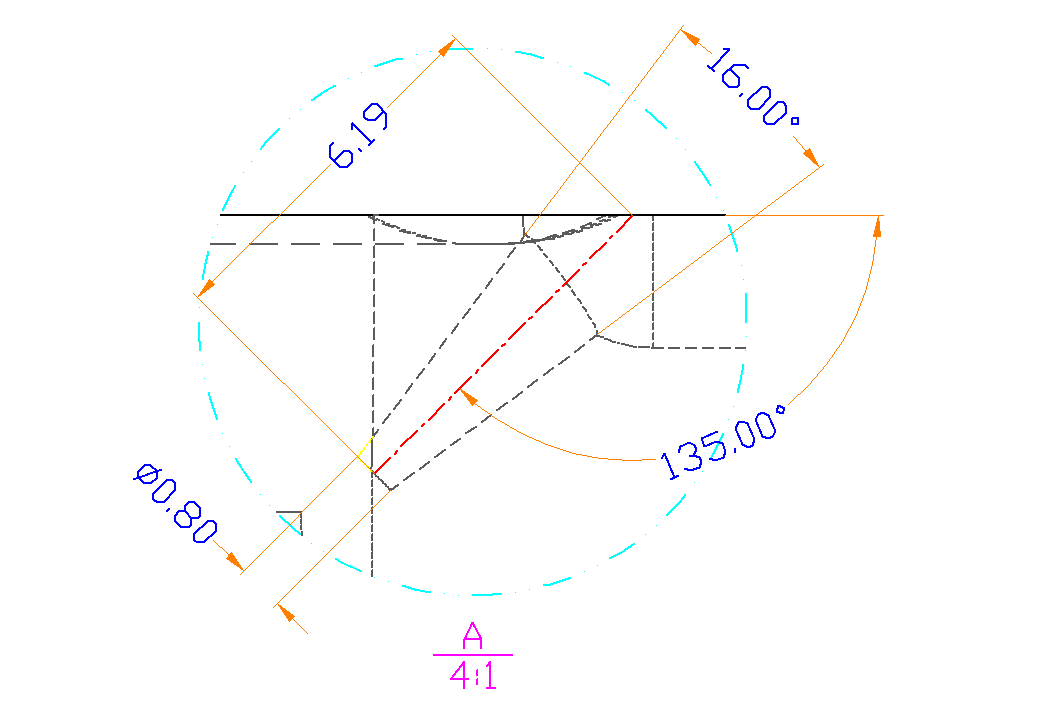
本放大图专门放大前模镶件上的潜水进胶点(隧道式浇口)位置,标注其加工关键尺寸:潜水孔Ø0.80沿约135°方向钻入,入子斜面与水平夹角16.00°,潜水隧道斜向长度6.19,潜水孔轴线方向约135.00°。潜水进胶点虽小,却直接决定充填、保压与自动断浇效果,加工须保证角度与孔径精度。
3D 效果图与注意事项
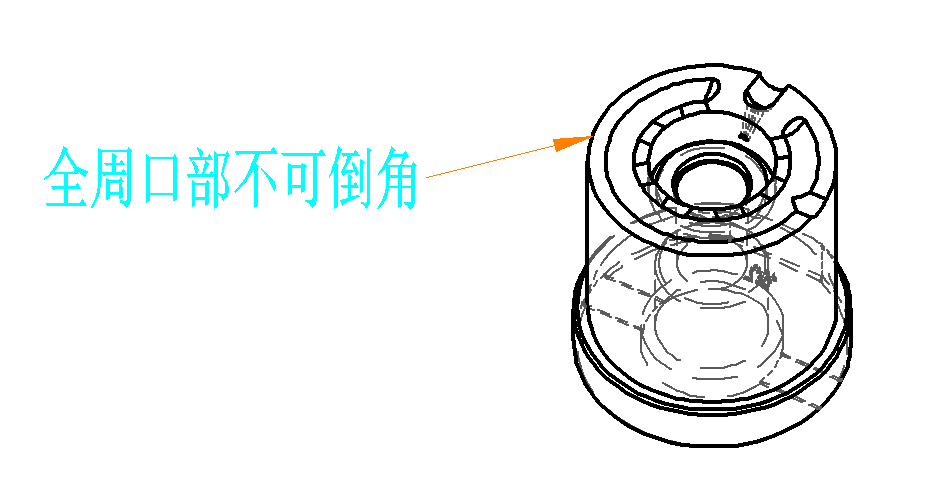
3D轴侧图展示镶件内外加工项目,明确标注加工注意:全周口部不可倒角。
标题栏与技术要求
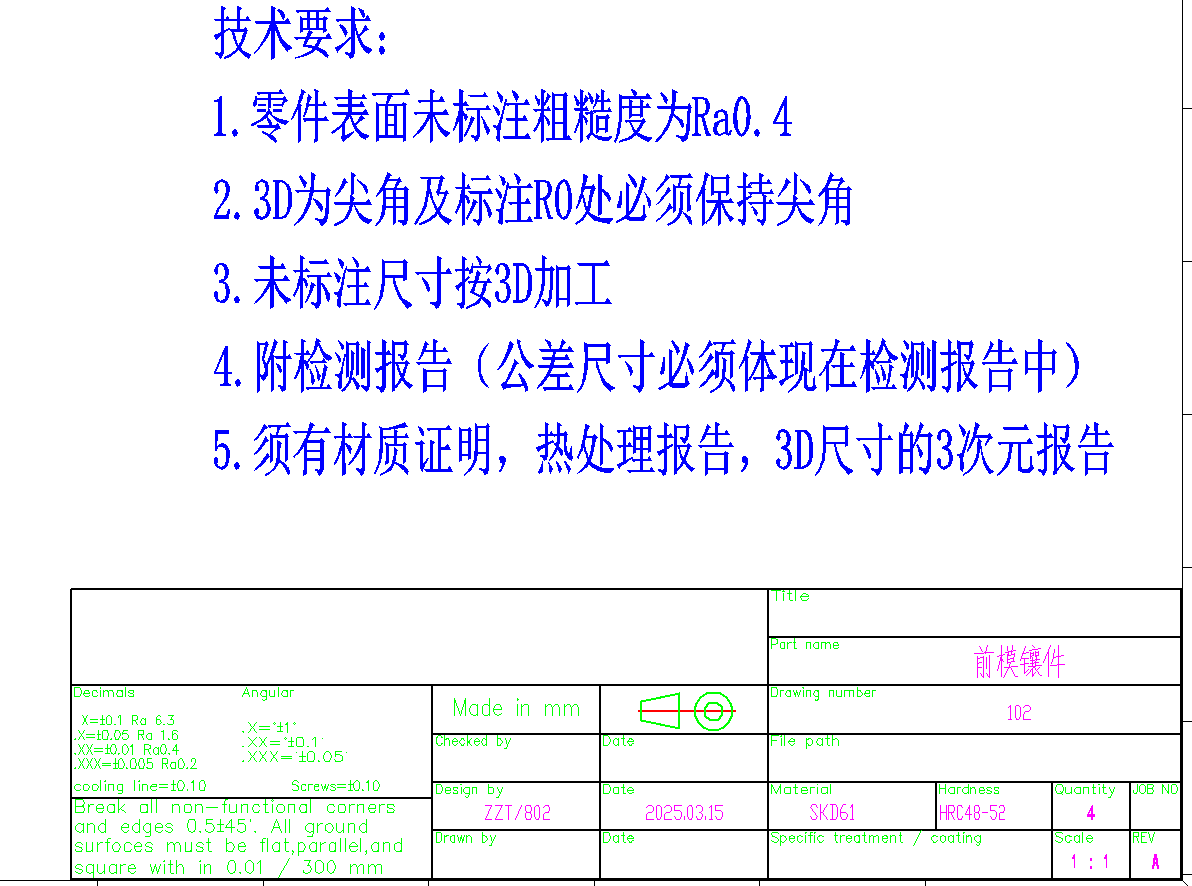
标题栏填写零件名、图号、材料、硬度、数量、比例、版本与设计信息;下方5条技术要求统一约束质量与文件。
关键尺寸与公差(节选)
| 项目 |
尺寸 / 公差 |
说明 |
| 最大外径 |
Ø39.00 |
顶部视图外轮廓 |
| 镶件外圆 |
Ø35.00 0/-0.05 |
主体配合直径 |
| 法兰外圆 |
Ø20.00 |
底部台阶法兰 |
| 台阶孔(上) |
Ø17.97 0/-0.05 |
内孔分级 |
| 台阶孔(中) |
Ø15.55 0/+0.02 |
内孔分级 |
| 台阶孔(上段) |
Ø10.91 0/-0.05 |
内孔分级 |
| 台阶孔(中部) |
Ø9.83 0/-0.05 |
内孔分级 |
| 潜水进胶孔 A |
Ø0.80(沿135°) |
潜水进胶点放大图A |
| 总高 |
40.00 0/-0.05 |
主体总长 |
| 深度 / 高度 |
18.00±0.05 17.60±0.05 8.00 0/-0.05 3.50±0.05 6.39±0.05 |
多级台阶深度 |
| 潜水进胶角度 |
135.00° 16.00° |
潜水孔轴线 / 入子斜面 |
| 圆角 / 排气 |
R0.50 一级排气深度0.015mm |
尖角保持处除外 |
以上为图纸标注的主要尺寸节选,完整基准、形位公差与未注公差以原2D加工图为准;配合直径普遍采用紧公差的单向/极限公差(如0/-0.05、+0.02/0),确保镶件与模架、型芯的装配精度。
技术要求(原图逐条)
加工特别注意事项
- • 全周口部不可倒角:口部整周(含缺口处)一律不得倒角或去边,避免改变分型与封胶轮廓。
- • 尖角保持:3D模型中的尖角及标注R0处须严格保持尖角,不可按常规自动倒R。
- • 未注尺寸按3D:图中未标尺寸一律以3D模型为准加工,编程前需对照3D核对。
- • 排气加工:一级排气深度0.015mm,属微细特征,需选用合适刀具与进给,避免过切。
- • 表面质量:未注表面粗糙度统一为Ra0.4,成型面与配合面需达到相应光洁度。
材料与质量管控
该镶件采用 SKD61 热作模具钢,调质硬度 HRC48-52,兼顾高温强度与耐磨性,适合长期承受注塑成型循环。交付时须随件提供:材质证明、热处理报告、3D尺寸的3次元(CMM)报告,并对全部带公差尺寸出具检测报告,确保可追溯、可验收。
我们的2D模具设计交付能力
中正通模具设计工作室提供完整的模具2D加工图 / 零件图设计服务:依据3D模型输出符合车间加工与品检习惯的2D图,含视图布置、完整尺寸与公差、形位公差、表面粗糙度、技术要求与标准标题栏,并配套BOM、检测要求与工艺说明,帮助模具厂减少沟通成本、提升一次合格率。
中正通模具设计工作室 - 专注注塑模具2D/3D设计、出口模具设计与精密镶件加工图,核心工程师拥有10年以上注塑模具设计从业经验。
延伸阅读
 扫码咨询