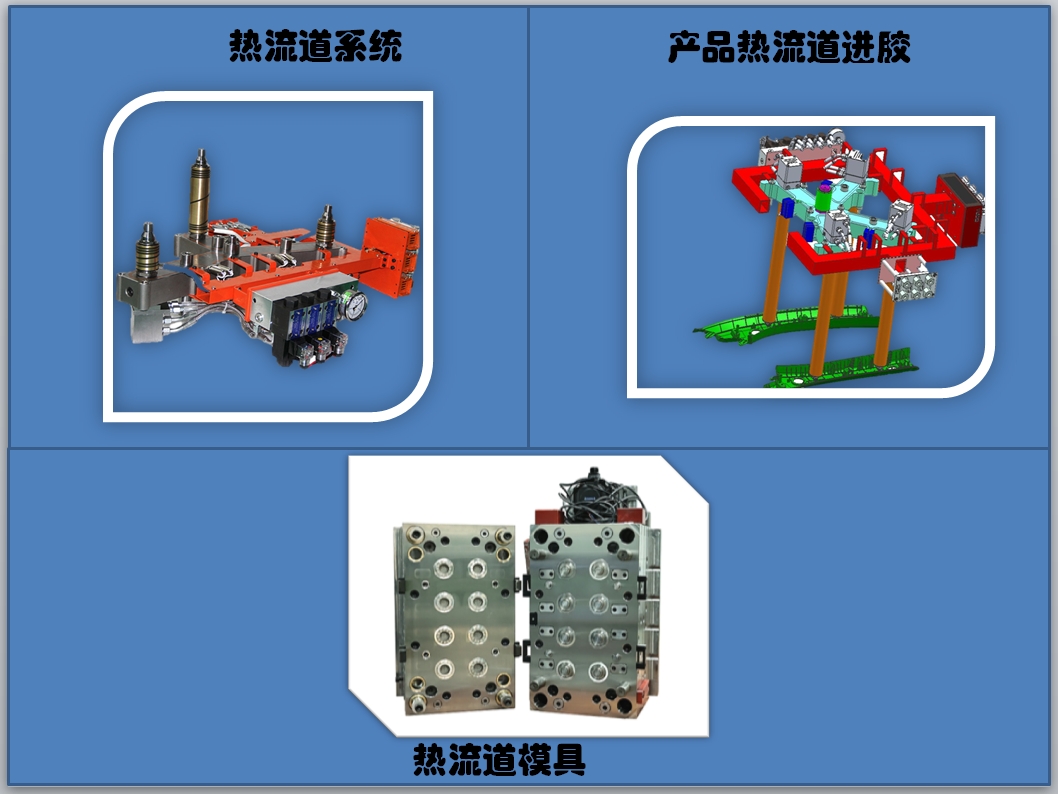
热流道模具设计是把热流道系统作为核心部件集成到整套注塑模具中的全过程设计。它是一项系统工程,需综合考虑热管理、流道布局与结构配合,本文逐项说明。
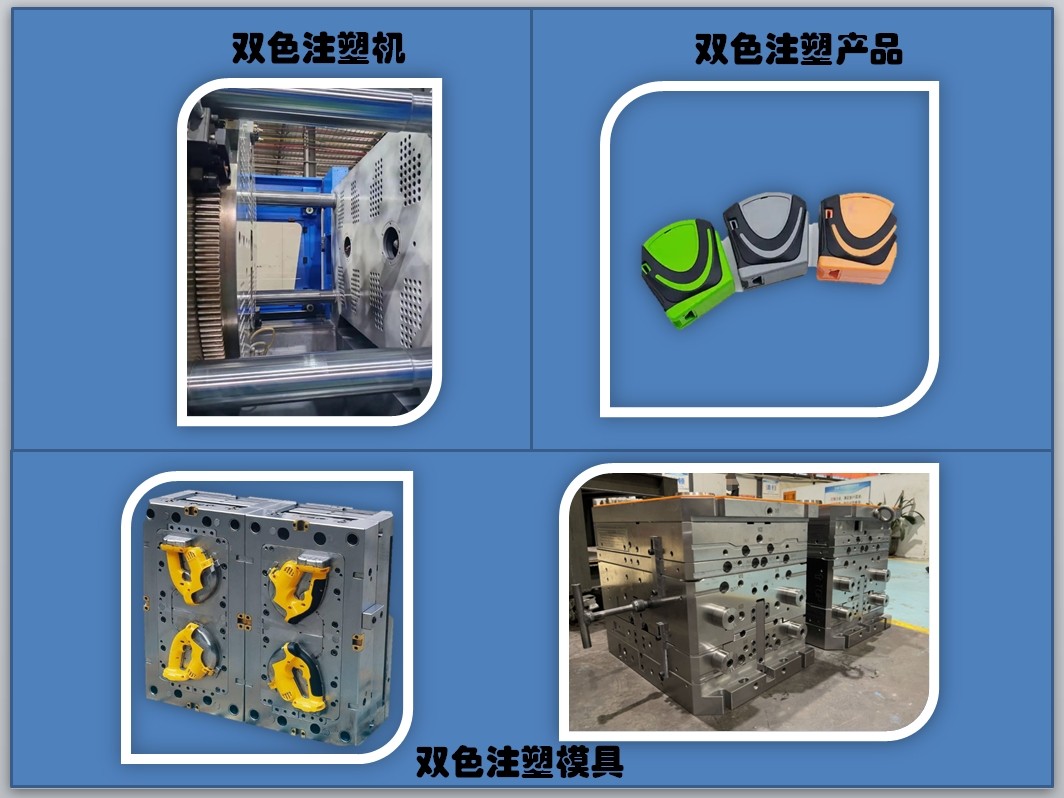
双色模具设计又称双料或多材料注塑,通过一套特殊模具在一次或连续生产周期内注入两种颜色或材质的塑料。本文介绍它的原理、结构特点与常见应用领域。

异地甚至跨时区的模具项目,难点不在技术,而在确认节奏。本文按需求清单、沟通窗口、交付物清单、试模配合、改模边界五个环节,说明跨区域协作具体怎么安排。

同一副模具用不同标准体系设计,零件编号、模架尺寸、顶针规格全都不一样。本文说明 HASCO、DME、MISUMI、FUTABA、LKM 五套体系各归哪个市场,给出选标准的三条判断依据,并列出换体系时必须重新核对的四项差异。

注塑制品变形、弯曲、扭曲主要源于塑料流动方向与垂直方向收缩率不同,以及充模时制件内部残留的应力。本文分析翘曲的成因并给出模具与工艺上的改善方向。

滑块设计要点整理:行位夹线位置需客户确认,行位布置要综合考虑重力、运水与产品取出,较重或带运水的行位应尽量避免放在模具上方,本文逐条说明。

进胶系统设计原则详解:设置浇注系统时要便于去除与修整进料口、不影响塑件外观,同时满足塑胶成型与排气要求。本文逐条讲解选型与设计要点,附实例说明。

模具的质量和效率直接影响整个生产过程。本文说明模具设计工程师的专业性在模具企业中的作用,从结构设计、成本控制到量产稳定性逐一分析,并给出选人建议。

滑块为什么要延时?延时能解决什么问题?本文从实际例子讲起,说明滑块延时主要靠在斜导柱后段留出空行程实现,并讲解延时时长与结构设计要点。

塑料产品排位是指按客户要求与合理注塑工艺,将一种或多种产品在模具中排列。本文讲解排位与模具结构、塑胶工艺性的关系,说明它如何影响后期注塑生产与成本。
 扫码添加工程师